- Servicii de imprimare 3D

- Servicii de prelucrare CNC

- Servicii de turnare în vid

- Servicii de finisare a suprafețelor

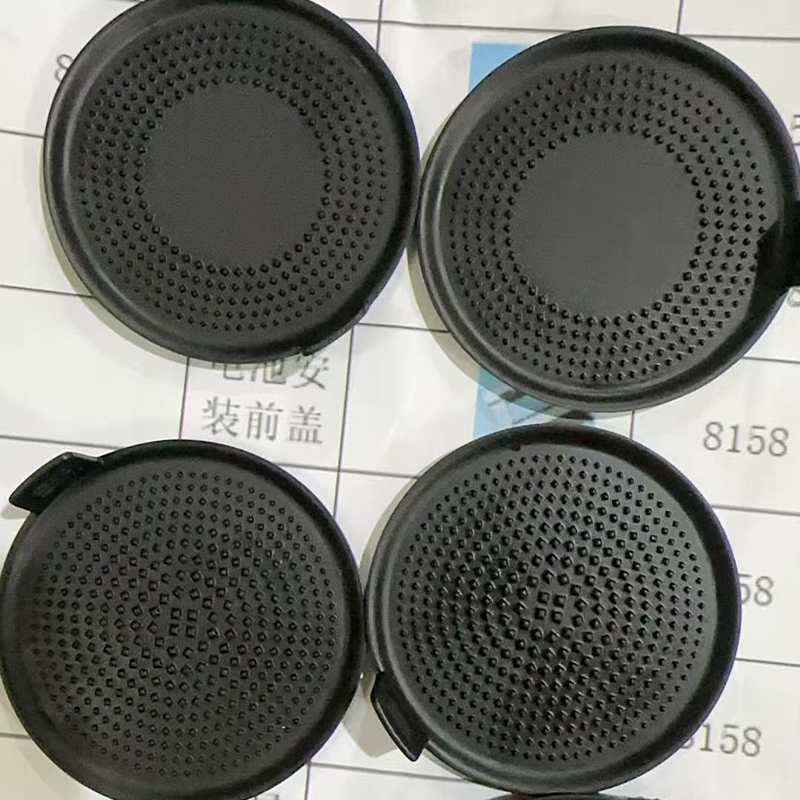
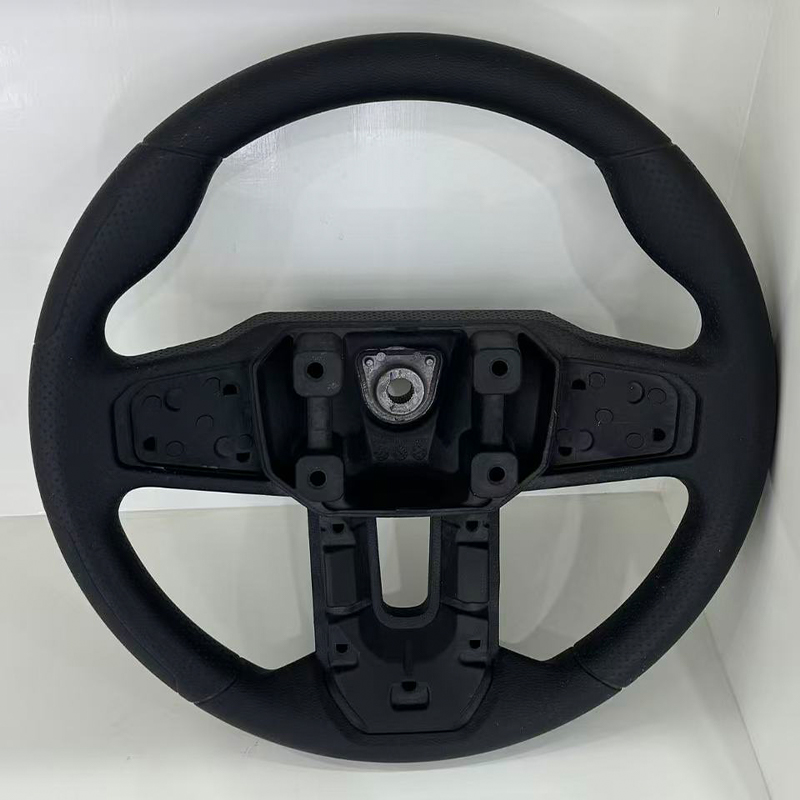
Servicii de turnare în vid: cum funcționează și când să le folosiți
Servicii de turnare în vid : Răspunsul scurt pentru cumpărătorii de prototipuri și loturi mici
Imaginează-ți asta: echipa ta are un master imprimat 3D care arată în sfârșit corect, o revizuire a designului în trei săptămâni și o nevoie de douăzeci de carcase care se simt și se comportă ca piesele de producție. Tipărirea a douăzeci de exemplare ar dura prea mult și ar arăta în continuare ca tipărituri, iar uneltele dure ar fi premature. Serviciile de turnare în vid rezolvă exact acest decalaj. Un furnizor construiește o matriță de silicon în jurul maestrului tău, toarnă o rășină poliuretanică în ea sub vid și întărește copiile într-un cuptor cald. Rezultatul este un lot mic, de obicei în jur de 10 până la 30 de bucăți per matriță, cu detalii fine ale suprafeței și o varietate de rășini care imită ABS, polipropilenă, cauciuc sau plastic transparent.
Acea singură propoziție este concluzia. Restul acestui ghid explică de ce funcționează, unde nu mai funcționează și cum să informezi un producător de turnare în vid, astfel încât primul lot să fie utilizabil mai degrabă decât un exercițiu de învățare. Menținem limbajul practic: la ce este bun procesul, la ce să urmăriți pe un desen și ce întrebări să puneți furnizorului înainte de a trimite fișiere.
Pentru cine este acest ghid
- Dezvoltatori de produse care au nevoie de piese de calitate pentru aspect sau funcționalitate pentru recenzii, teste și versiuni pilot.
- Echipele de achiziții și aprovizionare compară un furnizor de turnare în vid cu imprimarea sau prelucrarea pe o perioadă scurtă.
- Startup-uri care pregătesc mostre de marketing și demonstrații pentru investitori înainte de a se angaja la matrițe de injecție.
- Ingineri care doresc să valideze potrivirea, asamblarea și ergonomia cu piese care arată și se simt aproape de final.
Turnarea în vid este uneori numită turnare cu uretan sau turnare cu poliuretan. Toate cele trei nume descriu aceeași familie de lucru: o unealtă flexibilă din silicon, o rășină lichidă din două părți și o cameră de vid care elimină aerul prins. Deoarece unealta este din silicon și nu din oțel, timpul de livrare pentru unealta este scurt, iar modificările de design sunt mai ușor de absorbit. Această flexibilitate este principalul motiv pentru care cumpărătorii caută un producător de turnare în vid atunci când se află între un prototip și o producție completă.
Câteva așteptări rapide ajută la stabilirea tonului. Turnarea în vid copiază suprafața masterului, așa că masterul contează foarte mult. Matrița are o durată de viață limitată, motiv pentru care procesul se potrivește pe tiraje scurte. Rășinile imită materialele plastice obișnuite, dar nu sunt identice cu acestea, așa că orice test care depinde de datele exacte ale materialelor ar trebui să fie planificat având în vedere acest lucru. Iar procesul recompensează conversațiile timpurii cu furnizorul despre grosimea peretelui, liniile de despărțire și finisaj.
Turnarea în vid transformă un bun maestru într-un lot mic de piese asemănătoare producției fără timpul și efortul de scule ale matrițelor din oțel.
Cum funcționează turnarea în vid pas cu pas
Odată ce vezi secvența, majoritatea întrebărilor despre citate își răspund singure. Procesul are cinci etape și fiecare etapă are un mod tipic de a merge prost. Cunoașterea acestora vă ajută să citiți programul furnizorului și să aflați unde o solicitare de schimbare va costa timp.
- Pregătirea magistrală: masterul este de obicei imprimat 3D sau prelucrat CNC, apoi șlefuit, amorsat și lustruit. Fiecare zgârietură de pe master va apărea la fiecare turnare, așa că această etapă stabilește plafonul de calitate.
- Cutia matriței și planul de despărțire: maestrul este suspendat într-o cutie cu porți și orificii de aerisire plasate acolo unde ar trebui să intre rășina și să iasă aerul. Linia de despărțire este aleasă pentru a ascunde cusăturile pe fețele necritice.
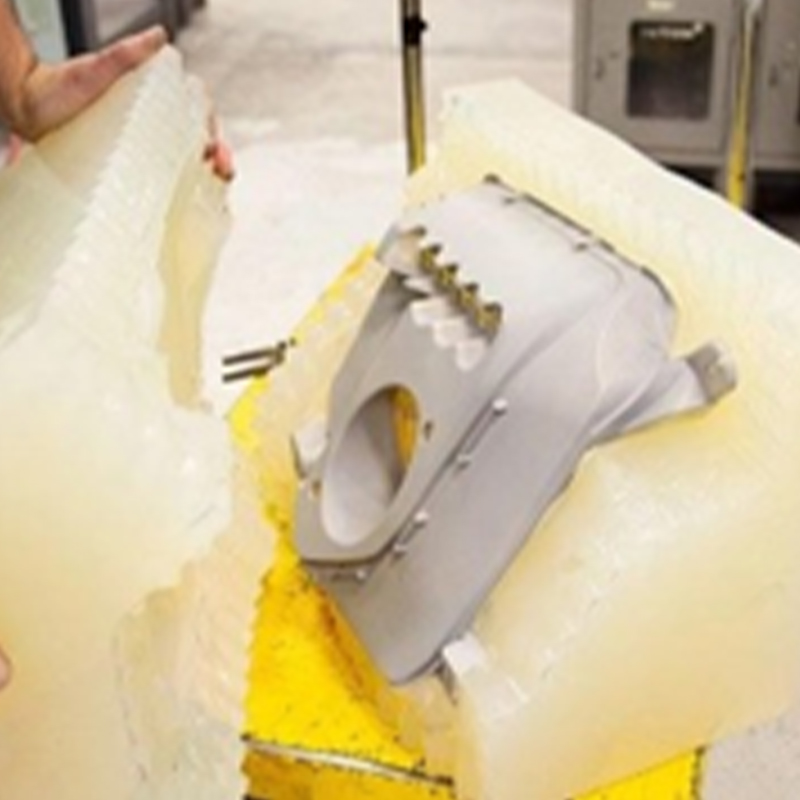
- Turnarea și întărirea siliconului: silicon lichid se toarnă peste master, de obicei sub vid, și se întărește în cuptor. Blocul este apoi tăiat de-a lungul liniei de despărțire planificate și masterul este îndepărtat.
- Turnare rășină sub vid: cele două componente de rășină se cântăresc, se amestecă, se degazează și se toarnă în matrița închisă în interiorul unei camere de vid. Aspiratorul trage aerul din cavitate, astfel încât rășina să poată atinge pereții subțiri și textura fină.
- Întărire, demulare și finisare: matrița intră într-un cuptor cald, de obicei în intervalul de la 60 la 70 de grade Celsius pentru câteva ore. Piesele sunt apoi demoldate, tăiate, șlefuite, vopsite sau texturate după cum cere proiectul.
Vidul este detaliul care dă procedeului numele și avantajul său. Fără el, micile buzunare de aer rămân prinse în colțuri și sub coaste, lăsând bule și umpleri scurte. Odată cu acesta, rășina curge mai uniform în cavitate, motiv pentru care piesele turnate în vid prezintă adesea suprafețe mai curate și o textură mai ascuțită decât simpla turnare deschisă.
Cum arată echipamentul
Instrumente care modelează matrița
| Instrumente care fac piesele
|
Unde trece timpul proiectului
Cumpărătorii se întreabă adesea de ce un lot de cinci piese necesită încă câteva zile lucrătoare. Motivul este că lucrarea fixă, pregătirea maestrului și realizarea matriței, nu se micșorează cu cantitatea. Graficul de mai jos arată o împărțire ilustrativă a timpului de proiect pentru trei dimensiuni de loturi.
Pe măsură ce lotul crește, turnarea și întărirea au o pondere mai mare, în timp ce pregătirea principală ia una mai mică. Tratați cifrele ca pe un ajutor de planificare și nu ca pe o statistică măsurată a industriei.
Graficul arată că pentru un lot foarte mic, pregătirea masterului și a matriței este cea mai mare parte a programului, ceea ce explică de ce o cerere de cinci piese este rareori de cinci ori mai rapidă decât o cerere de douăzeci de piese. Pe măsură ce cantitatea crește, ciclurile de turnare și întărire ocupă mai mult din calendar, deoarece fiecare turnare umple un set de cavități și apoi așteaptă în cuptor. La cel mai mare lot din diagramă, se presupune o a doua matriță, astfel încât două turnări să poată rula în paralel, ceea ce împiedică creșterea în continuare a cotei de întărire. Finisarea și inspecția rămân la aproximativ o cincime din efortul în toate cele trei cazuri, un memento că vopsirea, tunderea și verificarea sunt o parte permanentă a livrabilului. Pentru cumpărătorii care lucrează cu serviciul de replicare a matrițelor din silicon Jiaheng, acest model este util atunci când decizi dacă să comande câteva bucăți suplimentare în primul lot, deoarece munca fixă a fost deja făcută.
Munca fixă de master și matriță domină loturile mici, așa că comandarea câtorva bucăți în plus la prima execuție este de obicei eficientă.
Tipuri comune de rășini de turnare în vid și caracteristicile acestora
Turnarea sub vid nu folosește aceleași materiale termoplastice ca turnarea prin injecție. Utilizează sisteme poliuretanice din două părți, formulate pentru a le imita. Potrivirea este suficient de bună pentru multe verificări de potrivire, senzație și funcționare, deși nu este identică în fiecare proprietate. Cardurile de mai jos rezumă familiile oferite de obicei de un furnizor de turnare în vid.
Rășină rigidă asemănătoare ABS Rigid, stabil dimensional și ușor de vopsit. O alegere comună pentru carcase, suporturi și carcase care au nevoie de o senzație fermă. Rășină semiflexibilă asemănătoare PP Puțin flexibil, cu un comportament bun la oboseală. Potrivit pentru potriviri rapide, caracteristici în stil balama vie și cleme flexibile. Rășină asemănătoare cauciucului Disponibil într-o gamă de valori de duritate Shore A. Folosit pentru etanșări, mânere, garnituri și suprafețe cu atingere moale. Rășină transparentă Limpede la apă sau colorată, adesea lustruită după demulare. Folosit pentru lentile, ghidaje de lumină, huse și vitrine. Rășină la temperatură ridicată Mentine rigiditatea la temperaturi de serviciu mai ridicate. Aleget pentru piese din apropierea motoarelor, lămpilor sau ansamblurilor încălzite. Rășină ignifugă Formulat pentru a încetini arderea pentru carcasele electronice și unitățile demonstrative care se confruntă cu verificări interne mai stricte.
Culoarea este de obicei tratată prin adăugarea de pigment în rășină înainte de turnare, ceea ce dă culoare solidă pe tot parcursul piesei. Acest lucru este util pentru piesele care vor fi manipulate sau zgâriate în timpul testării, deoarece un cip nu dezvăluie o culoare diferită dedesubt. Pentru aspectul lucios sau metalic, un finisaj vopsit este adăugat în mod normal după turnare.
| Familia rășinilor | Simțire și comportament | Utilizări tipice | Opțiuni de finisare |
|---|---|---|---|
| Rigidă asemănătoare ABS | Ferm, stabil, bun detaliu | Carcase, capace, mostre structurale | Slefuire, vopsire, texturare |
| Semiflexibil asemănător PP | Dur, se îndoaie fără crăpare | Clipsuri, fixare cu capsă, capace flexibile | Slefuire usoara, vopsire cu grund |
| asemănător cauciucului | Elastic moale spre ferm | Garnituri, mânere, garnituri, taste soft | Vopsire cu straturi flexibile |
| Transparent | Transparent, poate fi lustruit | Lentile, țevi de lumină, ferestre | Lustruire, acoperire transparentă |
| Temperatură ridicată | Rigidă la temperatură ridicată | Piese în apropierea surselor de căldură | Vopsire, prelucrare de caracteristici mici |
Potrivirea rășinii la aplicare
Alegerea unei rășini începe cu întrebarea ce trebuie să dovedească piesa. Dacă testul este un ansamblu snap-fit, o rășină semi-flexibilă este adesea mai informativă decât una rigidă. Dacă proba este pentru o expoziție comercială, o rășină rigidă cu un finisaj vopsit poate arăta mai aproape de un produs final decât de unul brut. Harta termică de mai jos oferă o imagine editorială a familiilor care se potrivesc, de obicei, sarcinilor.
Celulele mai întunecate indică o potrivire generală mai puternică. Evaluările sunt un punct de pornire pentru o conversație cu furnizorul dvs., nu un înlocuitor pentru datele materiale pentru o anumită calitate.
Harta termică arată că rășina rigidă asemănătoare ABS acoperă cea mai largă gamă de sarcini de zi cu zi, inclusiv carcase, teste de potrivire și modele de aspect, motiv pentru care este punctul de plecare obișnuit în multe proiecte. Rășinile asemănătoare cauciucului ies în evidență în coloana de etanșare și prindere, unde flexibilitatea este punctul central al piesei. Rășina transparentă este alegerea clară pentru lentile și ghidaje de lumină și, de asemenea, funcționează bine pentru modelele de marketing în care impactul vizual contează. Rășinile de înaltă temperatură și semi-flexibile se potrivesc ambele testelor funcționale, deși din motive diferite: unul pentru expunerea la căldură și celălalt pentru îndoirea repetată. Atunci când o piesă are două necesități concurente, cum ar fi un corp rigid și o etanșare moale, un furnizor le poate turna separat sau poate folosi tehnici de supraturlare, care este un motiv pentru a discuta devreme despre asamblare cu un producător de turnare în vid.
Alegeți rășina după întrebarea la care trebuie să răspundă piesa: rigiditate, flexibilitate, claritate, rezistență la căldură sau aspect.
Aplicații și puncte de selecție pentru servicii de turnare în vid
Turnarea în vid apare în mai multe industrii decât se așteaptă majoritatea cumpărătorilor, în principal pentru că tiparul de nevoi este același peste tot: o mână de piese asemănătoare producției, în curând, dintr-un design care s-ar putea încă schimba. Cele două coloane de mai jos împerechează câmpurile de aplicație tipice cu punctele de selecție care decid dacă turnarea în vid este cea mai potrivită.
Domenii tipice de aplicare
| Puncte de selecție de verificat
|
O cale de decizie rapidă
- Dacă aveți nevoie doar de una sau două piese, imprimarea sau prelucrarea directă este de obicei mai rapidă decât realizarea unei matrițe.
- Dacă aveți nevoie de aproximativ 10 până la 30 de piese cu aspect de producție, turnarea în vid merită de obicei o privire atentă.
- Dacă aveți nevoie de sute de piese sau date exacte despre termoplastic, planificați unelte dure sau un alt traseu.
- Dacă designul încă se schimbă, păstrați masterul flexibil și turnați un prim lot mic înainte de a tăia oțel.
Echipele se întreabă uneori dacă turnarea în vid poate înlocui total producția de volum redus. Se poate pentru anumite produse, cum ar fi echipamente specializate cu cerere anuală foarte scăzută, dar durata de viață a matriței și diferențele de rășină înseamnă că este mai des o punte decât o destinație. Gândiți-vă la ea ca la etapa care vă permite să testați, să vindeți mostre și să adunați feedback în timp ce instrumentul de producție este în curs de construire.
Turnarea în vid se potrivește la mijlocul călătoriei produsului: mai multe piese decât imprimarea are sens, mai puține necesități de scule dure.
Comparație detaliată: turnare în vid vs imprimare 3D, prelucrare CNC și turnare prin injecție
Majoritatea proiectelor folosesc mai multe procese în succesiune, astfel încât comparația de mai jos este mai puțin despre alegerea unui câștigător și mai mult despre alegerea unei etape. Fiecare traseu are un interval de cantitate în care este confortabil și un punct în care începe să se lupte.
| Factorul | Turnare în vid | Imprimare 3D | Prelucrare CNC | Turnare prin injecție |
|---|---|---|---|---|
| Cantitate tipică | Aproximativ 10 până la 30 pe matriță | 1 la câteva | 1 pentru a repeta loturile | Sute și mai sus |
| Efort de scule | Formă din silicon, scurtă | Niciuna | Fixare și programe | Mucegai întărit sau din aluminiu, mai lung |
| Detaliu de suprafață | Foarte bine, copii master | Sunt posibile linii de straturi | Finisaj prelucrat | Excelent, definit de instrument |
| Material | Imitație de rășini poliuretanice | Rășini, nailon, unele metale | Metale și materiale plastice reale | Productia materialelor termoplastice |
| Schimbarea designului | Stăpân nou, matriță nouă | Imediat | Program nou | Modificarea sculei costisitoare |
| Rol tipic | Piese pilot asemănătoare producției | Modele de concept timpurie | Funcțional metal parts | Productie in volum |
În practică, tabelul indică o secvență sensibilă. Imprimați primul concept pentru a verifica forma, perfecționați designul, apoi utilizați un master imprimat bine finisat ca bază pentru o matriță din silicon. Turnați numărul de piese necesare pentru teste, recenzii sau mostre. Când designul se stabilește și cantitățile cresc, treceți la un instrument de producție. Jiaheng acceptă etapele incipiente și mijlocii pe o singură platformă: imprimare 3D din rășină, nailon și metal, prelucrare avansată și replicare matrițe din silicon, astfel încât masterul, matrița și finisarea pot fi coordonate fără a transfera fișiere între furnizori.
Graficul radar de mai jos compară trei dintre aceste rute pe șase calități pe care cumpărătorii le menționează cel mai des. Evaluările sunt editoriale și ilustrative. Ele sunt menite să arate forma, nu să clasifice furnizorii sau să prezică performanța pe o anumită parte.
Diagrama radar arată turnarea în vid cu cea mai mare acoperire către finisarea suprafeței și replicarea detaliilor, deoarece matrița din silicon copiază îndeaproape masterul, iar vidul ajută rășina să atingă o textură fină. Imprimarea tridimensională se extinde cel mai mult către viteza de loturi mici și libertatea geometriei, motiv pentru care este atât de utilă pentru primul concept și pentru formele care nu pot fi turnate. Prelucrarea CNC împinge în exterior rezistența mecanică, deoarece piesa este tăiată dintr-un bloc solid de material real. Turnarea în vid se află la mijloc pe rezistență și geometrie, care este o reflectare sinceră a rășinilor de imitație și a necesității de a deschide o matriță de-a lungul unei linii de despărțire. Împreună, cele trei forme explică de ce o abordare în etape tinde să funcționeze bine: tipăriți pentru a explora, turnați pentru a prezenta și testați și mașina sau matrița atunci când puterea sau volumul o cer.
Utilizați imprimarea pentru a explora, turnarea în vid pentru a prezenta și testa și prelucrarea sau turnarea prin injecție atunci când rezistența sau volumul o cer.
Sfaturi de proiectare și toleranțe pentru piesele turnate în vid
Cele mai multe dezamăgiri legate de piesele turnate provin din câteva opțiuni de proiectare care ar fi putut fi ajustate înainte ca masterul să fie construit. Sfaturile de mai jos sunt cele pe care un producător este cel mai probabil să le ridice în timpul unei analize a capacității de fabricație, așa că abordarea lor devreme salvează o rundă de revizuiri.
Grosimea peretelui și nervurilor
Îndreptați-vă spre pereți într-un interval moderat, citat în mod obișnuit ca fiind de aproximativ 1,5 până la 3 mm pentru multe piese mici, și mențineți grosimea relativ uniformă. Cocoloașele groase se micșorează mai mult pe măsură ce se întăresc și pot lăsa urme de chiuvetă. Secțiunile foarte subțiri pot să nu se umple, mai ales departe de poartă. Nerfurile trebuie să fie mai subțiri decât peretele pe care îl susțin, ceea ce reduce urmele de suprafață pe fața opusă.
Tiraj, degajări și linii de despărțire
Siliconul este flexibil, astfel încât decupările care ar prinde o matriță rigidă din oțel pot fi adesea eliberate prin întinderea matriței. Chiar și așa, un pic de curent pe fețele verticale face demularea mai lină și reduce uzura sculei. Spuneți furnizorului care fețe sunt vizibile, deoarece vor încerca să plaseze linia de despărțire pe o margine ascunsă sau un pas natural în proiectare.
Toleranțe și contracție
Îndrumările generale pentru turnarea în vid citează adesea toleranțe de aproximativ plus sau minus 0,2 până la 0,3 mm pentru dimensiuni mici, sau aproximativ 0,3 procente pentru cele mai mari, cu unele variații în funcție de rășină și geometrie. Contracția rășinii în timpul întăririi și mișcarea ușoară a siliconului contribuie ambele. Din acest motiv, ajută să marcați doar dimensiunile cu adevărat critice pe desen. Dacă un orificiu sau o suprafață de îmbinare trebuie să se potrivească mai strâns, mulți furnizori vor prelucra această caracteristică după turnare.
Finisaj și textura suprafeței
Suprafața turnată oglindește maestrul. Un master lustruit dă piese lucioase, iar un master sablat cu mărgele sau texturat oferă piese mate. Dacă aspectul final include vopsea, furnizorul va șlefui ușor și va aplica grunduri și straturi de culoare. Deoarece Jiaheng oferă vopsire și alte tratamente de suprafață în același flux de lucru, potrivirea culorilor și nivelul de luciu pot fi convenite în timpul aceluiași proiect și nu printr-un furnizor separat de finisare.
| Caracteristică | Îndrumări practice | Motivul |
|---|---|---|
| Grosimea peretelui | Păstrați grosimea uniformă, moderată | Reduce urmele chiuvetei și umplerile scurte |
| Coaste | Mai subțire decât peretele adiacent | Limitează urmele de suprafață |
| Ciornă | Pescaj mic pe fețele verticale | Ușurează demularea, prelungește durata de viață a mucegaiului |
| Dimensiuni critice | Marcați numai pe cele care contează | Se concentrează inspecția și finisarea |
| Textura | Construiește-l în maestru | Textura transfers directly to castings |
Chiar și pereții, pescajul sensibil și o listă scurtă de dimensiuni critice înlătură majoritatea problemelor observate în primele turnări.
Controlul calității și finisarea pieselor turnate
Un furnizor de încredere de turnare în vid verifică calitatea în mai multe puncte, nu numai la final. Cea mai devreme verificare este masterul, deoarece un defect acolo este copiat în matriță și fiecare parte după aceasta. O a doua verificare are loc după prima turnare, când furnizorul compară piesa cu desenul și caută bule, umpluturi scurte și flash. O verificare finală acoperă lotul finit.
- Inspecție principală: dimensiunile, starea suprafeței și claritatea caracteristicilor înainte de fabricarea matriței.
- Verificarea primului articol: prima turnare este măsurată și examinată înainte ca restul lotului să fie turnat.
- Observație în lot: consistența culorii, inspecția cu bule și fulgerul vizibil sunt monitorizate pe măsură ce piesele ies.
- Inspecție finală: dimensiunile critice, potrivirea, finisajul și ambalajul sunt revizuite înainte de expediere.
Finisarea este cazul în care o piesă turnată fie arată ca un prototip, fie arată ca un produs. Tunderea îndepărtează porțile și orificiile de ventilație. Slefuirea usoara curata linia de despartire. Pictura adaugă culoare, luciu sau textură, iar mascarea permite două culori pe o singură parte. Pentru părțile transparente, lustruirea și acoperirea transparentă îmbunătățesc claritatea. Asamblarea, tampografia, marcarea cu laser și inserțiile pot fi, de asemenea, aranjate atunci când proba trebuie să se comporte ca produsul final.
Comunicarea contează la fel de mult ca măsurarea. Dacă atașați o mostră de referință, un cod de culoare sau o fotografie a aspectului pe care îl căutați, echipa de finisare are ceva concret pe măsură. Un scurt rezumat scris cu obiective de finisare, fețe vizibile și dimensiuni critice reduce șansa de reluare.
Calitatea în turnarea în vid începe de la master și continuă cu fiecare turnare, așa că întrebați furnizorii cum verifică fiecare etapă.
Ghid de întreținere pentru matrițe și piese turnate din silicon
Întreținerea în turnarea în vid are două laturi: îngrijirea instrumentelor care fac piesele și îngrijirea pieselor odată ce acestea sunt în mâinile tale. Ambele afectează coerența, mai ales atunci când intenționați să reordonați.
Îngrijirea matriței din silicon
O matriță din silicon este un instrument consumabil. Ghidurile generale ale industriei citează în mod obișnuit o viață de aproximativ 15 până la 25 de piese turnate, mai scurtă pentru detalii fine, caracteristici subțiri sau rășini agresive și uneori mai lungă pentru forme simple. Fiecare turnare expune siliconul la căldură și la contactul chimic, astfel încât marginile se înmoaie și detaliile suprafeței se estompează treptat. Manevrarea bună prelungește durata de viață utilă fără a transforma matrița într-un activ pe termen lung.
- Curățați ușor cavitatea după fiecare turnare și evitați uneltele ascuțite care pot răni suprafața.
- Aplicați un agent de decuplare potrivit rășinii, în straturi ușoare uniforme, pentru a ușura demularea și a limita ruperea.
- Depozitați matrița într-un loc răcoros și uscat, ferit de lumina directă a soarelui și sursele de căldură.
- Păstrați cele două jumătăți aliniate atunci când sunt depozitate, astfel încât cavitatea să nu se prăbușească sau să se distorsioneze.
- Inspectați linia de despărțire și elementele subțiri înainte de fiecare turnare și scoateți matrița atunci când fulgerul sau ruperea crește.
Ține și stăpânul. Un master curat, bine etichetat permite furnizorului să refacă o matriță atunci când prima se uzează și protejează investiția pe care ați făcut-o în pregătirea suprafeței. Dacă masterul a fost imprimat, păstrați-l departe de umiditate și lumină puternică, astfel încât să nu se deformeze sau să se decoloreze.
Îngrijirea pieselor finite
| Tip rășină | Depozitare și manipulare | Curatenie |
|---|---|---|
| Rigidă asemănătoare ABS | A se pastra departe de expunerea indelungata la caldura | Apă și săpun blând, cârpă moale |
| Semiflexibil asemănător PP | Evitați să țineți îndoit pentru perioade lungi de timp | Săpun blând și apă |
| asemănător cauciucului | A se ține departe de uleiuri și lumina soarelui | Cârpă umedă, fără solvenți puternici |
| Transparent | Înfășurați pentru a preveni zgârierea | Lavetă moale, fără scame, curățător ușor |
| Piese vopsite | Evitați stivuirea fără umplutură | Pânză moale, fără tampoane abrazive |
Piesele din poliuretan turnate pot fi sensibile la umiditate, căldură și unii solvenți în timp, mai ales în primele zile după demulare. Permiterea pieselor să se stabilească la temperatura camerei înainte de asamblare sau vopsire reduce șansa unor mici schimbări dimensionale. Pentru piesele care vor fi depozitate luni de zile, ambalajul de protecție și un mediu stabil ajută culoarea și forma să rămână fidele mostrei aprobate.
Tratează matrița ca pe un instrument de scurtă durată și pe maestru ca pe un păstrător: ambii decid cât de repetabil va fi următorul tău lot.
Lucrul cu un producător și un furnizor de turnare în vid
Rezultatele bune vin de obicei din tratarea furnizorului ca un partener de inginerie, mai degrabă decât un automat de piese. O scurtă conversație de informare la început salvează adesea câteva zile mai târziu. Aceste întrebări vă ajută să decideți dacă un furnizor de turnare în vid este configurat pentru a face asta.
- Construiți maestrul în casă și ce tehnologii folosiți pentru asta?
- Ce familii de rășini sunt disponibile și puteți împărtăși proprietățile tipice pentru fiecare?
- Câte piese turnate planificați pe matriță și cum gestionați cantități mai mari?
- Ce etape de finisare, cum ar fi vopsirea, lustruirea sau texturarea, sunt gestionate într-un singur loc?
- Ce inspectați și ce înregistrări pot primi cu expedierea?
- Cum sunt gestionate modificările de proiectare odată ce masterul este aprobat?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. abordează aceste întrebări ca producător OEM și ODM. Echipa sa de proiectare transformă ideile clienților în modele practice și atractive de produse, iar capacitățile sale includ imprimarea 3D în rășină, nailon și metal, prelucrare avansată, replicare matrițe din silicon pentru producție eficientă în loturi mici și tratamente de suprafață, cum ar fi vopsirea. Deoarece acești pași se află pe o singură platformă, un client poate trece de la proiectare la eșantionul finit fără a reexplica proiectul mai multor furnizori.
Cum să pregătiți o anchetă utilă
- Un model 3D într-un format neutru comun, plus un desen care evidențiază dimensiunile critice.
- Cantitatea țintă, familia de rășini pe care o aveți în vedere și orice referință de culoare sau finisaj.
- O scurtă notă despre modul în care va fi utilizată piesa: afișată, manipulată, asamblată, încălzită sau flexată.
- Fereastra de livrare necesară și dacă vă așteptați la modificări de design între loturi.
O interogare completă permite furnizorului să propună o metodă principală sensibilă, rășină și un plan de finisare în primul răspuns. De asemenea, semnalează că înțelegeți partea, ceea ce duce de obicei la o conversație tehnică mai utilă. De-a lungul timpului, un furnizor care vă păstrează fișierele, istoricul matriței și notele de finisare poate reordona mai rapid și poate menține loturile consistente, ceea ce este avantajul liniştit al lucrului cu un singur partener pe termen lung.
Împărtășiți scopul piesei, nu numai geometria acesteia, iar furnizorul dumneavoastră vă poate recomanda o rășină, un finisaj și un plan de proces mai bun.
Explorați serviciile de turnare în vid Jiaheng
Dacă sunteți gata să treceți de la un model principal la un lot mic de piese asemănătoare producției, puteți revizui detaliile serviciului, opțiunile de material și procesul de proiect pe pagina dedicată pentru Servicii de turnare în vid din Jiaheng. Echipa sprijină proiecte OEM și ODM și poate oferi sfaturi cu privire la pregătirea principală, selecția rășinii, finisarea și planificarea loturilor pe o singură platformă.
Trimiteți fișierul 3D, țintați cantitatea și finalizați cerințele pentru a începe o conversație cu echipa Jiaheng.
Întrebări frecvente privind serviciile de turnare în vid
Ce sunt serviciile de turnare în vid?Turnare în vid services are a small-batch manufacturing process in which a silicone mold is made from a master model and filled with two-part polyurethane resin under vacuum. The vacuum removes air so the resin reaches fine detail, and the cured parts have a surface and feel close to production plastic. A supplier typically also handles master preparation, finishing and inspection. |
Câte piese poate produce o matriță de silicon?Îndrumările generale citează adesea aproximativ 15 până la 25 de piese turnate per matriță, cu mai puține pentru părți foarte detaliate sau cu pereți subțiri și uneori mai multe pentru forme simple. Dacă aveți nevoie de un lot mai mare, furnizorul poate realiza matrițe suplimentare și poate turna în paralel. Numărul exact depinde de geometrie, rășină și manipulare. |
Care este diferența dintre turnarea în vid și imprimarea 3D?Imprimare 3D builds a part layer by layer directly from a digital file and suits single concept models and complex geometry. Vacuum casting copies a master into a mold and suits small batches that need smoother surfaces and a wider choice of production-like resins. Many projects use printing for the master and vacuum casting for the batch. |
Când ar trebui să aleg turnarea în vid în loc de turnarea prin injecție?Alegeți turnarea în vid atunci când aveți nevoie de aproximativ 10 până la 30 de piese rapid, designul se poate schimba în continuare și nu doriți încă să vă dedicați unui instrument greu. Turnarea prin injecție este de obicei cea mai bună cale atunci când cantitățile ajung la sute sau mii și când aveți nevoie de proprietăți termoplastice exacte de producție. |
La ce toleranțe mă pot aștepta de la piesele turnate în vid?Ghidurile generale citează aproximativ plus sau minus 0,2 până la 0,3 mm pentru dimensiuni mici, piesele mai mari prezentând variații proporțional mai mari. Contracția rășinii și mișcarea mucegaiului joacă ambele un rol. Dacă o caracteristică necesită o potrivire mai strânsă, furnizorul o poate prelucra după turnare, așa că marcați clar dimensiunile critice pe desen. |
Ce materiale sunt disponibile pentru turnarea în vid?Opțiunile tipice includ rășină rigidă asemănătoare ABS, rășină semiflexibilă asemănătoare PP, rășină asemănătoare cauciucului cu mai multe niveluri de duritate, rășină transparentă, rășină la temperatură înaltă și rășină ignifugă. Culorile pot fi pigmentate în rășină sau aplicate prin vopsire. Furnizorul dumneavoastră poate recomanda o familie după ce a aflat cum va fi utilizată piesa. |
Piesele turnate în vid pot fi vopsite sau texturate?Da. Piesele turnate acceptă șlefuire, grunduire și vopsire, iar textura poate fi încorporată în master, astfel încât să se transfere la fiecare turnare. Tampografia, marcarea cu laser și lustruirea pieselor transparente sunt, de asemenea, comune. Acordați obiectivele de finisare înainte ca masterul să fie realizat, astfel încât pregătirea suprafeței să se potrivească cu aspectul final. |
Ce ar trebui să trimit pentru a obține o cotație de turnare în vid?Trimiteți un model 3D, un desen cu dimensiuni critice, cantitatea țintă, familia de rășini preferată, referința de culoare sau finisaj și fereastra de livrare. O scurtă notă despre modul în care este utilizată piesa îi ajută pe ingineri să aleagă o metodă potrivită. Informațiile mai complete reduc dus-întors și accelerează primul răspuns. |
Un master clar, un finisaj definit și o cantitate realistă sunt cele trei intrări care îmbunătățesc cel mai mult un proiect de turnare în vid.
-
 Serviciu de imprimare 3D cu materiale FDM standard (PLA, PETG, ABS)
-
 Servicii de imprimare 3D din aliaj de aluminiu AlSi10Mg
-
 Serviciu de imprimare 3D cu rășină asemănătoare ABS galben
-
 Piese transparente (semi-transparente/complet transparente)
-
 Turnare cu uretan de joasă presiune
-
 Material de turnare în vid
Informații de contact
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADAUGĂ
-

Clădirea 7, nr. 188, secțiunea Hongni a drumului Zha Wang, subdistrictul Danghu, orașul Pinghu, orașul Jiaxing, provincia Zhejiang, China
Drepturi de autor © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Producători de platforme de producție inteligente integrate OEM/ODM
