- Servicii de imprimare 3D

- Servicii de prelucrare CNC

- Servicii de turnare în vid

- Servicii de finisare a suprafețelor

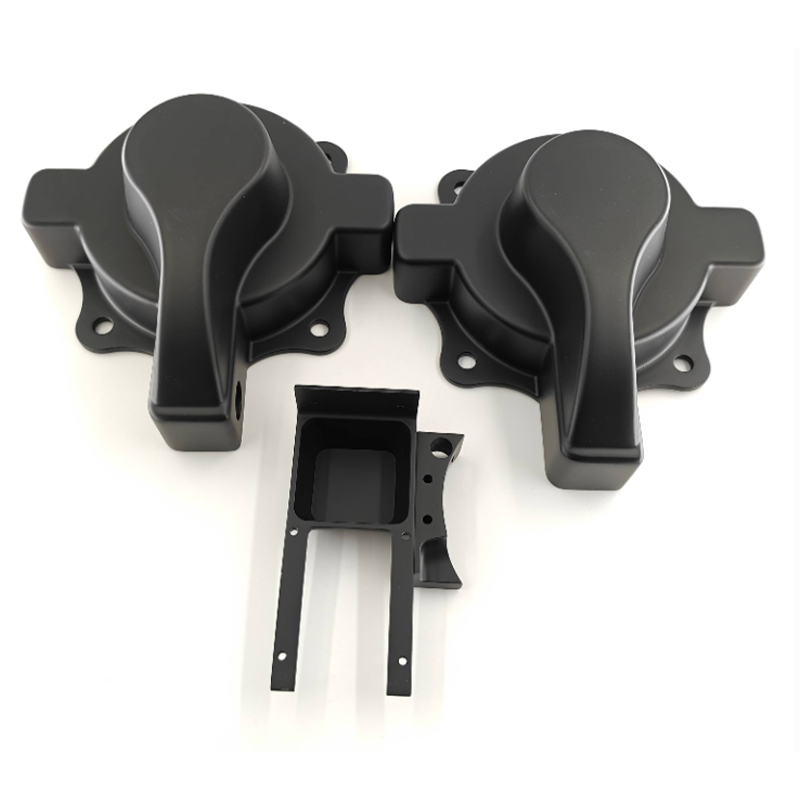
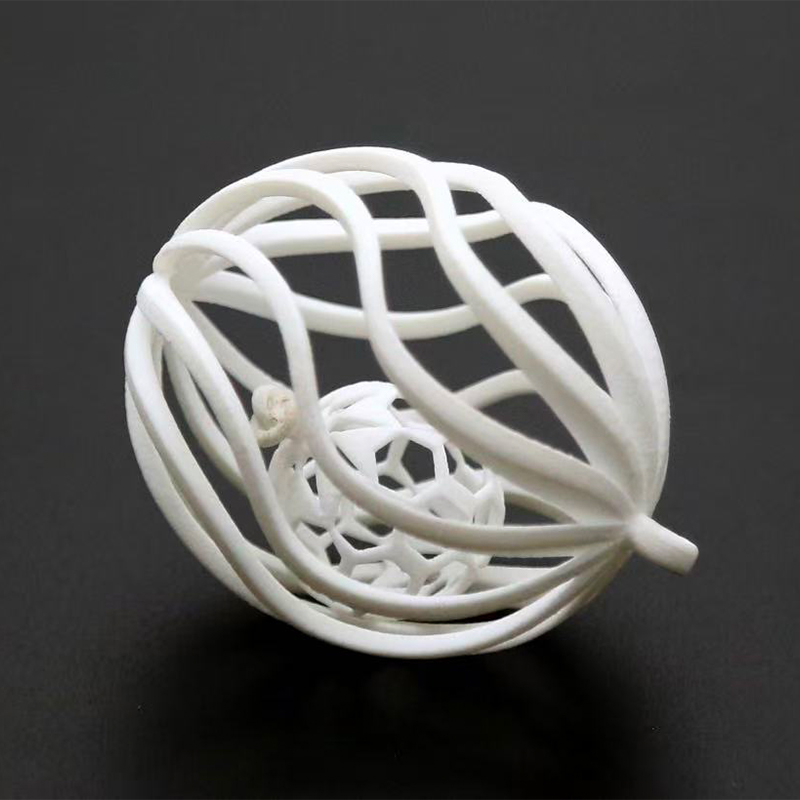
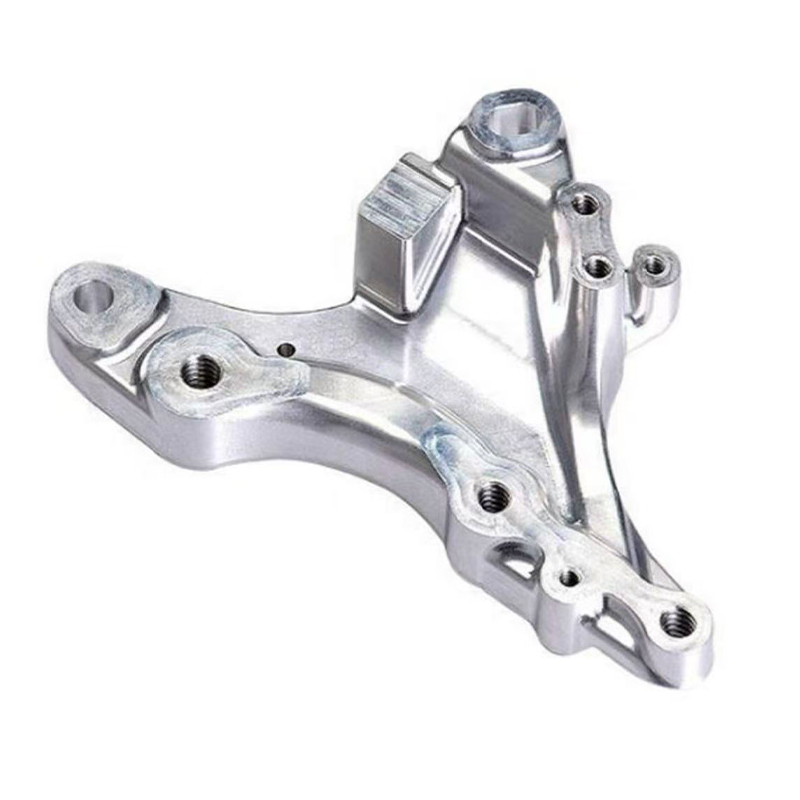
Serviciul de imprimare 3D SLA Resin: Cum funcționează și unde se potrivește
Serviciu de imprimare 3D SLA Resin : Răspunsul scurt pentru părțile critice de detaliu
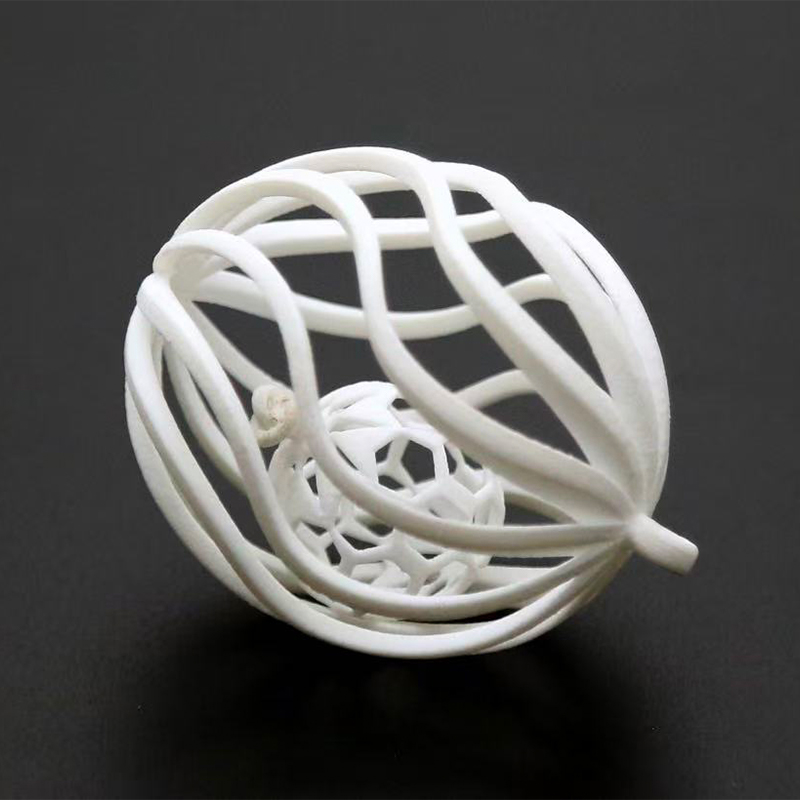
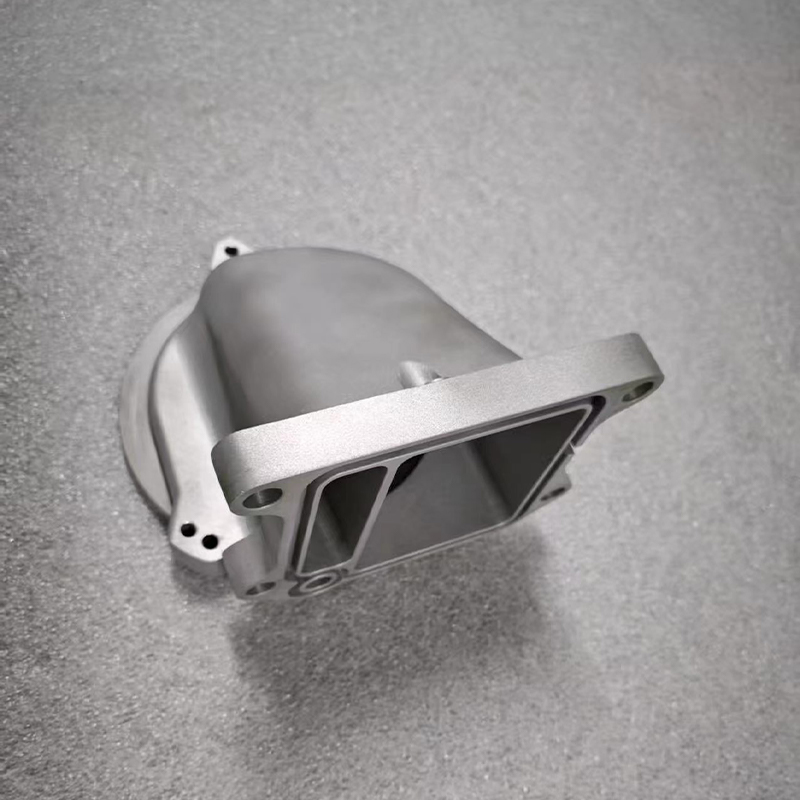
Să presupunem că echipa ta are nevoie de șase carcase portabile până vineri, fiecare cu fixare rapidă, o fereastră transparentă a obiectivului și o suprafață suficient de netedă pentru a fotografia pentru o punte de lansare. Imprimarea lor într-un proces de filament ar lăsa linii vizibile de strat. Prelucrarea lor ar dura mai mult și nu ar putea atinge cu ușurință caracteristicile interne subțiri. Un serviciu de imprimare 3D cu rășină SLA este de obicei apelul potrivit aici, deoarece stereolitografia întărește rășina lichidă cu un laser, strat cu strat, și oferă suprafețe netede, caracteristici mici ascuțite și precizie bună pe piesele mici și medii.
Aceasta este întreaga recomandare în două propoziții. SLA se potrivește modelelor de aspect, verificări de potrivire, piese clare, componente mecanice mici și modele principale pentru turnare. Este mai puțin potrivit pentru piesele care transportă sarcini grele, care stau în lumina puternică a soarelui pentru perioade lungi de timp sau sunt fierbinți. A ști unde se află acea limită este ceea ce separă o primă ordine netedă de una frustrantă, așa că cea mai mare parte a acestui ghid se referă la graniță: ce rășină să alegeți, cum să proiectați pentru proces, ce finisare merită să faceți și cum să informați un producător de imprimare 3D SLA.
Răspunsuri rapide înainte de detalii
- Bun pentru: prototipuri detaliate, modele de afișare, piese clare, piese funcționale mici și maeștri de turnare.
- Puncte forte tipice: suprafețe netede, detalii fine, precizie strânsă pe piesele mici și o gamă largă de proprietăți ale rășinii.
- Limite tipice: Rășinile standard pot fi casante, piesele necesită spălare și întărire, iar expunerea lungă la soare poate schimba culoarea.
- Următorul pas comun: finisare, vopsire sau turnare în vid atunci când aveți nevoie de culoare, textură sau un lot mic.
Acest ghid este scris pentru ingineri, manageri de produs și echipe de aprovizionare care doresc piese care să funcționeze pe bancă și să arate perfect în întâlnire. Evită teoria manualelor și se menține la ceea ce vă afectează comanda: alegerea materialului, regulile de proiectare, post-procesarea, comparațiile cu alte procese și întrebările furnizorului. Dacă doriți să înțelegeți cum gândește un furnizor experimentat de imprimare 3D cu rășină SLA, secțiunile de mai jos urmează ordinea unui proiect real.
Alegeți SLA atunci când calitatea suprafeței și detaliile cu caracteristici mici contează mai mult decât încărcarea mecanică grea.
Cum funcționează imprimarea 3D cu rășină SLA: principii și structura mașinii
SLA înseamnă stereolitografie. Un rezervor, numit de obicei cuvă, conține rășină fotopolimerică lichidă. Un laser UV urmărește secțiunea transversală a piesei pe suprafața rășinii și oriunde atinge laserul, rășina se întărește. Platforma de construcție se mișcă apoi cu o grosime a stratului, iar stratul următor este trasat deasupra. Repetarea acestui lucru de mii de ori produce o parte solidă atașată la platformă prin structuri subțiri de sprijin.
Elementele principale ale unei mașini SLA
Elemente optice și de mișcare
| Material și elemente de susținere
|
De la dosar la piesa finită
- Verificarea fișierului și pregătirea construcției: inginerul inspectează modelul 3D, alege orientarea, adaugă suporturi și selectează grosimea stratului.
- Imprimare: laserul întărește fiecare strat în timp ce platforma trece prin construcție.
- Spălare: partea imprimată este curățată într-o baie de solvent pentru a îndepărta rășina neîntărită.
- Eliminarea suportului: suporturile sunt tăiate și punctele de contact sunt ușor curățate.
- Post-întărire: piesa este expusă la lumină UV, uneori cu căldură, astfel încât rășina să-și atingă proprietățile finale.
- Finisare si inspectie: șlefuirea, lustruirea, vopsirea sau acoperirea se aplică atunci când este necesar, iar piesa este verificată în raport cu desenul.
Mulți cumpărători sunt surprinși că imprimarea în sine este doar o parte a programului. Spălarea, întărirea și finisarea ocupă o parte reală din timp, iar omiterea lor lasă piesele lipicioase, slabe sau marcate. Graficul de mai jos oferă o cronologie ilustrativă pentru o comandă mică, astfel încât să puteți vedea unde merg zilele.
Cronologia este un ajutor de planificare și nu o cotație. Programele reale depind de dimensiunea piesei, cantitatea, rășina și nivelul de finisare.
Cronologia arată că tipărirea ocupă doar o parte din programul general, cu pregătire înaintea ei și un lanț de curățare, întărire și finisare după aceasta. Spălarea și post-întărirea sunt scurte în comparație cu imprimarea, dar sunt esențiale, deoarece piesele subîntărite se pot simți lipicioase sau se pot deforma mai târziu. Șlefuirea și finisarea durează cea mai lungă etapă după imprimare, motiv pentru care o piesă imprimată simplă ajunge mai devreme decât una vopsită. Pentru clienții serviciului de imprimare 3D cu rășină SLA de la Jiaheng, acest model vă ajută atunci când decideți dacă un proiect are nevoie de piese imprimate brute, piese ușor finisate sau piese complet vopsite. Când finisarea se desfășoară pe aceeași platformă, programul nu pierde timp pentru transport și re-briefing între furnizori.
Imprimarea este doar o etapă: spălarea, întărirea și finisarea decid cum se simte, arată și durează piesa.
Tipuri comune de rășini SLA și caracteristicile lor
A numi ceva ca parte SLA spune puțin despre modul în care se comportă, deoarece rășina este cea mai mare parte a vorbirii. Rășinile sunt formulate pentru a imita diferite materiale plastice și fiecare familie implică compromisuri. Cardurile de mai jos rezumă tipurile oferite de obicei de un furnizor de imprimare 3D cu rășină SLA. Disponibilitatea exactă variază, așa că confirmați opțiunile curente înainte de a proiecta în jurul unei anumite proprietăți.
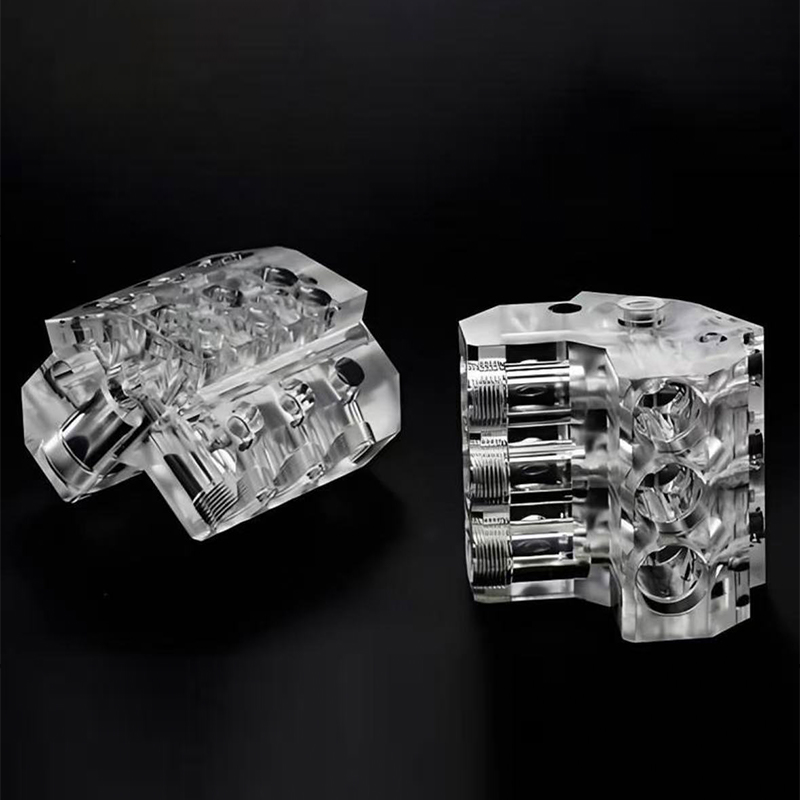
Rășină standard Detaliu fin și o suprafață netedă. Bun pentru modele vizuale, piese de afișare și verificări de concept, deși poate fi fragil la impact. Rășină dură sau asemănătoare ABS Comportament mai bun la impact și o senzație mai fermă și mai durabilă. Potrivit pentru potriviri, carcase și prototipuri funcționale. Rășină transparentă sau transparentă Imprimă cu un aspect translucid și poate fi lustruit sau acoperit pentru claritate. Folosit pentru lentile, ghidaje de lumină și modele cu traseu fluid. Rășină la temperatură ridicată Mentine rigiditatea la temperatura ridicata. Aleget pentru piese din apropierea surselor de căldură sau pentru scule și accesorii. Rășină flexibilă sau asemănătoare cauciucului Elastic cu o senzație moale. Folosit pentru etanșări, mânere, garnituri și prototipuri purtabile. Rășină turnabilă Se stinge curat pentru modelele de turnare de investiții. Folosit pentru maeștri de stil de bijuterii și modele de piese metalice mici.
| Familia rășinilor | Comportament | Utilizări tipice | Lucruri de urmărit |
|---|---|---|---|
| Standard | Rigid, neted, detaliat | Modele vizuale, piese de afișare | Poate fi casant, părțile subțiri se pot rupe |
| Dur sau asemănător ABS | Ferme, tolerante la impact | Carcase, fixare prin clips, cleme | Claritate puțin mai mică a detaliilor fine |
| Clar | Translucid, lustruit | Lentile, țevi de lumină, ferestre | Mai galben la lumină puternică în timp |
| Temperatură ridicată | Rigidă când este caldă | Piese expuse la căldură, dispozitive de fixare | Adesea mai fragile decât rășinile dure |
| Flexibil | Elastic, moale la atingere | Sigilii, mânere, taste soft | Rezistență mai mică la rupere decât cauciucul turnat |
| Castable | Epuizare scăzută de cenușă | Maeștri de turnare, modele mici | Manipulați ușor înainte de turnare |
O modalitate practică de a alege este să întrebi ce piesa trebuie să supraviețuiască. Dacă va fi doar privit, rășina standard este suficientă. Dacă va fi asamblată și manipulată, o rășină mai dura este de obicei mai sigură. Dacă trebuie să rămână rigid lângă o lampă sau un motor, uită-te la un tip cu temperatură ridicată. Și dacă piesa este un master pentru duplicare ulterioară, menționați asta, deoarece furnizorul va pregăti suprafața pentru turnare mai degrabă decât pentru afișare.
Culoarea este o altă alegere. Multe rășini se imprimă în alb, gri, negru sau translucid, iar acestea pot fi vopsite sau vopsite ulterior. Cumpărătorii care au nevoie de un nivel precis de culoare sau de luciu imprimă de obicei într-o rășină neutră și o finisează, ceea ce oferă mai mult control decât să se bazeze doar pe culoarea rășinii.
Potriviți rășina cu ceea ce trebuie să supraviețuiască piesa: aspect, asamblare, căldură, claritate sau flexibilitate.
Aplicații și puncte de selecție pentru imprimarea 3D cu rășină SLA
SLA apare oriunde contează detaliile mici și suprafețele netede. Echipele de proiectare îl folosesc pentru a verifica forma și potrivirea, echipele de marketing îl folosesc pentru mostre de prezentare, iar inginerii îl folosesc pentru a realiza piese funcționale mici și instrumente auxiliare. Coloanele de mai jos împerechează utilizările tipice cu întrebările de adresat atunci când decideți dacă SLA este procesul potrivit.
Domenii tipice de aplicare
| Puncte de selecție de verificat
|
O cale de decizie rapidă
- Dacă aveți nevoie rapid de câteva piese detaliate, SLA este un prim candidat puternic.
- Dacă aveți nevoie de piese mai dure din plastic de inginerie real, luați în considerare imprimarea sau prelucrarea din nailon.
- Dacă aveți nevoie de 10 până la 30 de piese identice cu aspect de producție, imprimați un master în SLA și utilizați turnarea în vid.
- Dacă aveți nevoie de piese metalice, treceți la imprimarea metalelor sau prelucrarea CNC.
Graficul de mai jos evaluează SLA față de patru nevoi pe care cumpărătorii le menționează cel mai des. Scorurile sunt o ilustrare editorială a tendințelor generale și nu sunt rezultate ale testelor.
Un inel mai mare înseamnă că SLA este în general confortabil cu această nevoie. Un inel inferior indică un caz în care un alt proces poate merita o privire.
Inelele arată SLA cel mai puternic în ceea ce privește netezimea suprafeței și detaliile fine ale caracteristicilor, motiv pentru care este o alegere comună pentru modelele de aspect și piesele mici și precise. Precizia dimensională a pieselor mici urmează îndeaproape, ajutată de spotul laser fin și straturile subțiri. Rezistența la sarcină grea este inelul cel mai scăzut, deoarece și rășinile mai dure se comportă diferit de termoplasticele de inginerie sub stres susținut. Acest model explică de ce multe proiecte îmbină SLA cu alte rute, utilizându-l pentru aspect și potrivire și trecând la imprimarea sau prelucrarea din nailon pentru teste de încărcare. Jiaheng oferă imprimare pe rășină, nailon și metal împreună cu prelucrare, astfel încât o echipă poate compara rutele pe o singură platformă în loc să le aprovizioneze separat.
SLA excelează la suprafețe netede și detalii fine, așa că utilizați alte procese alături de acesta atunci când piesele trebuie să suporte sarcini mari.
Comparație detaliată: SLA vs FDM, SLS și prelucrare CNC
Cumpărătorii rareori compară SLA cu nimic. Întrebarea reală este de obicei dacă SLA bate o altă rută pentru jobul din fața lor. Tabelul de mai jos stabilește SLA alături de trei alternative comune, astfel încât diferențele să fie ușor de văzut.
| Factorul | Imprimare cu rășină SLA | Imprimare FDM | Imprimare SLS nailon | Prelucrare CNC |
|---|---|---|---|---|
| Suprafata finish | Detaliu neted, fin | Liniile de strat vizibile | Mat ușor granulat | Prelucrate, semne de scule |
| Caracteristică bunăs | Foarte bine | Limitat de duză | Bun | Limitat de dimensiunea sculei |
| Puterea | Depinde de rășină, adesea fragilă | Moderat | Bun, tough nylon | Material înalt, solid |
| Nevoi de suport | Suport cu semne de contact | Suporturi pentru surplome | Pulberea susține piesa | Fixările țin piesa |
| Piese tipice | Piese mici și mijlocii detaliate | Modele de concept brute | Piese funcționale și durabile | Piese de precizie din metal si plastic |
| Finisare | Slefuirea si vopsirea functioneaza bine | Este nevoie de mai multă șlefuire | Vopsire, sablare | Sablare, anodizare, vopsire |
SLA câștigă acolo unde aspectul și detaliile fine contează, motiv pentru care este adesea prima alegere pentru modelele de spectacol și piesele mici de precizie. FDM este util pentru formele timpurii brute, dar arată linii de straturi. Nailonul SLS oferă piese durabile, funcționale, fără urme de sprijin, care se potrivesc cu fixare și suporturi care vor fi manevrate. Prelucrarea CNC utilizează material solid și oferă rezistență și toleranță pe care tipărirea nu le poate egala în general, dar este limitată de accesul la scule pe forme interne complexe.
Cum funcționează rutele împreună
- Începeți cu SLA pentru verificări de potrivire și aspect ale designului.
- Treceți la nailon SLS sau prelucrare atunci când piesa necesită testare mecanică reală.
- Utilizați un master SLA cu modelare din silicon atunci când aveți nevoie de 10 până la 30 de piese cu aspect de producție.
- Finalizați cu vopsea sau acoperire pentru a se potrivi cu aspectul final al produsului.
Jiaheng descrie aceasta ca fiind o abordare unică. Compania lucrează ca producător OEM și ODM cu o echipă de proiectare internă și oferă imprimare 3D în rășină, nailon și metal, alături de prelucrarea avansată și replicarea matrițelor din silicon. Prin urmare, un proiect poate începe ca un model de aspect SLA, poate continua ca un prototip funcțional prelucrat și poate termina ca un lot mic de piese turnate, fără a fi re-cotat și re-explicat la fiecare pas.
SLA conduce pe suprafață și detalii, SLS și prelucrare conduc pe rezistență, iar un plan în etape folosește adesea mai mult de unul.
Ghid de proiectare și toleranțe pentru piesele imprimate SLA
SLA iartă multe, dar câteva obiceiuri de design fac o diferență vizibilă. Îndrumările de mai jos apar în majoritatea recenziilor de fabricabilitate, iar respectarea lor reduce șansa unei eșuări de construcție sau a unei piese care necesită reluare.
Grosimea peretelui și caracteristici mici
Pereții prea subțiri se pot deforma, rupe în timpul curățării sau nu se pot imprima. Mulți furnizori citează un minim practic de aproximativ 0,8 până la 1,0 mm pentru pereții susținuți, cu pereți mai groși pentru piesele mai mari. Sunt posibile texturi fine și găuri mici, dar este posibil ca caracteristicile foarte mici să fie mai întâi mărite sau verificate cu furnizorul. Chiar și grosimea peretelui ajută, de asemenea, la reducerea stresului și a distorsiunii.
Piese goale și găuri de scurgere
Modelele goale captează în interior rășina lichidă, care poate cauza presiune, întărire neuniformă sau scurgeri mai târziu. Dacă este nevoie de un design gol, adăugați găuri de scurgere de câțiva milimetri, astfel încât rășina neîntărită să poată scăpa și menționați găurile furnizorului, astfel încât să fie plasate departe de fețele cosmetice. Mulți cumpărători preferă părțile solide pentru simplitate, deși solidele mai groase se pot imprima mai lent și se pot micșora mai mult.
Semne de orientare și sprijin
Structurile de susținere țin în sus și lasă urme mici acolo unde sunt îndepărtate. Inginerul alege orientarea pentru a ascunde acele semne pe fețele mai puțin vizibile și pentru a proteja suprafețele critice. Dacă o anumită față trebuie să fie perfect netedă, spuneți acest lucru în scurt. Furnizorul poate orienta apoi piesa astfel încât fața să nu fie în contact cu suporturile.
Toleranțe și potriviri
Îndrumările generale pentru SLA citează adesea toleranțe în intervalul de aproximativ plus sau minus 0,1 până la 0,2 mm pentru piesele mici, cu părțile mai mari variind proporțional. De asemenea, piesele continuă să se micșoreze ușor în timpul întăririi, astfel încât caracteristicile de împerechere, cum ar fi știfturile și găurile, ar trebui să includă spațiu liber. Dacă o potrivire este critică, mulți furnizori imprimă o piesă de testare sau mașinează funcția după aceea. Diagrama cu intervale de mai jos arată intervalele de grosimi ale straturilor care sunt de obicei potrivite cu diferite scopuri.
Straturile mai subțiri oferă suprafețe mai netede și detalii mai fine, în timp ce straturile mai groase grăbesc construcția și se potrivesc cu părțile mai mari sau deschise. Intervalele sunt orientative generale și pot varia în funcție de mașină și rășină.
Diagrama de gamă arată că modelele cu detalii fine și piesele mici folosesc de obicei cele mai subțiri straturi, care oferă suprafețe curbate mai netede și margini mai ascuțite. Prototipurile standard se încadrează într-o bandă de mijloc care echilibrează detaliile și timpul de construcție. Carcasele și capacele mai mari folosesc adesea straturi mai groase, deoarece costul de timp suplimentar al straturilor fine se adaugă la construcțiile mari. Curenții rapide se află la capătul gros, unde viteza contează mai mult decât netezimea suprafeței. Când cereți o cotație unui producător de imprimare 3D cu rășină SLA, spunându-i scopul piesei îi permite să aleagă grosimea stratului în consecință și evită să cheltuiască timpul de construcție cu detalii pe care nimeni nu le va vedea.
| Caracteristică | Îndrumări practice | Motivul |
|---|---|---|
| Grosimea peretelui | Păstrați aproximativ 0,8 până la 1,0 mm sau mai mult | Reduce ruperea și deformarea |
| Secțiuni goale | Adăugați găuri de scurgere de câțiva milimetri | Lasă rășina neîntărită să scape |
| Chipuri critice | Spuneți furnizorului care fețe trebuie să fie netede | Permite orientarea pentru a le proteja |
| Caracteristici de împerechere | Includeți spațiu liber pentru potriviri | Permite vindecarea contracției |
| Text și logo-uri | Folosiți forme îndrăznețe, în relief sau gravate | Păstrează micile detalii lizibile |
Chiar și pereții, găurile de scurgere și o notă clară pe fețele cosmetice previn majoritatea problemelor de design SLA.
Post-procesare și finisare de suprafață pentru piesele SLA
O piesă SLA brută este deja mai netedă decât majoritatea pieselor imprimate, dar nu este terminată. Post-procesarea îl transformă dintr-un obiect tipărit în ceva pe care îl puteți asambla, fotografia sau prezenta. Majoritatea furnizorilor includ spălarea și întărirea ca standard și oferă o finisare suplimentară ca opțiune.
Spălarea și întărirea
După imprimare, piesele sunt spălate într-o baie de solvent, de obicei alcool izopropilic, pentru a îndepărta rășina neîntărită. Ele sunt apoi vindecate sub lumină UV, uneori cu căldură blândă. Spălarea insuficientă lasă o suprafață lipicioasă, iar întărirea poate lăsa piesa mai slabă. Spălarea excesivă în solvent poate înmuia anumite rășini, motiv pentru care furnizorii controlează timpul cu atenție.
Sprijină îndepărtarea și șlefuirea
Suporturile sunt tăiate, iar punctele de contact sunt șlefuite sau pilete netede. Pentru piesele de afișare, șlefuirea continuă prin granule mai fine până când suprafața este uniformă. Acesta este, de asemenea, pasul care elimină liniile slabe ale stratului de pe curbele superficiale. Cu cât finisajul necesar este mai rafinat, cu atât este mai multă muncă manuală.
Vopsire, vopsire și lustruire
- Grunduire si vopsire: oferă o culoare și un nivel de luciu controlat și ascunde semnele rămase.
- Acoperire transparentă: îmbunătățește claritatea părților transparente și adaugă un strat protector.
- Lustruire: aduce părțile clare la un aspect asemănător sticlei atunci când designul permite.
- Texturare și marcare: adaugă modele de prindere, logo-uri sau întreruperi de culoare după cum este necesar.
Deoarece Jiaheng oferă, de asemenea, vopsire și alte tratamente de suprafață, piesele SLA se pot muta direct de la imprimantă la banca de finisare în cadrul aceluiași proiect. Acest lucru contează pentru potrivirea culorilor și pentru piesele cu mai multe culori, deoarece finisorul cunoaște rășina și istoricul pregătirii. Dacă va fi folosit un master pentru modelarea siliconului, spuneți furnizorului devreme. Un maestru de turnare are nevoie de o suprafață foarte netedă, deoarece fiecare defect va fi copiat în matriță.
Spălarea, întărirea și șlefuirea atentă sunt cele care transformă o piesă SLA imprimată într-una finită.
Verificări de calitate și probleme comune de imprimare SLA
Furnizorii buni verifică calitatea înainte, în timpul și după construcție. Ei examinează dosarul pentru pereți subțiri și volume blocate, monitorizează construcția, apoi inspectează piesa finită pentru dimensiuni, semne de suprafață și starea de întărire. Tabelul de mai jos enumeră problemele care apar cel mai des și cum sunt de obicei prevenite.
| Problemă | Cauza tipică | Prevenirea |
|---|---|---|
| Deformare sau distorsiune | Grosimea neuniformă a peretelui sau suprafețe mari plane | Pereți uniformi, orientare bună, amplasare suport |
| Semne de suport | Puncte de contact de unde au fost îndepărtate suporturile | Orientați-vă pentru a ascunde urmele și șlefuiți după îndepărtare |
| Suprafață lipicioasă sau lipicioasă | Spălare sau întărire insuficientă | Timp adecvat de spălare și întărire |
| Rupere fragilă | Rășină standard under impact or thin sections | Alegeți rășină mai dură, îngroșați pereții |
| Îngălbenirea în timp | Expunerea la UV și la lumină, în special pe părțile clare | Utilizați acoperiri și limitați lumina solară |
| Deriva dimensională | Contracție în timpul întăririi | Permiteți spațiul liber și verificați dimensiunile critice |
| Rășină prinsă | Secțiuni goale without drain holes | Adăugați orificiile de scurgere și curățați bine |
Inspecția acoperă în mod obișnuit dimensiunile caracteristicilor critice, starea vizuală, completitatea întăririi și nivelul de finisare solicitat. Pentru un lot, prima parte este verificată înainte ca restul să fie eliberat. Dacă aveți un standard de aspect strict, distribuiți o fotografie de referință sau un eșantion și convineți asupra nivelului de semne de suport vizibile sau de linii de strat acceptabil. Așteptările scrise previn dezacordul mai sigur decât cele verbale.
Ambalajul contează și el. Părțile proaspăt imprimate și întărite pot fi zgâriate prin contact, iar caracteristicile subțiri se pot sparge în timpul tranzitului. Piesele sunt de obicei împachetate individual și susținute într-o cutie, astfel încât micile detalii să ajungă intacte.
Acordați în scris dimensiunile critice și semnele de suprafață acceptabile înainte de începerea construcției.
Întreținere și îngrijire pentru piesele din rășină SLA
Piesele din rășină imprimate nu necesită întreținere. Lumina, căldura, umiditatea și substanțele chimice le afectează în timp, iar puțină grijă menține prototipurile în stare bună pentru recenzii, testare și depozitare. Îndrumările de mai jos acoperă, de asemenea, câteva puncte de manipulare pentru oricine lucrează direct cu rășină.
| Expunerea | Efect | Sfaturi de îngrijire |
|---|---|---|
| Lumina directă a soarelui | Poate provoca îngălbenirea și fragilitatea în timp | Depozitați departe de UV, folosiți acoperiri pentru piesele de afișare |
| Căldură | Unele rășini se înmoaie aproape de limita lor de căldură | Țineți departe de suprafețele fierbinți și de vehiculele parcate |
| Solvenți și detergenți | Poate înmuia sau întuneca unele rășini | Utilizați apă și săpun blând, testați mai întâi agenți de curățare puternici |
| Umiditate și umiditate | Modificare dimensională minoră la unele rășini | Păstrați uscat, păstrați sigilat pentru depozitare pe termen lung |
| Impact și stres | Caracteristicile subțiri se pot crăpa | Manevrați ușor, evitați încărcarea ascuțită pe secțiunile subțiri |
Obiceiuri de depozitare și manipulare
- Depozitați piesele într-un loc răcoros și uscat și evitați perioade lungi de lumină puternică.
- Înfășurați separat părțile transparente, astfel încât să nu se zgârie.
- Păstrați părțile vopsite separate, astfel încât suprafețele să nu se lipească sau să nu se frece.
- Evitați strângerea strânsă a elementelor subțiri, deoarece rășina se poate crăpa sub presiune punctuală.
- Etichetați piesele cu revizuirea și tipul de rășină, astfel încât comenzile să se potrivească cu originalul.
Manipularea rășinii și a echipamentelor
Rășina lichidă neîntărită poate irita pielea, astfel încât furnizorii și utilizatorii poartă mănuși și evită contactul direct. Solvenții de spălare trebuie folosiți în spații ventilate și ținuți departe de sursele de căldură. Pe partea mașinii, o instalație bine condusă menține cuvele curate, filtrează rășina pentru a îndepărta fragmentele întărite, verifică periodic laserul și optica și stochează rășina departe de lumină. Aceste rutine ajută la menținerea stabilă a calității construcției de la o comandă la alta, motiv pentru care clienții repeta văd adesea rezultate consistente de la același furnizor.
Păstrați piesele din rășină departe de lumină puternică, căldură și solvenți duri și manipulați elementele subțiri cu grijă.
Lucrul cu un producător și furnizor de imprimare 3D cu rășină SLA
Imprimarea este partea ușor de specificat. Ceea ce face ca un proiect să meargă fără probleme este modul în care furnizorul gestionează totul în jurul lui: revizuirea fișierelor, sfatul rășinii, finisarea și comunicarea. Aceste întrebări vă ajută să decideți dacă un furnizor de imprimare 3D SLA este pregătit pentru asta.
- Ce familii de rășini oferiți și puteți descrie comportamentul fiecăreia?
- Examinați fișierele pentru grosimea peretelui, orificiile de scurgere și orientarea înainte de imprimare?
- Care sunt toleranțele tipice pentru dimensiunea piesei mele și cum le verificați?
- Ce etape de finisare sunt disponibile în casă, cum ar fi șlefuirea, vopsirea și lustruirea?
- Puteți susține loturi mici combinând SLA master cu replicarea matrițelor din silicon?
- Cum împachetați piesele cu caracteristici subțiri pentru expediere?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. abordează aceste întrebări ca producător OEM și ODM din China. Echipa sa de proiectare transformă ideile clienților în modele practice și atractive de produse, iar capacitățile sale includ imprimare 3D din rășină, nailon și metal, prelucrare avansată, replicare matrițe din silicon și tratamente de suprafață, cum ar fi vopsirea. Clienții pot finaliza călătoria de la design la produs pe o singură platformă, ceea ce economisește timp de coordonare și păstrează responsabilitatea într-un singur loc.
Cum să pregătiți o anchetă utilă
- Un model 3D într-un format neutru comun, plus un desen care marchează dimensiunile critice.
- Utilizarea prevăzută a piesei și mediul cu care se va confrunta.
- Familia de rășini pe care o aveți în vedere sau o descriere a proprietăților de care aveți nevoie.
- Nivel de finisare: imprimat brut, șlefuit, grunduit sau vopsit complet, cu orice referință de culoare.
- Cantitate, fereastră de livrare țintă și orice nevoie de ambalare.
Cu aceste informații, furnizorul poate propune o rășină, orientare, grosimea stratului și planul de finisare în primul răspuns. De asemenea, vă oferă o înregistrare clară la care să vă referiți dacă este necesară o reordonare sau o revizuire. Pentru programele pe termen lung, lucrul cu același producător de imprimare 3D cu rășină SLA construiește un istoric comun al fișierelor, setărilor și notelor de finisare, ceea ce face ca loturile ulterioare să fie mai consistente.
Spuneți furnizorului dvs. cum va fi utilizată piesa, iar acesta poate alege rășina, orientarea și finisarea mai inteligent.
Explorați serviciul de imprimare 3D Jiaheng SLA Resin
Dacă designul dvs. are nevoie de suprafețe netede, detalii fine și răspuns rapid, puteți revizui rășinile disponibile, pașii de proces și proiect pe pagina dedicată pentru Serviciu de imprimare 3D SLA Resin din Jiaheng. Echipa sprijină proiecte OEM și ODM și poate coordona imprimarea cu finisare, prelucrare și replicare matrițe din silicon pe o singură platformă.
Trimiteți fișierul 3D, utilizarea prevăzută și finalizarea cerințelor pentru a începe o conversație cu echipa Jiaheng.
Întrebări frecvente ale serviciului de imprimare 3D SLA Resin
Ce este un serviciu de imprimare 3D cu rășină SLA?Este un serviciu de producție în care un laser UV întărește rășina fotopolimerică lichidă strat cu strat pentru a construi o piesă dintr-un model digital. Serviciul include de obicei revizuirea fișierelor, imprimarea, spălarea, întărirea, îndepărtarea suportului și finisarea opțională. Este apreciat pentru suprafețe netede, detalii fine și precizie bună pe piese mici și medii. |
La ce este bun SLA în comparație cu alte metode de imprimare 3D?SLA este o alegere puternică pentru modele de aspect, piese clare, componente mici de precizie și maeștri de turnare. Alte metode, cum ar fi imprimarea sau prelucrarea prin nailon SLS, pot fi preferate atunci când o piesă trebuie să suporte sarcini mai grele sau să reziste la o utilizare mai grea. Multe proiecte folosesc mai întâi SLA și trec pe o altă rută pentru testarea funcțională. |
Cât de precise sunt piesele imprimate SLA?Îndrumările generale citează adesea aproximativ plus sau minus 0,1 până la 0,2 mm pe piesele mici, cu părțile mai mari variind proporțional. Precizia depinde de rășină, geometrie, orientare și întărire. Pentru potriviri critice, furnizorii imprimă adesea o piesă de testare sau mașină după imprimare. |
Ce rășini sunt disponibile pentru imprimarea SLA?Familiile comune includ rășină standard, rășină rezistentă sau asemănătoare ABS, rășină transparentă, rășină la temperatură înaltă, rășină flexibilă și rășină turnabilă. Fiecare echilibrează în mod diferit detaliile, rezistența, claritatea și comportamentul termic. Furnizorul dumneavoastră vă poate recomanda o rășină odată ce știe cum va fi folosită piesa. |
Piesele imprimate SLA pot fi vopsite sau lustruite?Da. Piesele sunt de obicei șlefuite, amorsate și vopsite, iar părțile transparente pot fi lustruite și acoperite pentru a îmbunătăți transparența. Deoarece suprafețele SLA sunt deja netede, ele reprezintă o bază bună pentru finisaje de înaltă calitate. Spuneți furnizorului țintele dumneavoastră de culoare și luciu înainte de construcție, astfel încât suprafața să fie pregătită corespunzător. |
Sunt piesele din rășină SLA suficient de puternice pentru testarea funcțională?Depinde de rășină și de test. Rășinile mai dure pot face față potrivirilor rapide și asamblarii ușoare, în timp ce rășina standard se poate crăpa la impact. Pentru sarcini grele, stres pe termen lung sau căldură ridicată, alte procese sau materiale sunt de obicei mai potrivite. Descrieți testul furnizorului dvs., astfel încât acesta să vă poată sfătui. |
Pot obține un lot mic de la un master SLA?Da. O cale obișnuită este să tipăriți un master în SLA, să îl finisați cu atenție, să faceți o matriță de silicon și să turnați copii din poliuretan, de obicei aproximativ 10 până la 30 de bucăți per matriță. Acest lucru oferă un aspect asemănător producției fără scule dure. Jiaheng oferă atât imprimarea SLA, cât și replicarea matrițelor din silicon pe o singură platformă. |
Ce ar trebui să includ atunci când solicit o ofertă SLA?Includeți modelul 3D, un desen care marchează dimensiunile critice, cantitatea, rășina preferată sau proprietățile necesare, nivelul de finisare și fereastra de livrare. O scurtă notă despre modul în care va fi utilizată piesa și mediul cu care se va confrunta este de mare ajutor. Informațiile complete scurtează primul răspuns și reduc modificările ulterioare. |
Utilizarea intenționată clară, o rășină adecvată și un nivel de finisare definit sunt cele trei intrări care îmbunătățesc cel mai mult un proiect SLA.
-
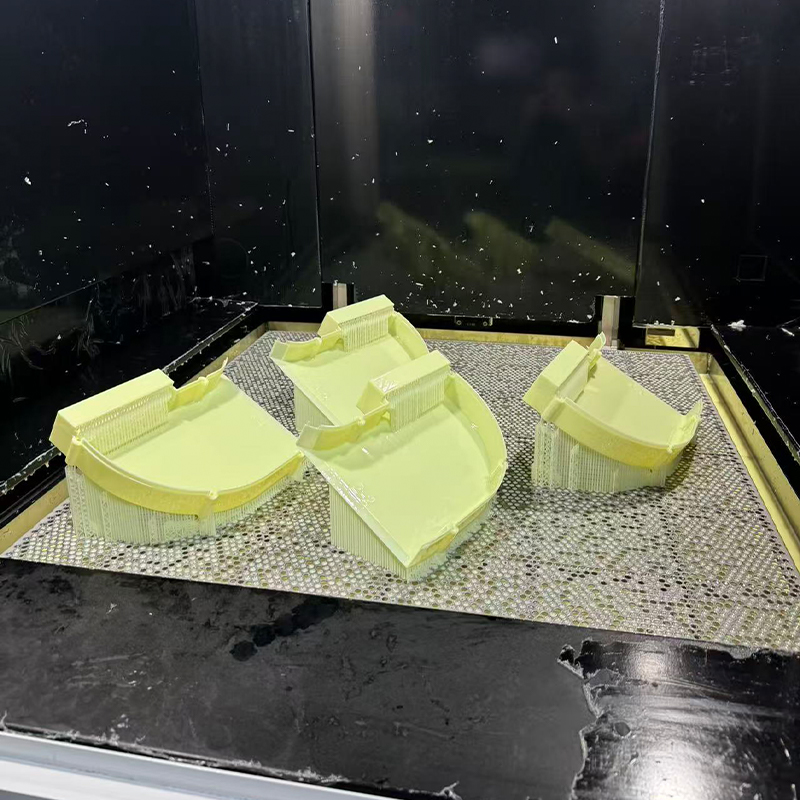 Serviciu de imprimare 3D cu rășină asemănătoare ABS galben
-
 Serviciu de imprimare 3D Tool Steel H13 / S136
-
 Serviciu de imprimare 3D cu material armat cu fibră de carbon din nailon de înaltă temperatură PAHT+CF
-
 Serviciu de imprimare 3D cu material ranforsat cu fibra de carbon PPS+CF
-
 Serviciu de imprimare 3D cu materiale FDM standard (PLA, PETG, ABS)
-
 Serviciu de imprimare 3D cu materiale PLA la temperatură înaltă HT-PLA
Informații de contact
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADAUGĂ
-

Clădirea 7, nr. 188, secțiunea Hongni a drumului Zha Wang, subdistrictul Danghu, orașul Pinghu, orașul Jiaxing, provincia Zhejiang, China
Drepturi de autor © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Producători de platforme de producție inteligente integrate OEM/ODM
