- Servicii de imprimare 3D

- Servicii de prelucrare CNC

- Servicii de turnare în vid

- Servicii de finisare a suprafețelor

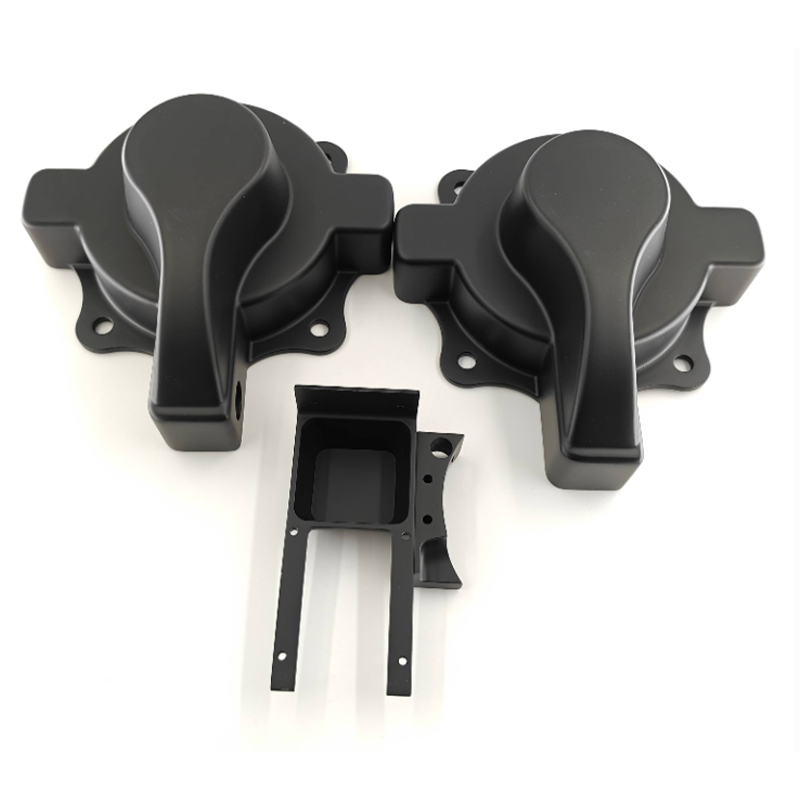
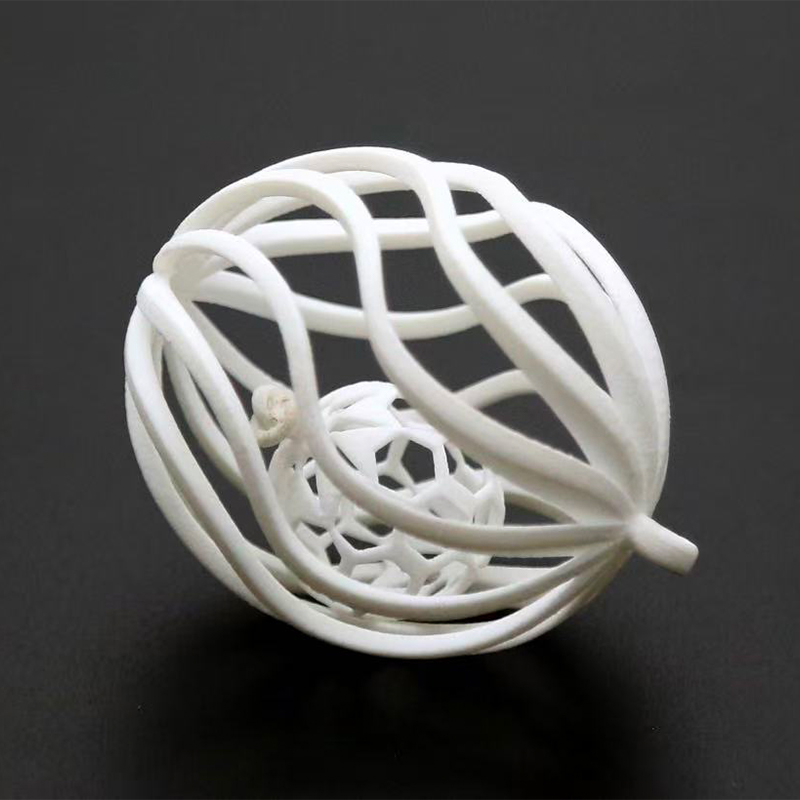
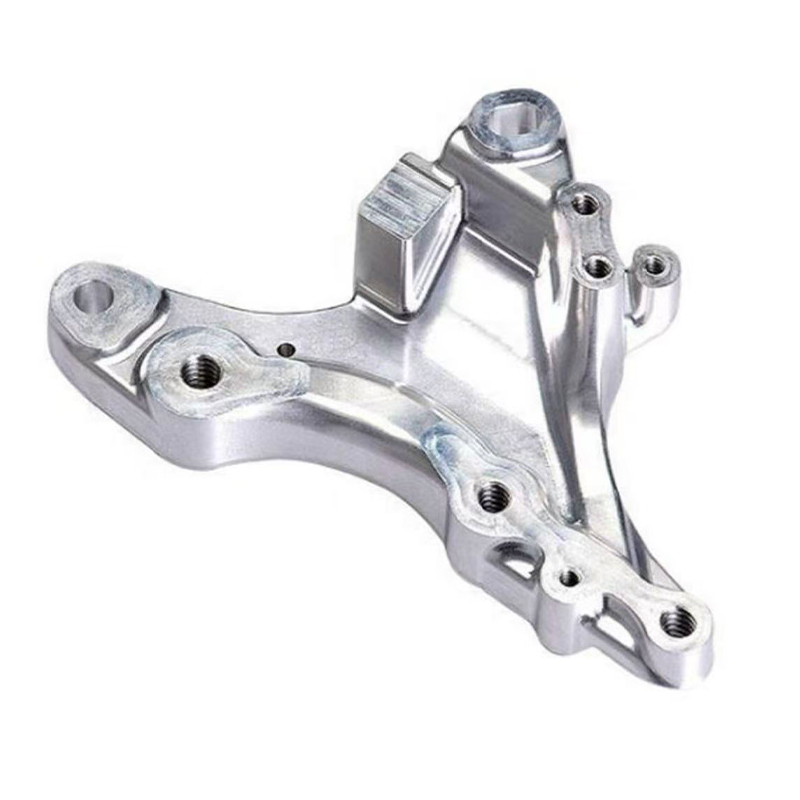
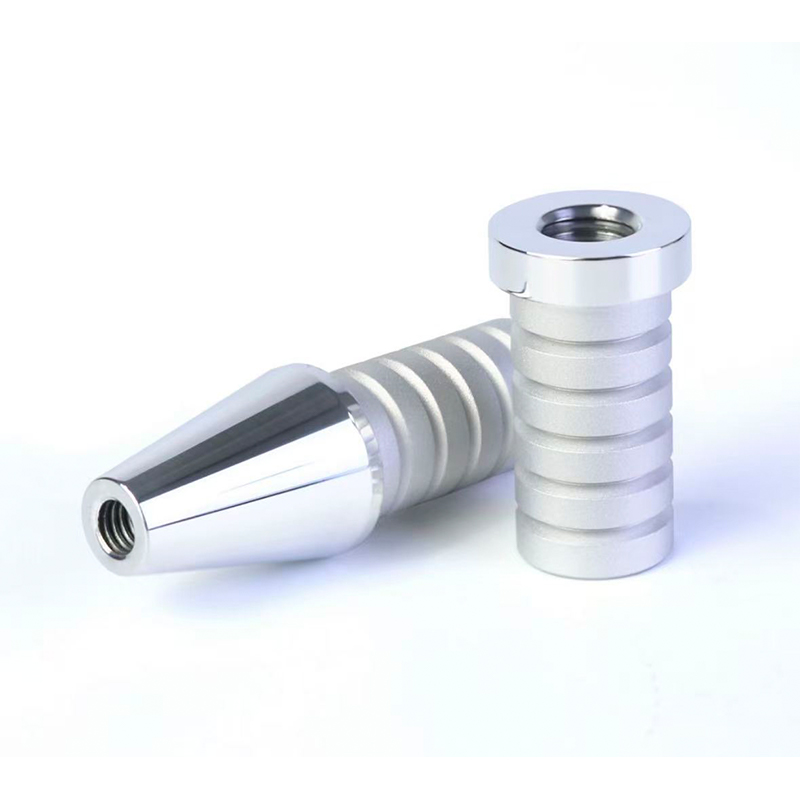
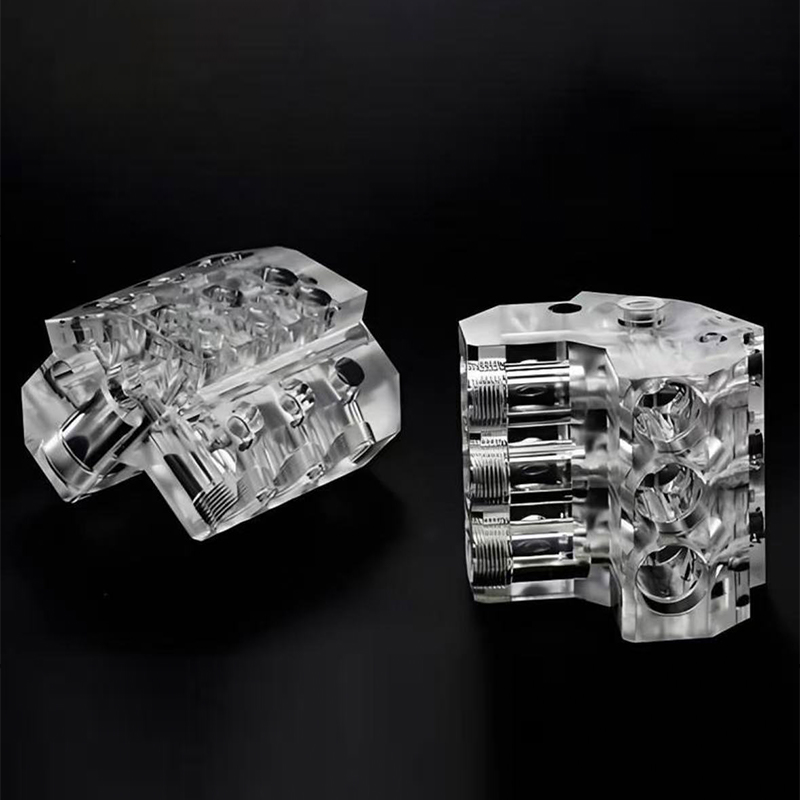
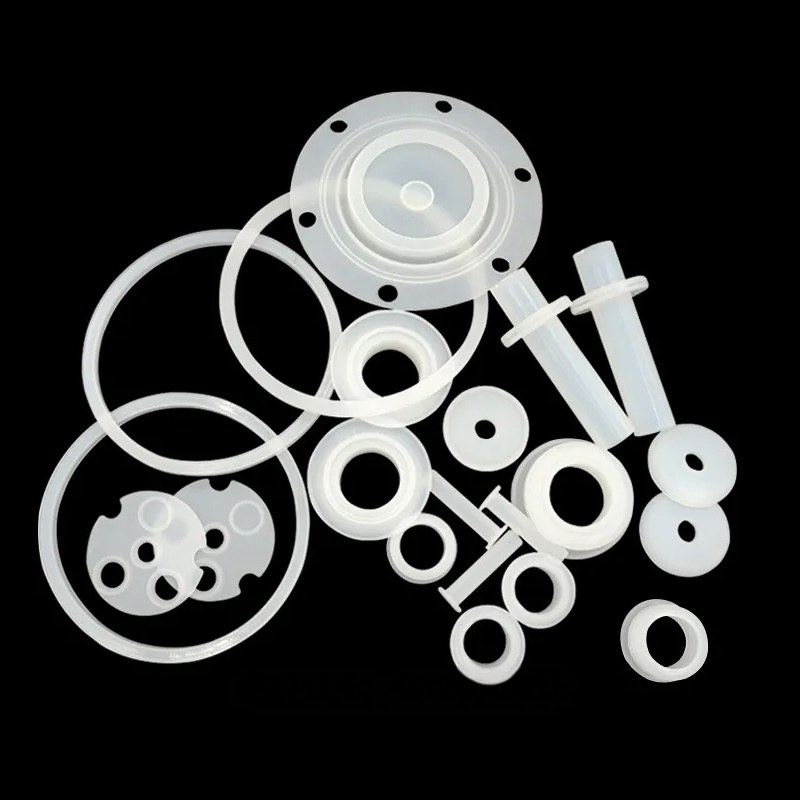
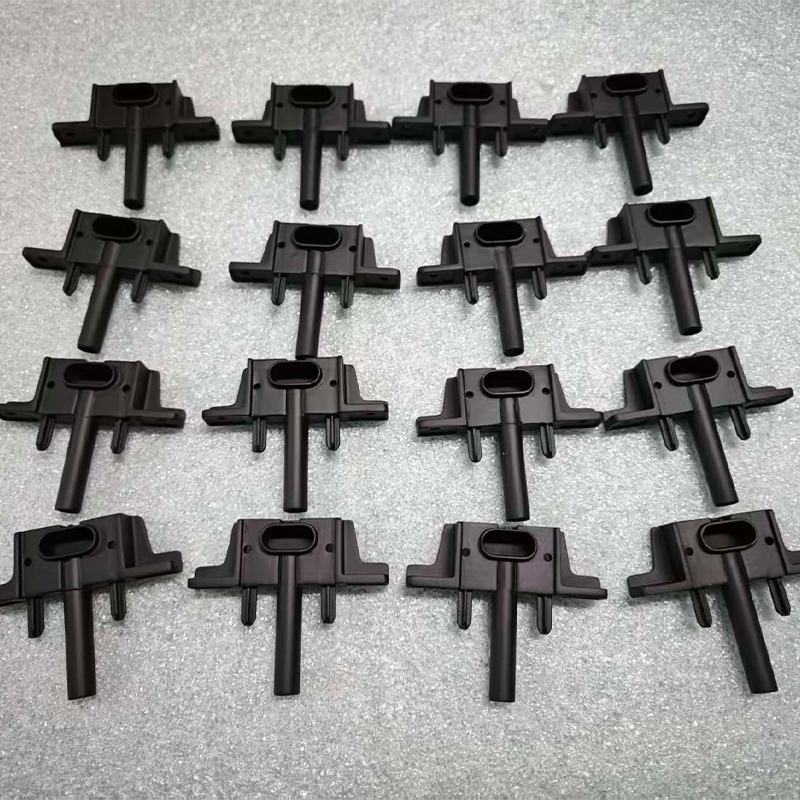
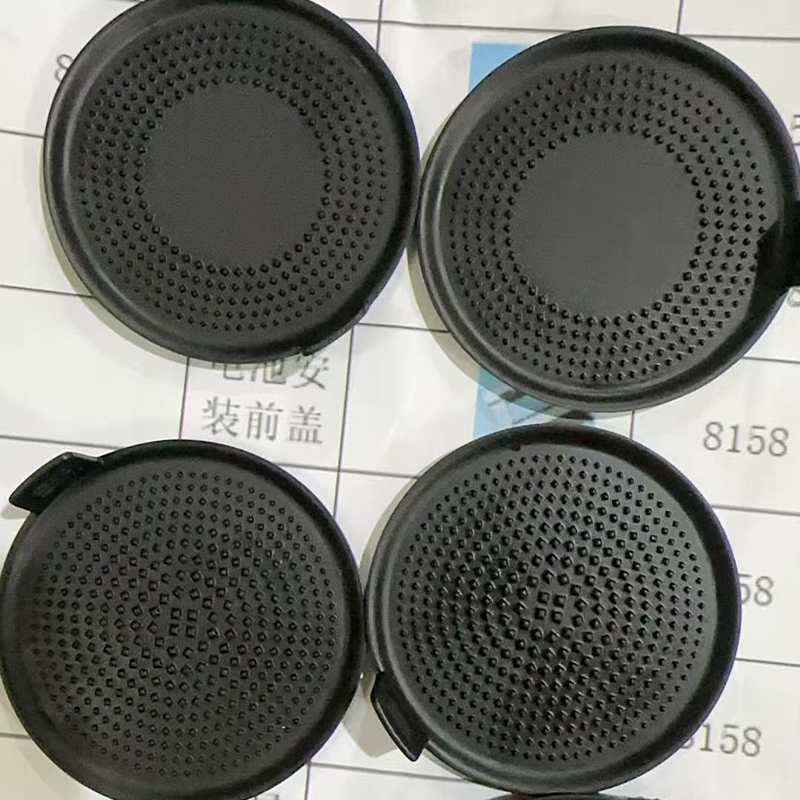
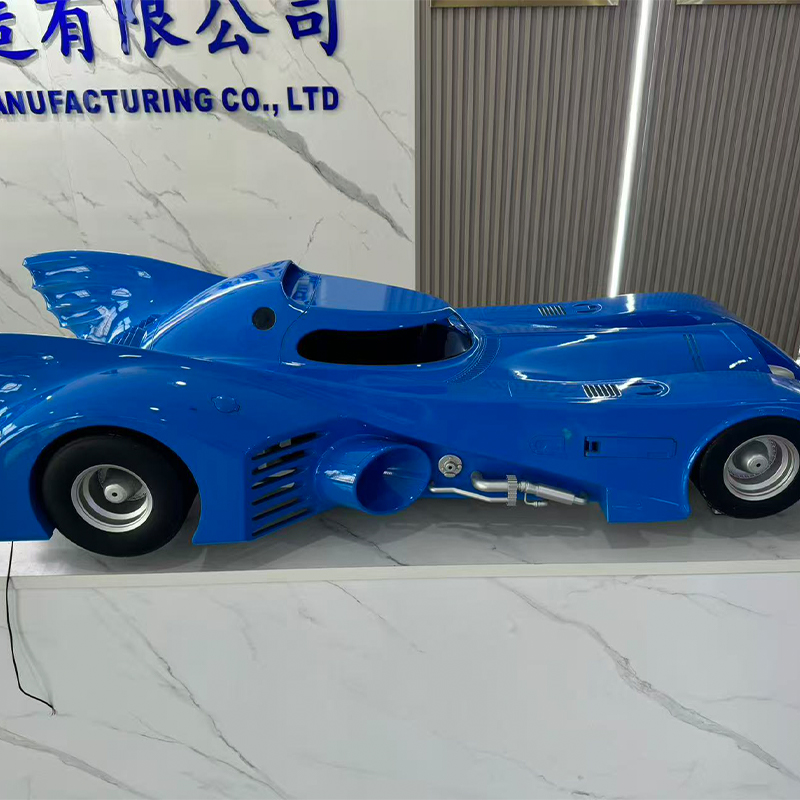
Ghidul producătorului de servicii de imprimare 3D și prelucrare CNC din China
Răspunsul direct: Ce oferă de fapt o platformă de producție inteligentă integrată
Dacă achiziționați piese dintr-o China Servicii de imprimare 3D Producător, cel mai util lucru de știut este următorul: traseul procesului contează mai puțin decât dacă un singur furnizor controlează întregul lanț de la fișierul digital până la partea finită, inspectată . Un cumpărător care trimite un model unui singur furnizor pentru imprimare, expediază rezultatul unui al doilea furnizor pentru prelucrare și apoi transportă piesele către un al treilea furnizor pentru vopsire, pierde de obicei șapte până la douăsprezece zile lucrătoare numai pentru predare, iar fiecare transfer este un loc în care responsabilitatea toleranței devine ambiguă. O platformă de producție inteligentă integrată elimină aceste lacune prin deținerea de revizuire a designului, fabricație aditivă, prelucrare prin scădere, replicare a matriței de silicon, tratarea suprafeței și inspecția dimensională în interiorul unui sistem de producție cu un singur record de calitate.
În termeni practici, asta înseamnă o singură conversație de inginerie în loc de trei, un set de desene interpretate într-un fel și o parte responsabilă atunci când o gaură revine la supradimensionare de 0,05 mm. Pentru inginerii care evaluează furnizorii de servicii de imprimare 3D, lista de verificare este scurtă și concretă: pot imprima în rășină, nailon și metal; pot urmări piesa imprimată cu prelucrare CNC pe caracteristici critice; pot ajunge la un volum de loturi mici fără unelte dure; și pot documenta totul. Un furnizor care răspunde da la toate patru oferă soluții unice de producție de precizie mai degrabă decât un atelier de lucru cu un singur proces.
Restul acestui articol explică modul în care funcționează fiecare capacitate, unde fiecare este alegerea potrivită, la ce precizie și timp de livrare vă puteți aștepta în mod realist și cum să evaluați un producător de servicii de prelucrare CNC din China sau un furnizor de servicii de imprimare 3D industrială din China înainte de a le angaja un program. Fiecare recomandare de mai jos este scrisă pentru un cumpărător tehnic care trebuie să apere decizia de aprovizionare pe plan intern.
De ce aprovizionarea fragmentată costă mai mult decât pare
Majoritatea echipelor de achiziții compară furnizorii pe elementul rând cotat pentru o singură operațiune. Această comparație este incompletă, deoarece povara reală a unui lanț de aprovizionare fragmentat se află în spațiile dintre operațiuni: re-cotarea, reinstalarea, reinspecția, transportul între fabrici și orele de inginerie petrecute pentru a traduce ipotezele unui furnizor în limba altuia. O parte care necesită imprimare, prelucrare, sablare și vopsire trece prin patru cozi de programare atunci când este împărțită între patru furnizori, iar timpul de coadă este aproape întotdeauna mai lung decât timpul de proces.
Consolidarea cu un serviciu industrial de imprimare 3D care rulează și linii de prelucrare și finisare schimbă aritmetica. Datele de fixare create pentru semifabricat tipărit sunt reutilizate pentru etapa de prelucrare. Certificatele de material urmează piesa în loc să sosească separat prin e-mail. Neconformitățile sunt surprinse la stația care le-a creat mai degrabă decât trei săptămâni mai târziu la un furnizor din aval. În programele tipice cu volum redus, consolidarea reduce timpul total scurs de la fișierul eliberat la partea inspectată cu 35 până la 50% , chiar și atunci când timpii individuali de proces sunt neschimbați.
Unde trec zilele de fapt
Graficul de mai jos compară timpii de livrare tipici scurși pentru rutele de proces obișnuite, măsurați din momentul în care un fișier fabricabil este eliberat până în momentul în care piesele sunt împachetate pentru expediere. Acestea sunt zile lucrătoare pentru un singur loc de muncă într-un magazin normal încărcat, nu minime teoretice.
Mai multe lucruri merită citite din acest grafic, mai degrabă decât să treceți peste el. În primul rând, imprimarea cu rășină este calea cea mai rapidă către un obiect fizic, motiv pentru care un serviciu de imprimare a modelului 3D rămâne implicit pentru revizuirile timpurii de formă și potrivire, unde încărcarea mecanică nu este încă o problemă. În al doilea rând, piesele cu aditivi metalici și piesele prelucrate din oțel inoxidabil converg aproximativ în același timp, deoarece ambele sunt dominate de post-procesare, mai degrabă decât de etapa primară de formare: imprimările metalice necesită detensionare, îndepărtarea suportului și adesea finisarea prelucrarii, în timp ce prelucrarea inoxului necesită avansuri mai lente, mai multe schimbări de scule și debavurare. În al treilea rând, traseul matriței din silicon este cea mai lungă cale unică de pe diagramă, dar acel număr acoperă cincizeci de copii finite mai degrabă decât una, astfel încât timpul său pe bucată este de departe cel mai mic dintre cele șase. În al patrulea rând, diferența dintre prelucrarea aluminiului și cea a inoxului nu este un artefact de planificare, ci unul de fizică și orice furnizor care le citează ca fiind identice nu s-a gândit la locul de muncă. În cele din urmă, niciuna dintre aceste cifre nu se îmbunătățește mult prin alegerea unei mașini mai rapide; se îmbunătățesc prin eliminarea așteptării dintre pași, ceea ce este exact pentru care este proiectată o platformă integrată.
Capacitatea stabilită în spatele serviciilor profesionale de imprimare 3D
Expresia Servicii de imprimare 3D acoperă o familie de procese care împărtășesc doar ideea de a construi materialul strat cu strat. Toleranțele, caracteristicile suprafeței, proprietățile materialelor și punctele economice economice diferă enorm, iar alegerea greșită este cea mai frecventă cauză de dezamăgire în rândul cumpărătorilor pentru prima dată. Un producător de servicii de imprimare 3D personalizată din China nu va accepta pur și simplu un fișier și îl va imprima pe orice mașină este inactivă; se va întreba ce piesa trebuie să supraviețuiască, de câte sunt necesare și ce se întâmplă cu piesa după ce părăsește camera de construcție.
Procese de rășină pentru fidelitate vizuală și dimensională
Stereolitografia și tehnologiile aferente rășinilor produc cele mai netede suprafețe as-built disponibile în fabricarea aditivă, cu înălțimi ale straturilor de obicei cuprinse între 0,025 mm și 0,1 mm. Acest lucru le face instrumentul potrivit pentru modele de aspect, ghidaje transparente de lumină, structuri fine de zăbrele și modele principale destinate matrițelor din silicon. Compartimentul este mecanic: rășinile standard sunt relativ fragile și își pierd rigiditatea atunci când sunt ținute la temperatură ridicată, astfel încât o parte din rășină este în general un dispozitiv de comunicare sau un model mai degrabă decât o componentă portantă. Rășinile de inginerie cu deviație la căldură mai mare și duritate îmbunătățită îngustează acest decalaj și sunt specificația corectă atunci când o piesă imprimată trebuie manipulată în mod repetat într-un banc de testare.
Procese de pulbere de nailon pentru piese funcționale
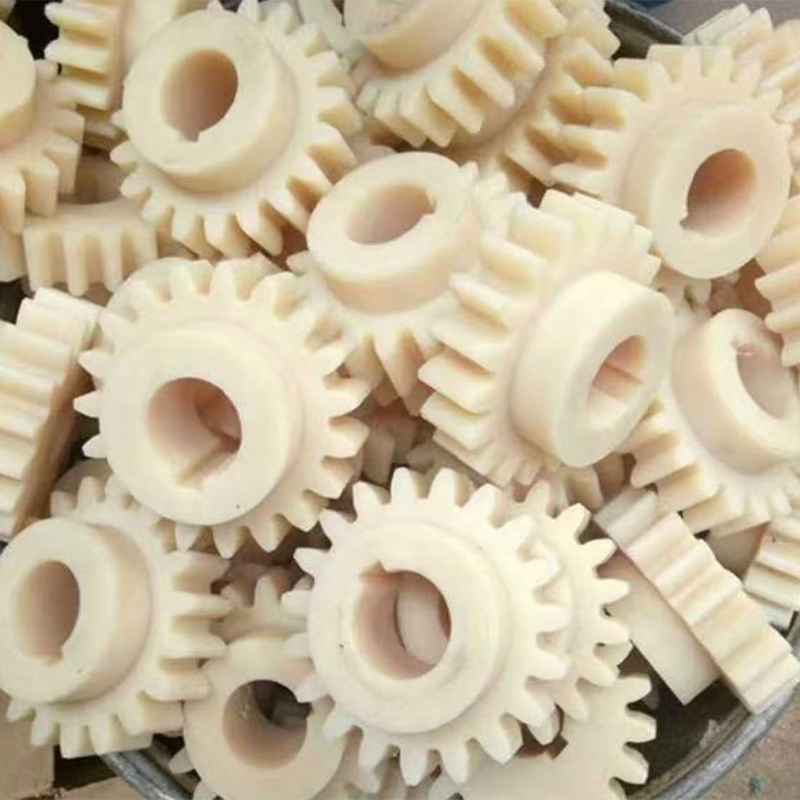
Procesele de nailon cu strat de pulbere se construiesc fără structuri de susținere, ceea ce îl eliberează pe proiectant să cuibărească geometrii complexe, canale interne și balamale vii pe care nicio altă cale nu le poate produce economic. Piesele au un finisaj mat uniform și proprietăți suficient de izotrope pentru a servi drept componente funcționale autentice: suporturi, conducte, carcase, dispozitive și capace de utilizare finală. Calitățile de nailon umplute cu sticlă și cu carbon sporesc rigiditatea și stabilitatea dimensională pentru dispozitivele de fixare care trebuie să mențină un datum sub sarcina de prindere. Pentru ingineri, proprietatea importantă nu este rezistența maximă la tracțiune, ci abilitatea de a aduna zeci de părți diferite într-o singură construcție și de a le primi pe toate în aceeași fereastră de patru zile .
Fabricare aditivă metalică pentru geometrie care nu poate fi prelucrată
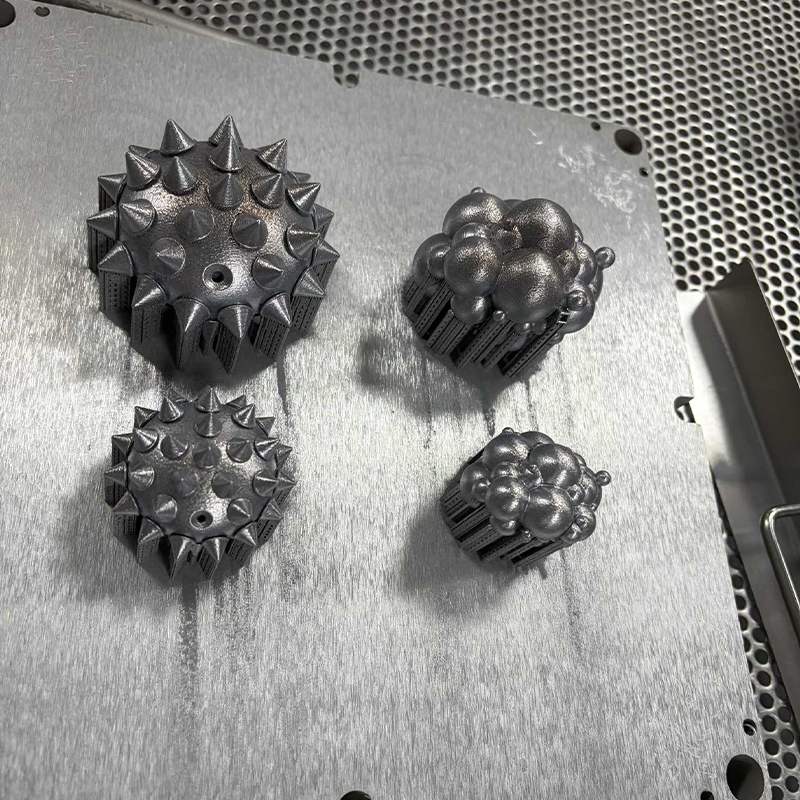
Imprimarea metalică își câștigă locul atunci când o piesă conține canale de răcire conformă, colectoare interne, căi de încărcare optimizate pentru topologie sau grile cu pereți subțiri la care un tăietor pur și simplu nu le poate atinge. Aliajele de aluminiu, clasele inoxidabile, oțelurile pentru scule și titanul sunt toate procesate în mod obișnuit. Disciplina care separă un furnizor serios de unul ocazional este post-procesarea: reducerea corectă a tensiunii înainte ca piesa să părăsească placa de construcție, îndepărtarea controlată a suportului, presarea izostatică la cald acolo unde porozitatea contează și prelucrarea finală a fiecărei fețe de etanșare, locaș lagăr și orificiu filetat. O imprimare metalică care nu a fost finisată prelucrată nu trebuie niciodată tratată ca o componentă de precizie.
Procesul de potrivire cu cerințele: un tabel de comparație
Tabelul de mai jos rezumă plicul practic al fiecărei rute, deoarece este furnizat în mod normal de un serviciu de imprimare 3D industrială care operează și linii de prelucrare și turnare. Toleranțele sunt declarate ca fiind de obicei realizabile pe o geometrie bine proiectată, nu ca limite absolute și presupun că piesa a fost revizuită pentru fabricație înainte de lansarea lucrării.
| Traseul procesului | Toleranță tipică | Suprafață așa cum a fost construită | Familia materială | Lot economic |
|---|---|---|---|---|
| Rășină SLA | ±0,1 mm | Ra 3–6 µm | Rășină standard și de inginerie | 1–20 |
| Pat de nailon cu pulbere | ±0,2 mm | Ra 10–15 µm | PA12, PA11, nailon umplut | 1–500 |
| Pat metalic de pulbere laser | ±0,2 mm | Ra 8–20 µm | Aluminiu, inoxidabil, oțel pentru scule, titan | 1–100 |
| Prelucrare CNC pe 3 axe | ±0,02 mm | Ra 1,6–3,2 µm | Aluminiu, oțel, alamă, plastic tehnic | 1–2000 |
| Prelucrare CNC pe 5 axe | ±0,01 mm | Ra 0,8–1,6 µm | Aluminiu, inoxidabil, titan, superaliaj | 1–2000 |
| Replicarea matriței din silicon | ±0,15 mm | Oglindește maestrul | Rășini PU care simulează ABS, PP, cauciuc | 20–200 |
Citiți tabelul după coloană și nu după rând. Coloana de toleranță arată de ce prelucrarea de finisare după imprimare nu este opțională pentru caracteristicile de precizie: cea mai bună toleranță la aditivi de pe listă este încă cu un ordin de mărime mai slabă decât prelucrarea de rutină pe 5 axe . Coloana de suprafață explică de ce piesele cosmetice pictate încep aproape întotdeauna ca maeștri de rășină sau semifabricate prelucrate, mai degrabă decât printuri de nailon. Coloana lot este cea pe care cumpărătorii o ignoră cel mai adesea și este cea care determină dacă un program rămâne profitabil pe măsură ce volumele cresc.
Serviciu de imprimare 3D la scară largă: Construire dincolo de plicul standard
Cererea pentru un serviciu mare de imprimare 3D a crescut mai repede decât volumul de mașini construite, iar răspunsul practic pentru geometria supradimensionată este rareori o singură mașină enormă. Este o secționare inteligentă: împărțirea modelului de-a lungul planurilor alese din motive structurale și cosmetice, imprimarea segmentelor în paralel și lipirea sau unirea mecanică a acestora cu caracteristici localizate proiectate în despicare. Făcută bine, o parte secționată este mai puternică și mai dreaptă decât o imprimare dintr-o singură bucată de aceeași dimensiune, deoarece fiecare segment experimentează mai puțin gradient termic în timpul construcției.
Graficul de mai jos compară cea mai lungă dimensiune care poate fi realizată în mod obișnuit pe fiecare traseu înainte ca secționarea să devină necesară. Este o hartă a capacităților, nu un clasament și arată de ce un serviciu de imprimare 3D la scară largă și un departament de prelucrare sunt parteneri naturali mai degrabă decât concurenți.
Acest grafic răsplătește citirea atentă pentru oricine specifică piese supradimensionate. Extrudarea de format mare atinge cea mai mare dimensiune dintr-o singură piesă a oricărei trasee de aditivi prezentate, motiv pentru care domină aplicații precum dispozitivele de verificare, sculele de formare, carcasele modele și modelele de turnătorie în care toleranța dimensională în zecimi de milimetru este acceptabilă. Frezarea pe portal ajunge aproape la fel de departe, menținând toleranțe de aproximativ douăzeci de ori mai strânse, astfel încât cele două procese sunt adesea asociate: imprimați forma în vrac, apoi prelucrați datele și fețele de împerechere pe aceeași platformă. Sistemele metalice cu pat de pulbere se află la capătul de jos al axei mărimii, ceea ce este cea mai mare constrângere pentru adoptarea aditivilor metalici și motivul pentru care ansamblurile metalice mari sunt de obicei imprimate ca segmente și îmbinate. Nailonul și rășina industrială ocupă banda de mijloc, acoperind confortabil majoritatea carcaselor produselor de consum și a componentelor interioare ale autovehiculelor într-o singură bucată. Concluzia practică este că plicul de construcție ar trebui tratat ca o intrare de proiectare din prima sesiune CAD, nu ca o constrângere descoperită la cotație .
Servicii de prelucrare CNC personalizate: unde se creează de fapt precizia
Fabricarea aditivă creează geometrie; prelucrarea creează precizie. Orice furnizor OEM de prelucrare CNC din China care merită să fie implicat ar trebui să poată explica, fără a fi solicitat, modul în care își mențin poziția între operații, cum compensează uzura sculei într-un lot și cum verifică primul articol înainte de a elibera restul. Aceste trei răspunsuri dezvăluie mai multe despre capacitatea reală decât va face vreodată o listă de mărci de mașini.
Considerații privind serviciile de prelucrare a aluminiului
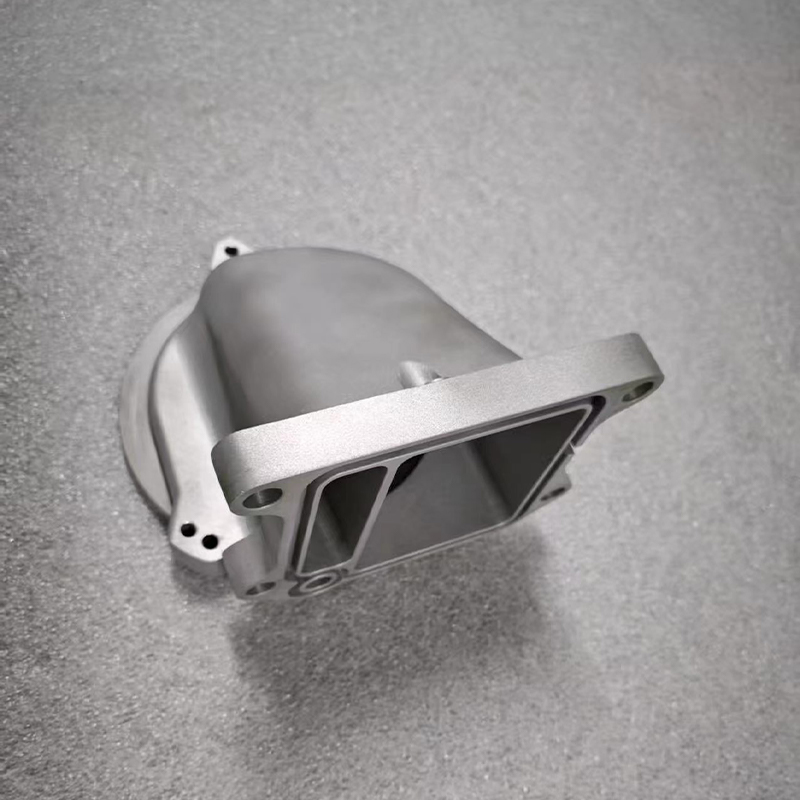
Aluminiul rămâne calul de lucru al producției de prototipuri și de volum redus, deoarece taie rapid, păstrează bine toleranța și acceptă o gamă largă de finisaje. Un serviciu eficient de cnc din aluminiu acordă atenție la trei detalii care separă piesele acceptabile de cele excelente: evacuarea așchiilor în buzunare adânci, unde tăierea așchiilor lasă urme martor; grosimea peretelui în raport cu forța de strângere, deoarece pereții subțiri se îndoaie și apoi se întorc din toleranță; și alegerea corectă între 6061, 7075 și 5052, în funcție de faptul că prioritatea este prelucrabilitatea, rezistența sau formabilitatea. O piesă de aluminiu bine planificată se poate muta de la stocul brut la componenta finită într-o singură configurare pe o mașină cu 5 axe, eliminând eroarea de stivuire pe care ar introduce-o trei setări separate.
Servicii cnc din oțel inoxidabil și metal mai dur
Serviciile de prelucrare CNC din oțel inoxidabil necesită o gândire diferită. Întărirea prin muncă înseamnă că o unealtă care sta sau freacă în loc să taie va crea un strat întărit care distruge următoarea trecere. Gestionarea căldurii, fixarea rigidă, geometria sculei mai ascuțită și strategiile de avans deliberate contează mai mult decât viteza brută a axului. Pentru clasele 316 și duplex, durata ciclului poate fi de două până la trei ori mai mare decât cea a unei piese echivalente din aluminiu, motiv pentru care timpii de livrare onest de la un furnizor de inoxidabil sunt mai mari și de ce o cotație care ignoră diferența ar trebui pusă sub semnul întrebării.
De ce serviciile de prelucrare CNC pe 5 axe schimbă conversația de proiectare
Lucrarea simultană pe cinci axe permite tăietorului să se apropie de piesa de prelucrat din unghiuri care variază continuu. Beneficiile ingineriei sunt concrete: uneltele mai scurte, mai rigide ajung la caracteristici profunde fără vibrații; decupările și unghiurile compuse sunt prelucrate fără dispozitive personalizate; și, cel mai important, caracteristicile care trebuie să fie concentrice unele față de altele sunt tăiate într-o singură configurație, astfel încât relația lor este definită de mașină, mai degrabă decât de re-prinderea unui operator. Pentru carcase complexe, rotoare, colectoare și instrumente medicale, aceasta este diferența dintre o piesă care se asambla și o parte care aproape se asambla.
Compararea celor trei rute de bază pe criteriile care contează
Inginerii aleg rareori un proces pe o singură axă. Graficul radar de mai jos punctează cele trei rute principale oferite de o platformă cu servicii complete pe șase criterii care apar în mod constant în deciziile de aprovizionare, pe o scară de la unu la cinci. Este conceput ca un ajutor de decizie pentru prima conversație a unui proiect, atunci când procesul nu a fost încă fixat.
Formele spun o poveste mai clară decât scorurile individuale. Imprimarea 3D formează un profil înalt și îngust, care atinge vârfurile libertății geometrice și vitezei dintr-o singură bucată, în timp ce se îndepărtează de toleranță și finisare, ceea ce este exact semnătura unui proces utilizat pentru iterația timpurie și pentru forme care nu pot fi tăiate. Prelucrarea CNC formează un profil larg, echilibrat, cu punctele sale cele mai tari pe toleranță, gama de materiale și finisaj, confirmând rolul său de traseu care transformă un concept într-o componentă calificată. Replicarea matrițelor din silicon se află între cele două, schimbând o mică precizie pentru capacitatea de a produce zeci de piese cosmetice identice de la un singur maestru. În mod esențial, cele trei poligoane se suprapun mai degrabă decât se cuibăresc, ceea ce înseamnă că niciun proces nu domină, iar răspunsul corect pentru majoritatea programelor reale este mai degrabă o secvență decât o alegere. Implicația practică este că un furnizor care oferă doar una dintre aceste trei forme poate servi doar unei etape a vieții unui produs. , în timp ce o platformă integrată poate transporta aceeași piesă de la modelul concept la lot pilot fără a schimba furnizorii.
Replicarea matrițelor din silicon: puntea dintre prototip și producție
Între imprimarea unică și sculele din oțel dur se află un decalaj care prinde multe programe prin surprindere. O echipă are nevoie de cincizeci sau o sută de piese pentru o încercare pe teren, o depunere de certificare sau o lansare comercială, dar volumul nu poate justifica o matriță de producție și cronologia nu poate absorbi timpul de livrare a sculelor. Replicarea matriței din silicon, numită și turnare în vid sau turnare cu uretan, umple acest gol cu precizie.
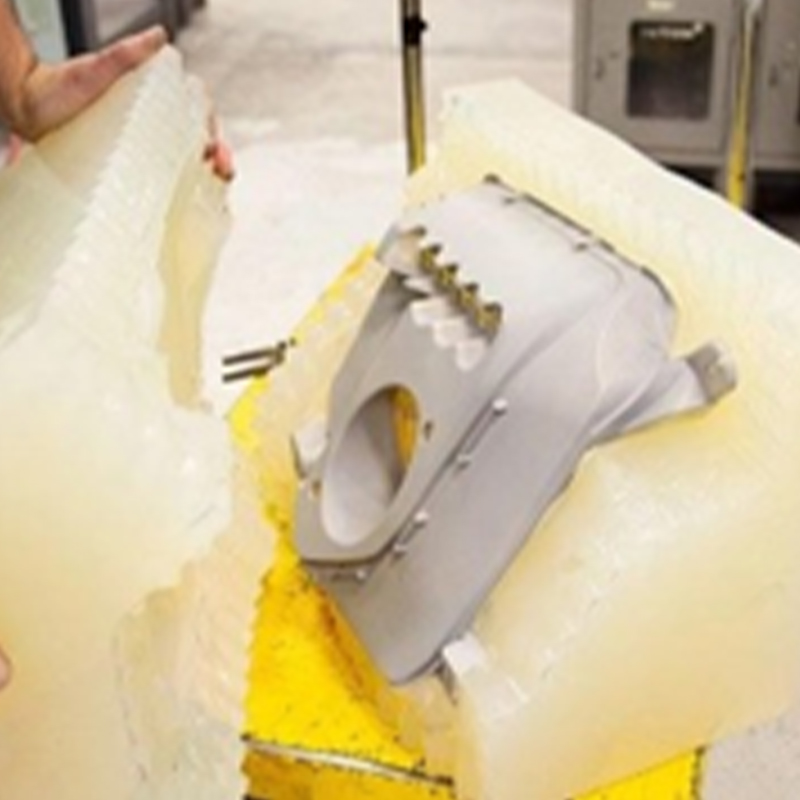
Fluxul de lucru este simplu. Un model principal este produs, de obicei prin imprimare cu rășină de înaltă rezoluție sau prin prelucrare, și finisat la suprafața exactă pe care o necesită partea finală, deoarece siliconul va copia cu fidelitate fiecare detaliu, inclusiv defectele. Maestrul este suspendat într-un cadru și învelit în silicon lichid, care este întărit și apoi tăiat de-a lungul unei linii de despărțire atent planificate. Rășinile poliuretanice selectate pentru a simula ABS, polipropilenă, cauciuc, nailon umplut cu sticlă sau acrilic transparent sunt apoi turnate sub vid în cavitate. De obicei, o singură matriță cedează între 20 și 25 de copii de calitate înainte ca deriva dimensională să necesite un instrument nou , astfel încât o comandă de o sută de bucăți este planificată în jurul a patru sau cinci matrițe care rulează în paralel.
Graficul de mai jos prezintă orele medii de producție pe piesă finită pe măsură ce dimensiunea lotului crește, ceea ce este cel mai clar mod de a vedea unde își câștigă locul fiecare rută.
Din aceste curbe decurg cinci observații. La un lot de una, turnarea cu silicon este de departe cea mai puțin eficientă cale, deoarece întregul efort de realizare a matriței este încărcat dintr-o singură piesă, motiv pentru care nimeni nu aruncă o singură piesă. Cu zece bucăți, curba siliconului s-a prăbușit dramatic și se află deja aproape de celelalte două, arătând cât de repede funcționează amortizarea mucegaiului în favoarea cumpărătorului. Dincolo de cincizeci de piese, toate cele trei curbe se aplatizează, ceea ce înseamnă că volumul incremental nu mai modifică mult efortul per parte și decizia se schimbă la proprietățile materialului și la toleranță. Curba de imprimare 3D este cea mai plată din întreaga gamă, ceea ce reprezintă avantajul său liniștit: este previzibilă la orice cantitate, fără un pas de scule de planificat. Curba CNC continuă să scadă ușor peste două sute de piese, deoarece programarea și fixarea sunt eforturi unice răspândite pe o rulare în creștere, motiv pentru care Serviciile de prelucrare CNC personalizate devin adesea cea mai eficientă rută exact la volumele în care metodele de prototipare încetează să se extindă .
Tratarea suprafeței: pasul care determină calitatea percepută
O piesă perfectă din punct de vedere dimensional cu un finisaj inconsecvent va fi considerată un eșec de către toți cei care nu dețin un etrier. Tratamentul de suprafață nu este așadar un decor cosmetic; este etapa în care lucrările de inginerie devin vizibile și ar trebui specificate cu aceeași rigoare ca o indicație de toleranță.
Principalele tratamente disponibile într-o platformă unică și pentru ce este de fapt fiecare dintre ele sunt prezentate mai jos.
- Slefuire si lustruire, care indeparteaza liniile de strat de pe piesele imprimate si pregateste orice suprafata pentru vopsea sau placare.
- Sablare cu mărgele și nisip, care produce o textură mată uniformă care ascunde urme minore de scule și conferă straturilor o cheie mecanică.
- Vopsire prin pulverizare în sisteme lucioase, satinate, mate, la atingere moale și texturate, potrivite cu o referință de culoare furnizată, mai degrabă decât cu o descriere verbală.
- Anodizare pentru aluminiu, care adaugă un strat de oxid controlat pentru rezistență la coroziune și culoare fără modificări semnificative dimensionale.
- Acoperire cu pulbere pentru piesele din oțel și aluminiu care necesită o peliculă groasă, rezistentă la impact.
- Galvanizare și metalizare în vid pentru suprafețe reflectorizante și decorative atât pe substraturi metalice, cât și din plastic.
- Serigrafie, tampografie și marcare cu laser pentru logo-uri, legende și coduri de trasabilitate.
Două discipline separă finisarea bună de finisajul mediocru. Primul este mascarea: filetele, găurile pentru rulmenți, fețele de etanșare și zonele de contact electric trebuie protejate, astfel încât formarea peliculei să nu consume toleranța pe care a lucrat-o mecanicul. Un sistem tipic de vopsea adaugă 30 până la 60 de microni pe suprafață, ceea ce este suficient pentru a transforma o potrivire confortabilă de alunecare într-o potrivire prin interferență dacă este aplicată pe un orificiu nemascat. Al doilea este controlul culorii în cadrul iluminatului standardizat, deoarece o culoare aprobată sub fluorescentele atelierului nu se va potrivi cu iluminatul din showroom, iar repetarea în acea etapă este dureroasă pentru toată lumea.
Ce lucru ajunge de fapt la o platformă unică
Înțelegerea combinației tipice de proiecte gestionate de un furnizor stabilit îl ajută pe cumpărător să judece dacă propria cerință este de rutină sau excepțională pentru acel magazin. Distribuția de mai jos reflectă un model reprezentativ de muncă primită în rândul clienților industriali.
Această distribuție aduce mai multe lecții pentru cumpărători. Prototiparea funcțională rămâne cea mai mare categorie, confirmând faptul că majoritatea pieselor care părăsesc o platformă modernă sunt destinate să fie testate mai degrabă decât să fie doar privite și, prin urmare, trebuie să fie construite din materiale cu date mecanice semnificative. Piesele destinate utilizării finale de volum redus formează al doilea bloc ca mărime, iar creșterea lor este cea mai clară dovadă că procesele aditive și bridge au trecut din atelierul de modele și în producția reală. Modelele de validare a designului reprezintă încă aproximativ o cincime din aport, ceea ce reflectă cât de multă valoare echipele continuă să acorde ținerii unui obiect fizic în timpul unei revizuiri. Modelele de scule și matrițe sunt o cotă mai mică, dar solicitantă din punct de vedere tehnic, deoarece modelele principale trebuie să fie finisate la standardul piesei finale înainte de a începe replicarea. Piesele de schimb și piesele de schimb reprezintă segmentul cu cea mai rapidă creștere în multe sectoare, deoarece inventarul digital elimină nevoia de a depozita componente cu mișcare lentă și un furnizor care păstrează fișierele de proces validate poate reproduce o parte întreruptă la ani de la rularea inițială .
Cum să evaluați o fabrică de servicii de imprimare 3D din China înainte de a vă angaja
Alegerea dintre furnizorii de servicii de imprimare 3D și furnizorii de prelucrare este un exercițiu structurat, nu unul instinctiv. Secvența de mai jos reflectă ordinea în care întrebările contează de fapt și merită să o analizăm înainte de prima ordine, mai degrabă decât după prima problemă.
- Confirmați amploarea procesului. Întrebați dacă rășina, nailonul, metalul, prelucrarea, turnarea și finisarea sunt efectuate în interior sau subcontractate și solicitați răspunsul procesului pe proces.
- Solicitați o revizuire a proiectării pentru fabricație a fișierului dvs. real. Calitatea feedback-ului, nu viteza acestuia, dezvăluie profunzimea ingineriei.
- Stabiliți practici de inspecție. Întrebați ce se măsoară, cu ce echipament, cu ce frecvență și ce raport însoțește transportul.
- Clarificați trasabilitatea materialului. Certificatele ar trebui să denumească lotul specific utilizat pentru piesele dumneavoastră, nu clasa în general.
- Testați comunicarea cu o întrebare tehnică care nu are un răspuns simplu și observați dacă primiți răspunsul unui inginer sau un răspuns de vânzări.
- Verificați gestionarea proprietății intelectuale, inclusiv termenii de confidențialitate, practica de stocare a fișierelor și dacă geometria dvs. este folosită vreodată ca o probă demonstrativă.
- Rulați un pilot plătit pe o piesă originală înainte de a transfera un program și evaluați pilotul pe documentație, precum și pe piesele în sine.
Două semne de avertizare merită o atenție deosebită. Un furnizor care acceptă fiecare cerință fără o singură întrebare despre intenția de toleranță, selecția datelor sau suprafețele funcționale probabil că nu a deschis fișierul. Iar un furnizor care citează un termen de livrare identic pentru rășină, nailon, metal și piesele din inox prelucrate cotează mai degrabă dintr-un șablon decât din capacitate. Cel mai de încredere predictor al unei relații de succes pe termen lung este calitatea întrebărilor adresate înainte de a fi făcută prima parte.
Fluxul de lucru Design-to-Product pe o singură platformă
Valoarea unei platforme integrate de producție inteligentă este cel mai ușor de văzut atunci când întregul traseu este desenat ca un lanț continuu, mai degrabă decât ca o serie de comenzi de achiziție. Diagrama de mai jos prezintă cele șapte etape prin care trece o piesă tipică de la prima conversație până la expedierea ambalată.
Fiecare etapă din acest lanț există pentru a-l proteja pe cel de după ea. Aportul de proiectare și revizuirea capacității de fabricație surprind probleme de geometrie în timp ce acestea sunt încă ieftine de rezolvat în CAD și aici sunt prevenite majoritatea întârzierilor evitabile. Planificarea digitală a procesului fixează configurațiile, dispozitivele de fixare și traseele sculei înainte ca orice material să fie consumat, astfel încât atelierul execută un plan mai degrabă decât să improvizeze. Selectarea materialului și a rutei este punctul de decizie în care diagramele de comparație anterioare sunt de fapt aplicate unei anumite piese. Blocul de fabricație este desenat ca o singură unitate în mod deliberat, deoarece imprimarea și prelucrarea sunt aplicate frecvent aceleiași componente, mai degrabă decât alternative. Rândul inferior arată lanțul de finisare, unde replicarea siliconului multiplică o piesă validată într-un lot, tratamentul de suprafață îi conferă identitatea finală, iar inspecția închide bucla prin compararea rezultatului fizic cu intenția inițială, astfel încât nimic nu se livrează fără dovezi că se potrivește cu modelul de la care a venit .
Despre Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. este un pionier în inovarea industrială și producție. Echipa noastră de experți în proiectare transformă ideile clienților în modele de produse practice și estetice. Oferim imprimare 3D în rășină, nailon, metal și alte materiale și avem prelucrare avansată. Replicarea matriței din silicon permite producția de loturi mici cu costuri reduse și de înaltă precizie. Tratamentele de suprafață, cum ar fi vopsirea, îmbunătățesc aspectul produsului. Cu serviciul nostru unic, clienții pot finaliza procesul de la proiectare la produs pe o singură platformă, economisind timp și costuri. Ne propunem să fim un partener de încredere pe termen lung pentru dezvoltarea industrială.
În practică, această structură înseamnă că un client poate ajunge cu o schiță, o cerință funcțională sau o componentă moștenită care nu mai are desene și poate pleca cu piese finite inspectate, fără a gestiona vreodată un al doilea furnizor. Echipa de proiectare traduce intenția în geometrie fabricabilă, departamentele de aditivi și prelucrare o produc, linia de replicare o înmulțește atunci când este necesar un lot, iar departamentul de finisare îl livrează în starea la care se așteaptă piața finală. Fiecare etapă are același număr de piesă, același record de toleranță și același punct de contact.
Aplicații din industrie și unde se potrivește fiecare traseu
Automobile și mobilitate
Programele de dezvoltare se bazează pe ornamente interioare imprimate pentru studiile de potrivire, conducte și suporturi din nailon pentru testele de ambalare sub capotă și carcase din aluminiu prelucrate pentru sistemele de testare a sistemului de propulsie și baterii. Motorsport și constructorii specializați de vehicule folosesc aceeași combinație pentru piese de uz final cu volum redus, unde sculele dure nu ar fi niciodată justificate.
Dispozitive medicale și echipamente de laborator
Carcasele instrumentelor, ghidajele chirurgicale, corpurile pieselor de mână și colectoarele de fluide beneficiază de combinația dintre geometriile imprimate complexe și suprafețele de etanșare prelucrate. Serviciile de prelucrare CNC din oțel inoxidabil sunt frecvent specificate aici pentru componentele care trebuie sterilizate în mod repetat, iar documentația materialului trasabil nu este negociabilă.
Electronice și aparate de larg consum
Modele de aspect construite din maeștri de rășină și vopsite după o culoare standard, revizuiri de design, în timp ce loturile de uretan turnat furnizează construcții pilot și mostre de certificare. Cadrele mijlocii din aluminiu prelucrate și distribuitoarele de căldură apar în aceleași programe, motiv pentru care un serviciu comercial de imprimare 3d care, de asemenea, mașinează este mult mai util decât unul care nu.
Automatizare industrială și robotică
Sculele la capătul brațului, clemele personalizate, suporturile pentru senzori și dispozitivele de protecție sunt candidații clasici pentru un serviciu de prototip de prelucrare CNC susținută de capacitatea aditivă. Cerințele se modifică pe măsură ce o linie de producție este pusă în funcțiune, astfel încât capacitatea de a revizui un dispozitiv și de a primi noua versiune în câteva zile valorează mai mult decât o îmbunătățire marginală în orice proces.
Pregătirea fișierelor și specificațiilor care recuperează piese bune
Furnizorii pot lucra doar cu ceea ce primesc, iar o parte surprinzătoare a disputelor privind calitatea provine mai degrabă din informații incomplete decât din erori de fabricație. Trimiterea unui fișier parametric, cum ar fi STEP, alături de orice export de plasă, permite furnizorului să reconstruiască traseele sculei cu precizie, deoarece o plasă renunță la definiția matematică a unei suprafețe curbe și obligă mașinist să o aproximeze.
Toleranțele trebuie aplicate selectiv. Marcarea fiecărei dimensiuni ca fiind critică nu spune furnizorului nimic și îl obligă să trateze caracteristica cea mai liberă cu aceeași grijă ca și cea mai strânsă. Identificarea celor trei până la cinci caracteristici care controlează cu adevărat funcția permite întregului plan de proces să fie organizat în jurul protejării acestora. Selectarea originii merită același gând: schema de referință ar trebui să reflecte modul în care este amplasată piesa în ansamblul său, astfel încât raportul de inspecție să răspundă la întrebarea care îi interesează de fapt proiectul.
În cele din urmă, precizați utilizarea prevăzută. Un furnizor care știe că un suport va vedea vibrații la temperatură ridicată va conduce alegerea materialului diferit decât cel care presupune că este un model de afișare. Acea singură propoziție de context împiedică frecvent o întreagă buclă de iterație și nu costă nimic de inclus în primul mesaj.
Întrebări frecvente
Î1: Cum mă decid între serviciile de imprimare 3D și prelucrarea CNC pentru o piesă nouă?
Începeți cu toleranța și geometria. Dacă piesa conține canale interne, zăbrele sau forme organice pe care o unealtă de tăiere nu le poate atinge, fabricarea aditivă este calea naturală. Dacă piesa are nevoie de caracteristici menținute la ±0,05 mm sau mai strâns, are nevoie de un aliaj certificat specific sau are nevoie de un finisaj de suprafață prelucrat fin, prelucrarea este răspunsul. Multe componente reale au nevoie de ambele, cu forma în vrac imprimată și fețele critice prelucrate ulterior, iar un furnizor care operează ambele capabilități poate planifica acea secvență într-un singur document de proces, mai degrabă decât în două comenzi de achiziție.
Î2: Ce formate de fișiere și informații ar trebui să trimit cu o solicitare?
Trimiteți un fișier STEP sau IGES ca master geometric, plus un desen 2D care arată dimensiunile critice, datele de referință, cerințele de finisare a suprafeței și specificațiile materialelor. Includeți cantitatea, aplicația dorită și orice context de reglementare. Dacă culoarea sau textura contează, furnizați o referință fizică sau un cod de culoare recunoscut, mai degrabă decât o descriere în cuvinte. În cazul în care un format de plasă, cum ar fi STL, este utilizat pentru o lucrare pur aditivă, confirmați rezoluția de export, deoarece o plasă grosieră va afișa fațete vizibile pe suprafețele curbe.
Î3: Piesele imprimate pot fi folosite ca componente de producție reale sau doar ca prototipuri?
Ele pot fi componente de producție autentice atunci când materialul și procesul sunt alese în mod deliberat. Piesele din nailon cu strat de pulbere, în special cele umplute, servesc ca suporturi, carcase, conducte și elemente de fixare pentru utilizare finală în multe industrii. Piesele metalice imprimate sunt utilizate în producție în care geometria nu poate fi produsă în alt mod, cu condiția să fie corect detensionate și finisate prelucrate pe suprafețe funcționale. Limitele practice sunt finisarea suprafeței, toleranța realizabilă fără prelucrare secundară și comportamentul pe termen lung la expunere la ultraviolete sau la căldură susținută, toate acestea ar trebui confirmate în raport cu fișa tehnică a materialului specific.
Î4: Câte piese poate produce o matriță de silicon înainte ca calitatea să scadă?
O matriță obișnuită produce aproximativ 20 până la 25 de copii acceptabile, deși cifra exactă depinde de geometria piesei, de tăieturi și de rășina de turnare utilizată. Decupările agresive și colțurile interioare ascuțite uzează siliconul mai repede. Pentru cerințe mai mari, mai multe matrițe identice sunt produse din același master și rulează în paralel, ceea ce păstrează consistența în întregul lot și scurtează programul general. Deoarece fiecare matriță este luată de la un maestru, acordul dimensional între matrițe este în general foarte apropiat.
Î5: Ce toleranțe sunt realizabile în mod realist pe piesele prelucrate din aluminiu și oțel inoxidabil?
Lucrările de rutină pe 3 axe țin ±0,02 mm pe caracteristici bine susținute, iar lucrul simultan pe 5 axe ține ±0,01 mm pe piesele proiectate pentru prelucrare cu o singură configurație. Atingerea acestor cifre depinde de grosimea peretelui, lungimea piesei, strategia de prindere și stabilitatea termică în timpul tăierii. Caracteristicile lungi și subțiri și buzunarele adânci vor fi întotdeauna mai libere decât cele compacte și solide. Cea mai productivă abordare este de a specifica toleranțe strânse numai acolo unde funcția le cere și de a discuta aceste caracteristici specifice cu furnizorul înainte de a stabili planul de proces.
Î6: Cum este gestionată confidențialitatea pentru modelele proprietare?
Un acord de confidențialitate ar trebui să fie încheiat înainte de transferul fișierelor și ar trebui să acopere stocarea fișierelor, accesul intern, dezvăluirea subcontractanților și eliminarea masterilor, instalațiilor și materialelor reziduale după încheierea unui proiect. Întrebați în mod specific dacă geometria dvs. ar putea apărea vreodată în mostre de marketing sau în afișajele de capabilități și înregistrați răspunsul în scris. Un furnizor obișnuit să lucreze cu programe de dezvoltare va avea deja un proces definit pentru aceasta și îl va putea descrie fără ezitare.
-
 Serviciu de imprimare 3D din aliaj de titan Ti6Al4V
-
 Serviciu de imprimare 3D cu material armat cu fibră de carbon din nailon de înaltă temperatură PAHT+CF
-
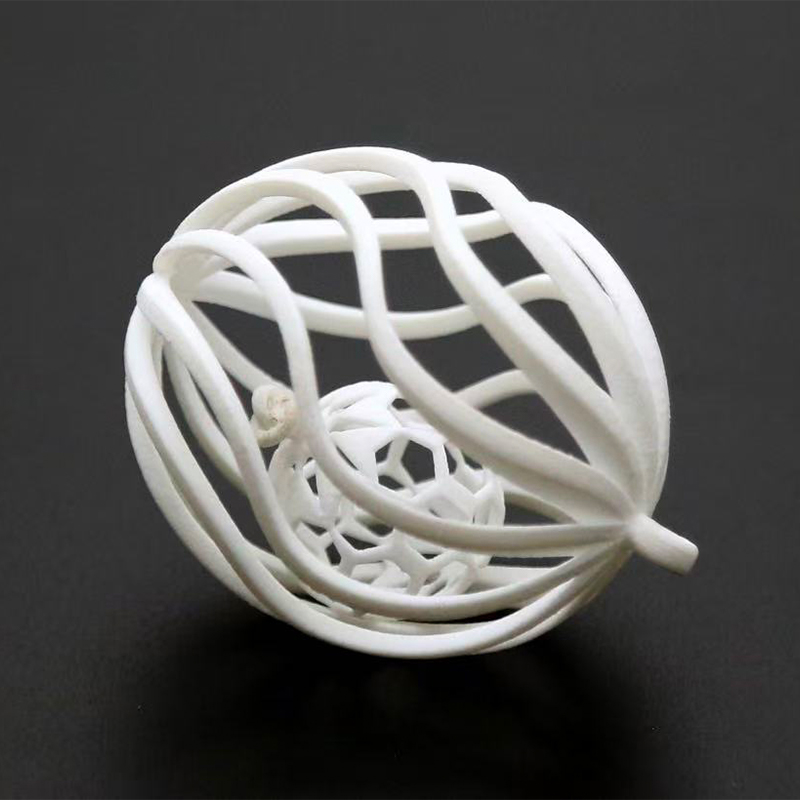 Serviciu de imprimare 3D din nailon alb
-
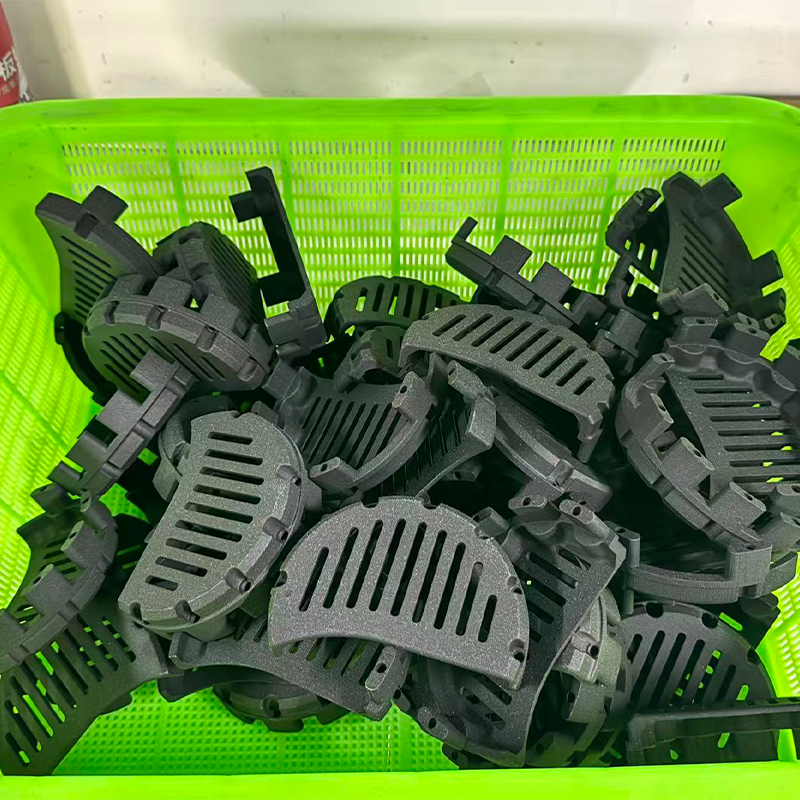 Serviciu de imprimare 3D din nailon negru
-
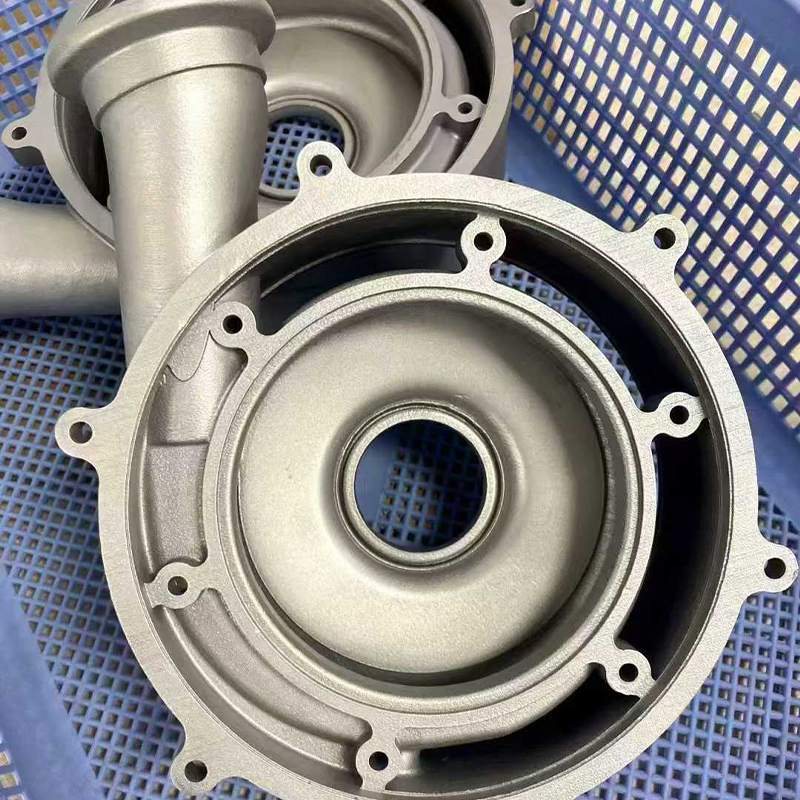 Serviciu de imprimare 3D din oțel inoxidabil 316L
-
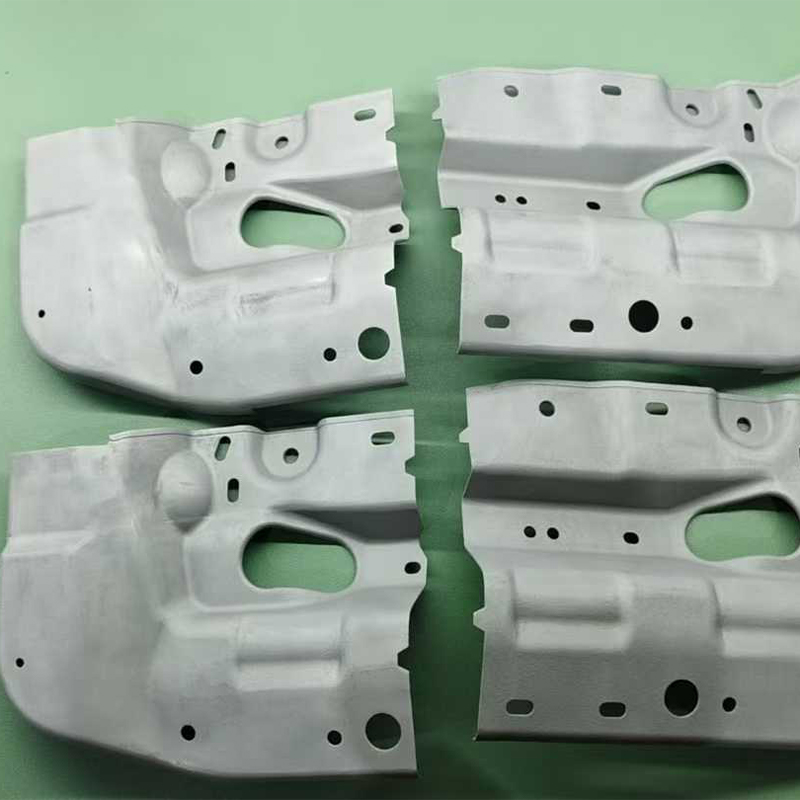 Servicii de imprimare 3D din aliaj de aluminiu AlSi10Mg
Informații de contact
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADAUGĂ
-

Clădirea 7, nr. 188, secțiunea Hongni a drumului Zha Wang, subdistrictul Danghu, orașul Pinghu, orașul Jiaxing, provincia Zhejiang, China
Drepturi de autor © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Producători de platforme de producție inteligente integrate OEM/ODM
