- Servicii de imprimare 3D

- Servicii de prelucrare CNC

- Servicii de turnare în vid

- Servicii de finisare a suprafețelor

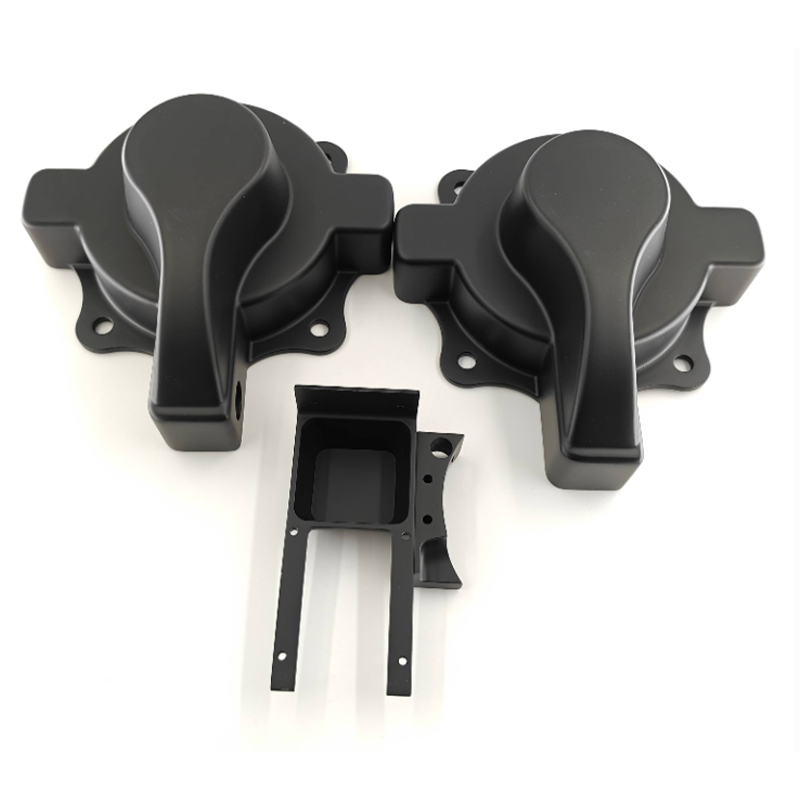
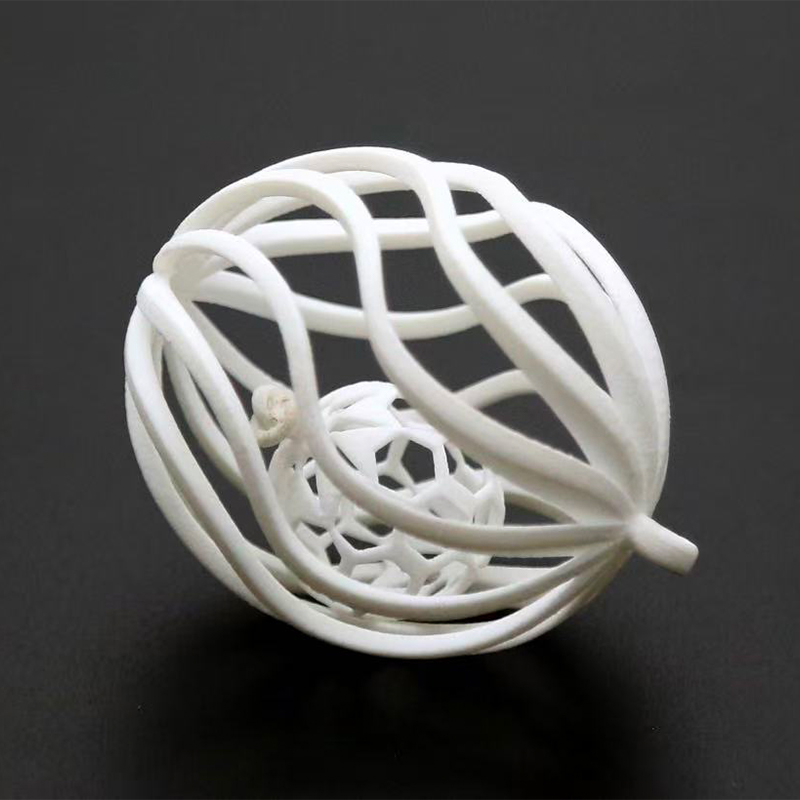
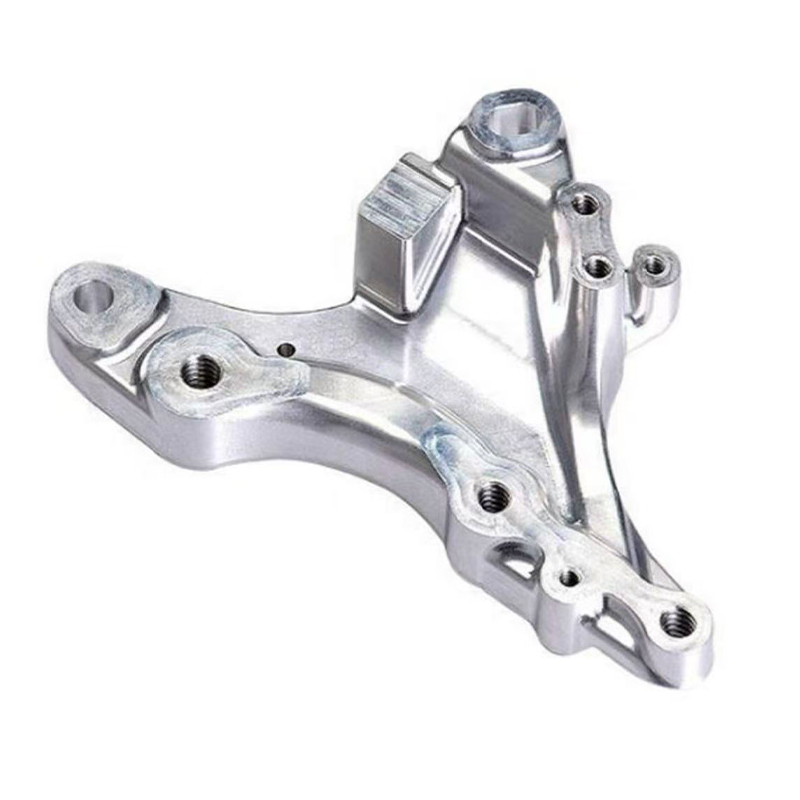
China FDM Ghid de imprimare 3D, frezare CNC, strunjire și turnare în vid
Răspunsul direct: alegerea între FDM, CNC și turnare în vid
Dacă comparați un fdm serviciu de imprimare 3d împotriva frezării CNC, strunjirii CNC sau turnării în vid pentru o piesă viitoare, decizia se reduce la trei factori: cât de repede aveți nevoie de un obiect fizic, cât de strânsă trebuie să fie de fapt toleranța și dacă geometria este rotațională, prismatică sau organică. Imprimarea plasticului FDM este cea mai rapidă și mai economică modalitate de a ține o formă în mână într-o zi, frezarea CNC este instrumentul potrivit pentru piesele prismatice cu fețe plane, buzunare și găuri care necesită toleranță reală, strunjirea CNC este de neegalat pentru componente cilindrice și simetrice rotațional, iar turnarea în vid este alegerea corectă în momentul în care un master validat sau mai multe copii trebuie să devină identice. . Niciuna dintre aceste patru rute nu le înlocuiește pe celelalte; fiecare acoperă o fereastră de geometrie și volum distinctă, iar cele patru împreună acoperă aproape fiecare parte pe care o va produce vreodată un design mecanic.
O scurtă regulă generală: atingeți capacitatea de serviciu de imprimare 3D din plastic atunci când piesa este complexă, volum redus și toleranță tolerantă; ajunge la o fabrică de servicii de frezare CNC atunci când fețele plate, buzunarele, fantele sau găurile precise definesc piesa; ajungeți la o companie de strunjire cnc atunci când piesa este un arbore, bucșă, ax sau orice altă formă cilindrică; și apelați la un producător personalizat de turnare în vid odată ce un singur eșantion aprobat trebuie să devină un lot de piese funcționale consistente, care pot fi vopsite. O fabrică de frezare CNC de precizie personalizată din China care operează, de asemenea, FDM și turnarea în vid sub un singur acoperiș, permite unei singure piese să se deplaseze prin orice combinație a acestor rute de care are nevoie, fără a schimba furnizorul în fiecare etapă.
Secțiunile de mai jos explică fiecare proces în detaliu, le compară cu datele reale de toleranță și costuri și descriu modul în care piesele din silicon turnate în vid și turnate prin compresie extind aceeași platformă în producția de loturi mici.
Imprimare 3D din plastic FDM: Geometrie rapidă și economică pentru iterație
Fused Deposition Modeling construiește piese prin extrudarea strat cu strat de filament termoplastic topit printr-o duză încălzită. Este cel mai răspândit proces aditiv din lume dintr-un motiv simplu: echipamentul este fiabil, gama de materiale este largă și o fabrică de servicii de imprimare 3D din plastic FDM din China poate transforma un fișier de design într-o piesă fizică mai rapid decât aproape orice altă cale de fabricație. Acest lucru face ca serviciul de imprimare fdm să fie alegerea implicită pentru modelele conceptului timpuriu, jiguri, dispozitive de fixare, machete de carcase și orice piesă în care scopul este să verifice potrivirea și forma, mai degrabă decât să certifice performanța mecanică finală.
Alegeri materiale care contează
Un producător de imprimare 3D din plastic FDM personalizat din China deține în mod obișnuit ABS pentru rezistență generală, PLA pentru modele cu costuri reduse stabile din punct de vedere dimensional, PETG pentru un echilibru între rezistență și rezistență la umiditate și filamente de inginerie precum nailon, policarbonat și compozite umplute cu fibră de carbon pentru piesele care trebuie să supraviețuiască manevrării reale și sarcinilor mecanice. Aderența stratului este direcțională , ceea ce înseamnă că piesele FDM sunt considerabil mai rezistente atunci când sunt încărcate în planul fiecărui strat decât atunci când sunt încărcate peste granițele stratului, astfel încât un furnizor de imprimare 3D prototip din plastic FDM din China competent va orienta o piesă în mod deliberat în jurul căii de încărcare așteptată, mai degrabă decât să o imprime în orice poziție folosește cel mai puțin material.
Suprafața așa cum este construită prezintă linii de strat vizibile la rezoluții tipice între 0,1 mm și 0,3 mm, mai grosiere decât procesele cu rășină, dar complet acceptabilă pentru prototipuri funcționale, componente interne și piese destinate vopsirii după șlefuire. Pentru aplicațiile în care textura vizibilă este inacceptabilă, serviciile de imprimare a materialelor plastice recomandă, în general, un proces de rășină sau pulbere de nailon, rezervând FDM pentru punctele sale forte: viteză, cost redus pe piesă la volum redus și o gamă foarte largă de materiale de inginerie accesibile.
Frezare CNC: Standardul pentru piesele de precizie prismatică
Frezarea CNC îndepărtează materialul dintr-un bloc solid folosind scule de tăiere rotative ghidate de-a lungul traseelor programate și rămâne calea principală pentru piesele definite de fețe plate, buzunare, fante, găuri precise și caracteristici de montare. Un producător de servicii de frezare CNC din China lucrează din aluminiu, oțel, oțel inoxidabil, alamă, titan și o gamă de materiale plastice inginerești, iar procesele se potrivesc de la un singur prototip de frezare cnc până la cicluri de producție de mii de piese identice.
Frezare cu trei axe versus frezare cu mai multe axe
Frezarea standard cu trei axe gestionează în mod eficient majoritatea geometriei prismatice și este coloana vertebrală a oricărei operațiuni de frezare cnc personalizată. Piesele cu caracteristici pe mai multe fețe, totuși, necesită repoziționare între operațiuni, cu excepția cazului în care magazinul are capacitatea de patru sau cinci axe și fiecare repoziționare introduce o mică oportunitate de eroare de stivuire. Un departament de frezare cnc metal echipat cu mașini cu mai multe axe poate deține caracteristici pe mai multe fețe într-un singur sistem de coordonate într-o singură configurație, ceea ce îmbunătățește semnificativ relația dintre aceste caracteristici în comparație cu o piesă care a fost răsturnată și fixată din nou de două ori.
Unde frezarea cnc mare schimbă conversația
Pentru plăci supradimensionate, suporturi structurale și cadre de bază, frezarea cnc de mari dimensiuni depinde de mașinile tip portal cu cursă extinsă, mai degrabă decât de centrele de prelucrare verticale standard. Stabilitatea termică devine preocuparea dominantă pe piesele mari , deoarece o fluctuație de temperatură pe o placă de aluminiu la scară metrică poate muta o caracteristică în mod măsurabil din toleranță înainte ca piesa să părăsească vreodată mașina, motiv pentru care magazinele serioase de format mare mașinează în medii cu temperatură controlată și permit normalizarea stocului înainte de tăierea finală.
Strunjirea CNC: Procesul potrivit pentru geometria rotațională
strunjire CNC rotește o piesă de prelucrat împotriva unei scule de tăiere staționare sau în mișcare, făcându-l procesul natural pentru orice piesă care este fundamental cilindrică: arbori, bucșe, axe, știfturi, role și fitinguri filetate. O fabrică de servicii de strunjire CNC din China menține în mod obișnuit toleranțele mai strânse și finisează suprafețele mai constant pe piesele rotative decât ar putea freza vreodată, deoarece rotația continuă produce o suprafață uniformă în mod natural, mai degrabă decât o serie de treceri discrete de scule.
Scule sub tensiune și operațiuni combinate
Centrele de strunjire moderne, echipate cu scule sub tensiune, pot freza plăci, găuri găuri transversale și tăiați canale fără a transfera piesa la o mașină de frezat separată, exact așa cum o companie de strunjire cnc reduce numărul de setări necesare unei piese rotative complexe. Acest lucru contează deoarece strunjirea de precizie cnc depinde în mare măsură de menținerea unei singure referințe neîntrerupte de la stocul de bare brute până la piesa finită; fiecare transfer suplimentar între mașini este o altă șansă ca concentricitatea să se deplaseze.
Un furnizor OEM de strunjire CNC din China care produce volume mari dintr-o singură piesă rotativă, cum ar fi o bucșă sau un șurub cu umăr, execută de obicei lucrarea pe un strung CNC cu alimentare cu bară, permițând producția continuă nesupravegheată odată ce programul este validat. Un producător ODM de strunjire CNC din China care dezvoltă o nouă componentă de rotație dintr-un concept de client, în schimb, va petrece proporțional mai mult timp verificării primului articol înainte de a se angaja la acea rulare continuă.
Frezare și strunjire unul lângă altul
Tabelul de mai jos rezumă unde se aplică în mod natural frezarea și strunjirea, pentru a ajuta o echipă de proiectare să direcționeze o piesă către procesul corect înainte de a solicita o ofertă.
| Atribut | frezare CNC | strunjire CNC |
|---|---|---|
| Geometrie cea mai potrivită | Blocuri prismatice, plăci, carcase | Arbori, bucse, piese rotative |
| Toleranță tipică | ±0,02 mm | ±0,01 mm pe diametru |
| Finisaj de suprafață | Ra 1,6–3,2 µm | Ra 0,8–1,6 µm |
| Configurații tipice pentru o piesă complexă | 2–4 (sau 1 cu 5 axe) | 1–2 cu scule sub tensiune |
| Utilizarea materialului | Moderat, bloc de stoc | Mare, stoc de bar |
Tabelul clarifică un punct pe care mulți cumpărători pentru prima dată îl scapă: strunjirea are, în general, o toleranță diametrală mai strânsă decât frezarea pe o dimensiune liniară echivalentă, deoarece o piesă de prelucrat care se rotește împotriva unei scule fixe îndepărtează eroarea de poziționare care vine din deplasarea unei freze pe mai multe axe. Frezarea, în schimb, oferă o libertate geometrică pe care strunjirea pur și simplu nu o poate: buzunarele, boșurile necilindrice și seturile de caracteristici cu mai multe fețe sunt teritoriul natural al frezării. O parte care combină un corp cilindric cu caracteristici de montare plană, cum ar fi un suport prelucrat cu un arbore la un capăt, este adesea direcționată prin ambele procese în secvență , strunit mai întâi pentru corpul de rotație și apoi frezat pentru platele, găurile și canalele care finisează piesa.
Frezare CNC de precizie: Toleranța de menținere care contează de fapt
Cuvântul precizie este folosit în mod vag în industrie, așa că merită definit în mod concret. Un producător de prelucrare CNC de precizie din China care oferă frezare cnc de înaltă precizie ar trebui să fie capabil să precizeze, fără ezitare, ce toleranță are echipamentul lor față de un anumit tip de caracteristică, sub ce metodă de inspecție și la ce nivel de încredere. Afirmațiile Serviciului de frezare CNC de precizie care nu pot fi susținute de un raport de măsurare și de un instrument calibrat nu sunt afirmații pe care merită să ne bazăm pentru un ansamblu critic.
Ceea ce determină de fapt precizia unei piese frezate
Patru factori domină rezultatele de frezare de precizie din lumea reală: rigiditatea mașinii și stabilitatea termică, designul dispozitivului de fixare care elimină mișcarea pieselor sub sarcina de tăiere, selecția sculelor potrivite cu materialul și adâncimea caracteristicii și măsurarea în proces care captează deriva înainte ca un întreg lot să fie afectat. O piesă prelucrată într-o singură configurație pe o platformă rigidă cu 5 axe va depăși constant aceeași piesă prelucrată în patru configurații separate pe o mașină de bază cu 3 axe , chiar și atunci când ambele mașini sunt capabile nominal de aceeași precizie de poziționare, deoarece fiecare eveniment de reinstalare reintroduce incertitudinea de aliniere.
Unde serviciile de prototipare cnc se încadrează în conversația de precizie
Precizia nu se aplică numai la ciclurile de producție. Serviciile de prototipare cnc există special pentru a valida faptul că cele mai stricte caracteristici ale unui design pot fi de fapt păstrate înainte de a se angaja într-un lot complet. Un singur prototip prelucrat cu precizie, măsurat în raport cu desenul cu o mașină de măsurat în coordonate, spune unei echipe de proiectare mai multe despre fabricabilitate decât orice cantitate de simulare și este mult mai ieftin să descoperi o problemă de toleranță pe o singură piesă decât pe cinci sute.
Compararea timpului de livrare în FDM, frezare, strunjire și turnare
Diagrama cu bare orizontale de mai jos compară timpul de livrare obișnuit, de la un fișier lansat la piese ambalate, în cele patru procese acoperite până acum, pentru o piesă moderat complexă la o dimensiune a lotului de douăzeci de bucăți.
Citirea acestui grafic alături de descrierile anterioare ale procesului clarifică o concepție greșită comună: la un lot de douăzeci de bucăți, turnarea în vid nu este automat cea mai rapidă opțiune, deoarece construirea matriței în sine consumă câteva zile înainte de a începe orice turnare. Imprimarea plasticului FDM rămâne calea cea mai rapidă la această dimensiune a lotului, în special pentru că douăzeci de piese pot fi adesea imbricate și imprimate împreună într-un singur ciclu de construcție, în special pentru componente mai mici. Strunjirea CNC se termină înainte de frezare la această dimensiune a lotului pentru piese cu adevărat potrivite pentru un strung, reflectând eficiența producției continue alimentate cu bare odată ce prima piesă este validată. Frezarea CNC se află în mijloc, poziția sa exactă depinzând în mare măsură de câte setări necesită geometria specifică. Figura de turnare în vid nu trebuie citită ca o slăbiciune a procesului ; mai degrabă, reflectă faptul că cele șapte zile includ construcția matriței și că investiția de timp se plătește tocmai atunci când lotul crește cu mult peste douăzeci de bucăți, ceea ce a arătat deja analiza crossover anterioară din această serie.
Turnare în vid și rășini poliuretanice: înmulțirea unei piese validate
Odată ce un design a fost validat, fie ca prototip prelucrat, fie ca master tipărit, un producător de turnare în vid personalizat din China poate transforma acea mostră unică aprobată într-un lot consistent fără costul sau timpul de livrare al sculelor dure. Procesul începe cu un model principal, cel mai adesea o piesă prelucrată cu precizie sau imprimată cu rășină, finisată la suprafața exactă pe care o necesită partea de producție, deoarece matrița din silicon va reproduce cu fidelitate fiecare detaliu al acelui master, inclusiv orice imperfecțiune.
De ce contează selecția rășinii poliuretanice
Un producător chinez de turnare în vid pentru matrițe din silicon deține în stoc o gamă de rășini poliuretanice concepute pentru a simula materiale plastice de producție specifice: tipuri rigide asemănătoare ABS pentru carcase, tipuri flexibile de cauciuc pentru garnituri și mânere, clase umplute cu sticlă pentru rigiditate și clase transparente pentru țevi și lentile ușoare. Turnarea în vid a poliuretanului poate include, de asemenea, caracteristici care ar fi dificile într-o piesă de producție turnată , cum ar fi dureri multiple turnate într-o singură componentă prin turnări secvențiale sau inserții metalice poziționate în matriță înainte de introducerea rășinii.
Piese din silicon turnate prin compresie ca o cale complementară
Acolo unde o piesă este cu adevărat o componentă din cauciuc siliconic, mai degrabă decât o simulare de plastic rigid, un producător de piese din silicon turnate prin compresie personalizată din China utilizează un proces complet diferit: cauciucul siliconic brut este plasat într-o cavitate metalică încălzită și întărit sub presiune, producând garnituri, etanșări, tastaturi, mânere și alte piese elastomerice cu proprietățile materiale mai degrabă asemănătoare cu siliconul. Această rută este de obicei selectată atunci când piesa trebuie să se flexeze în mod repetat în timpul funcționării, să reziste la o gamă largă de temperaturi sau să ofere o etanșare elastomerică autentică, aplicații în care simularea de turnare în vid a poliuretanului nu ar rezista în timp.
Eficiență a costurilor pentru dimensiunile loturilor: O vizualizare grafică în coloană
Diagrama de coloane de mai jos indică efortul relativ pe piesă pentru FDM, prelucrarea CNC și turnarea în vid la cinci dimensiuni de loturi, folosind o scară de index unde mai mic este mai eficient, pentru a arăta cum se schimbă cea mai eficientă rută pe măsură ce volumul crește.
Această diagramă în coloană face modelul de încrucișare mai degrabă concret decât abstract. Într-o singură piesă, FDM este în mod clar cea mai eficientă cale, deoarece nu necesită nicio programare, nicio fixare și nicio investiție în scule. Cu zece bucăți, cele trei rute au convergit deja în mod vizibil, turnarea în vid acoperând o mare parte din decalaj, deoarece costul matriței începe să se răspândească în mai multe părți. La treizeci de piese, cele trei coloane stau apropiate, marcând zona de tranziție unde alegerea corectă depinde mai mult de toleranță și cerințele de material decât de eficiența brută. Cu o sută de bucăți, turnarea în vid a devenit mult mai puțin eficientă decât FDM sau CNC pentru acest profil de piesă, un reamintire că punctul de încrucișare se schimbă cu dimensiunea și complexitatea piesei, mai degrabă decât după un număr universal. La trei sute de piese, prelucrarea CNC și FDM rămân viabile, în timp ce turnarea în vid pentru acest profil ar fi fost de obicei înlocuită de o conversație cu scule de producție , care se află în afara domeniului de aplicare a celor patru procese comparate aici.
Comparație de capabilități pe toate cele patru rute
Graficul radar de mai jos evidențiază imprimarea plastică FDM, frezarea CNC, strunjirea CNC și turnarea în vid pe cinci criterii care se repetă constant în conversațiile reale de aprovizionare, pe o scară de la unu la cinci.
Cele patru forme suprapuse spun o poveste coerentă odată citită una lângă alta. FDM se întinde cel mai departe către viteza dintr-o singură piesă și libertatea geometrică, confirmând rolul său de cel mai rapid mod de a menține o formă complexă fără nicio scule. Strunjirea CNC se întinde în mod distinct către controlul toleranței, reflectând avantajul său natural asupra preciziei diametrale pentru caracteristicile de rotație, în timp ce se contractă pe libertatea geometrică, deoarece este limitată fundamental la formele care pot fi produse prin rotație. Frezarea CNC ocupă o amprentă largă și echilibrată în toleranță, finisare a suprafeței și gama de materiale, tocmai de aceea rămâne alegerea implicită pentru componentele generale de precizie. Turnarea în vid trage puternic spre scalabilitatea lotului și finisarea suprafeței în timp ce trage înapoi brusc viteza dintr-o singură piesă, potrivindu-și identitatea ca proces de multiplicare construit pe deasupra unei piese deja validate. Absența oricărei forme dominante unice pe această diagramă este lecția centrală a întregii comparații : un design care începe ca un model de concept FDM, trece prin frezare sau strunjire CNC pentru validare funcțională și se termină ca un lot turnat în vid, pur și simplu a urmat calea naturală pentru care a fost construit fiecare proces.
Despre Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. este un pionier în inovarea industrială și producție. Echipa noastră de experți în proiectare transformă ideile clienților în modele de produse practice și estetice. Oferim imprimare 3D în rășină, nailon, metal și alte materiale și avem prelucrare avansată. Replicarea matriței din silicon permite producția de loturi mici cu costuri reduse și de înaltă precizie. Tratamentele de suprafață, cum ar fi vopsirea, îmbunătățesc aspectul produsului. Cu serviciul nostru unic, clienții pot finaliza procesul de la proiectare la produs pe o singură platformă, economisind timp și costuri. Ne propunem să fim un partener de încredere pe termen lung pentru dezvoltarea industrială.
În cadrul acelei structuri, imprimarea plastică FDM acceptă cele mai timpurii iterații ale conceptului, frezarea și strunjirea CNC de precizie validează și produc componente funcționale din metal și plastic, turnarea sub vid și piesele din silicon turnate prin compresie extind un design validat într-un lot mic consistent, iar finisarea suprafeței oferă fiecare piesă în starea pe care o cere aplicația pe care o cere. Fiecare etapă rulează pe același fișier de piese și același punct de contact de inginerie , care este ceea ce distinge de fapt o platformă unică de o colecție de furnizori gestionați separat.
Pregătirea unei piese pentru frezare, strunjire sau turnare
Un fișier bine pregătit scurtează timpul de cotare și reduce riscul unei cerințe interpretate greșit. Lista de mai jos acoperă detaliile care afectează cel mai direct dacă o piesă frezată, turnată sau turnată revine exact așa cum a fost prevăzut.
- Furnizați un fișier nativ sau STEP mai degrabă decât un export de plasă ori de câte ori este implicată o caracteristică de precizie.
- Evocați cele două sau trei caracteristici care controlează cu adevărat potrivirea sau funcționarea, mai degrabă decât să marcați fiecare dimensiune ca fiind critică.
- Indicați schema de date pe care o va folosi piesa în asamblarea finală.
- Specificați cu precizie calitatea materialului, deoarece aluminiul 6061 și 7075 sau inoxul 303 și 316 se comportă foarte diferit pe aceeași cale de scule.
- Indicați cantitatea acum și cantitatea așteptată în următoarele luni, deoarece aceasta se schimbă dacă frezarea, strunjirea sau turnarea în vid este calea mai eficientă.
Un furnizor care primește aceste informații în primul mesaj poate returna de obicei o cotație semnificativă și un comentariu de fabricabilitate în aceeași zi, în loc să parcurgă o serie de întrebări clarificatoare înainte de începerea conversației reale.
Întrebări frecvente
Î1: Când ar trebui să aleg imprimarea FDM în loc de prelucrarea CNC pentru un prototip?
Alegeți FDM atunci când prioritatea este viteza și complexitatea geometrică, mai degrabă decât toleranța strânsă sau un anumit material certificat. FDM excelează la cavitățile interne, formele organice și iterațiile rapide ale designului în care o piesă se poate schimba de trei ori într-o săptămână. Odată ce designul s-a stabilizat și piesa are nevoie de un material de inginerie specific, o toleranță strânsă sau un aspect finit, prelucrarea CNC devine calea mai potrivită.
Î2: Care este diferența dintre frezarea CNC cu trei și cinci axe în practică?
Frezarea pe trei axe deplasează unealta de tăiere de-a lungul a trei direcții liniare și gestionează eficient cea mai mare parte a geometriei plane și buzunare, dar necesită repoziționarea piesei pentru a ajunge la caracteristici de pe alte fețe. Frezarea pe cinci axe adaugă mișcare de rotație simultană, permițând sculei să atingă unghiuri compuse și mai multe fețe fără a repoziționa piesa. Beneficiul practic este că caracteristicile prelucrate într-o configurație cu cinci axe mențin o relație mai strânsă între ele decât aceleași caracteristici prelucrate în mai multe configurații cu trei axe.
Î3: De ce strunjirea CNC este în general mai precisă decât frezarea pentru caracteristici cilindrice?
Întoarcerea rotește continuu piesa de prelucrat împotriva sculei de tăiere, ceea ce produce o suprafață concentrică uniformă în mod natural, fără segmentele discrete ale traseului sculei pe care le-ar necesita frezarea unei caracteristici rotunde. Această abordare de tăiere continuă reduce eroarea de poziționare care se acumulează atunci când o freză se apropie de o suprafață curbată din mai multe unghiuri, motiv pentru care toleranțele diametrale ale pieselor turnate sunt de obicei mai strânse decât caracteristicile frezate echivalente.
Î4: Cum este turnarea în vid diferită de piesele din silicon turnate prin compresie?
Turnarea sub vid toarnă rășină poliuretanică într-o matriță de silicon pentru a simula aspectul și comportamentul mecanic al materialelor plastice de producție, cum ar fi ABS sau polipropilena, și se alege atunci când piesa finală va fi de fapt realizată dintr-un plastic rigid sau semirigid. Piesele din silicon turnate prin compresie folosesc cauciuc siliconic autentic întărit la căldură și presiune într-o matriță metalică și sunt alese atunci când piesa în sine trebuie să fie un adevărat elastomer, cum ar fi o garnitură, etanșare sau prindere care trebuie să se îndoiască în mod repetat și să reziste la o gamă largă de temperaturi.
Î5: Câte setări necesită o piesă prelucrată complexă tipică?
Pe o mașină standard cu trei axe, o piesă cu caracteristici pe mai multe fețe necesită de obicei două până la patru setări separate, fiecare implicând repoziționarea și re-referențiarea piesei. Pe o mașină cu cinci axe, multe dintre acele caracteristici pot fi atinse într-o singură setare, ceea ce reduce atât timpul scurs de prelucrare, cât și eroarea de poziție acumulată între caracteristici. Numărul corect de setări pentru orice piesă dată depinde de geometria sa specifică și trebuie discutat cu furnizorul înainte de oferta finală.
Î6: Ce informații ar trebui să includ atunci când solicit o ofertă pentru frezare sau strunjire?
Includeți un fișier STEP, un desen 2D care marchează dimensiunile critice și toleranțele acestora, gradul exact al materialului necesar, finisajul dorit al suprafeței și cantitatea necesară acum, împreună cu orice volum viitor așteptat. Observarea mediului de operare al piesei, inclusiv expunerea la temperatură și orice contact chimic, ajută, de asemenea, furnizorul să confirme că alegerea materialului este adecvată înainte de a începe prelucrarea, mai degrabă decât după ce primul lot a fost deja tăiat.
-
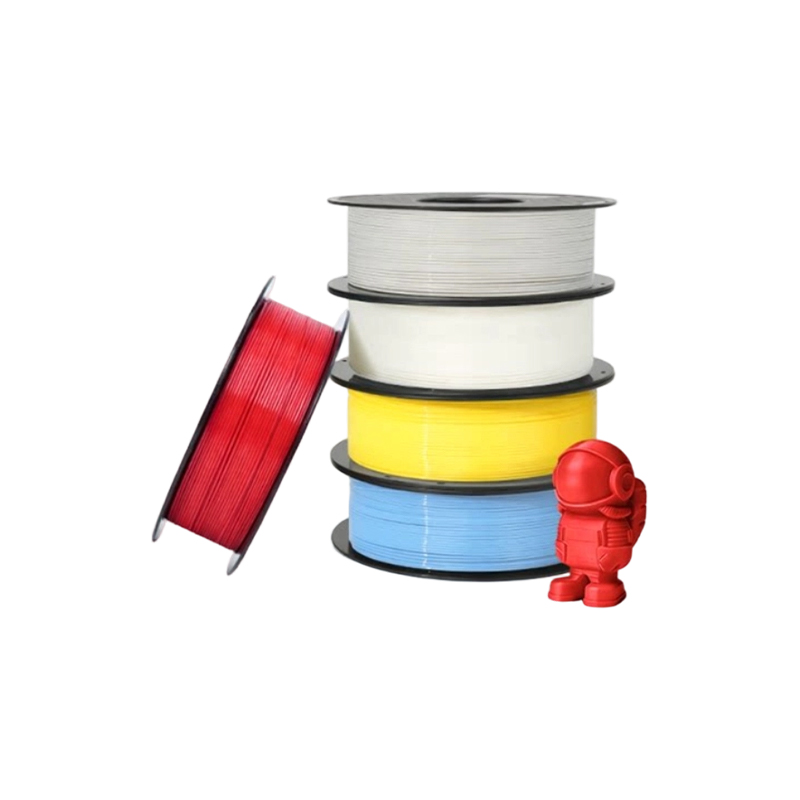 Serviciu de imprimare 3D cu materiale FDM standard (PLA, PETG, ABS)
-
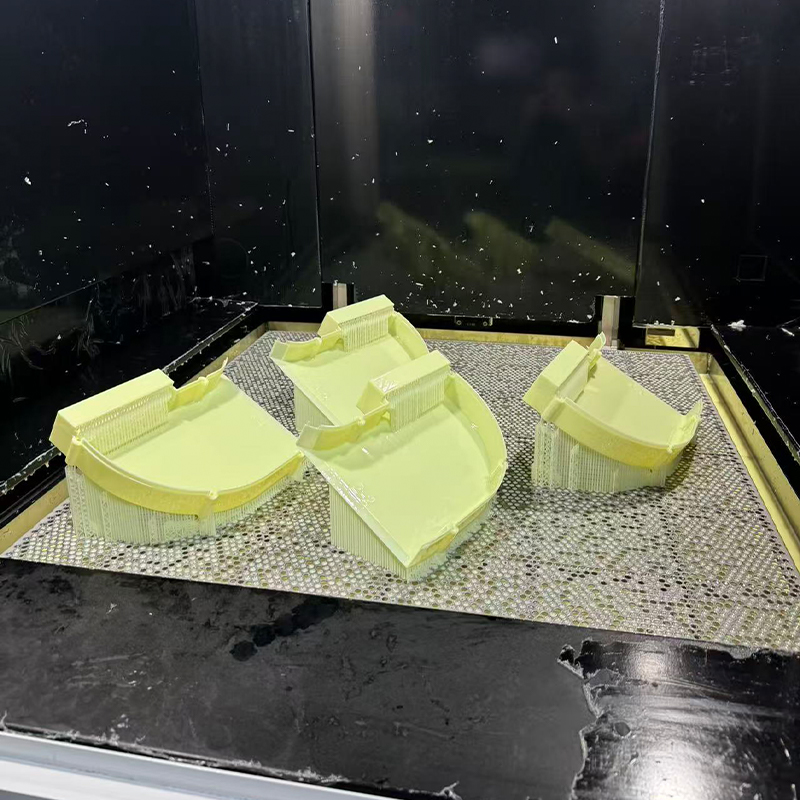 Serviciu de imprimare 3D cu rășină asemănătoare ABS galben
-
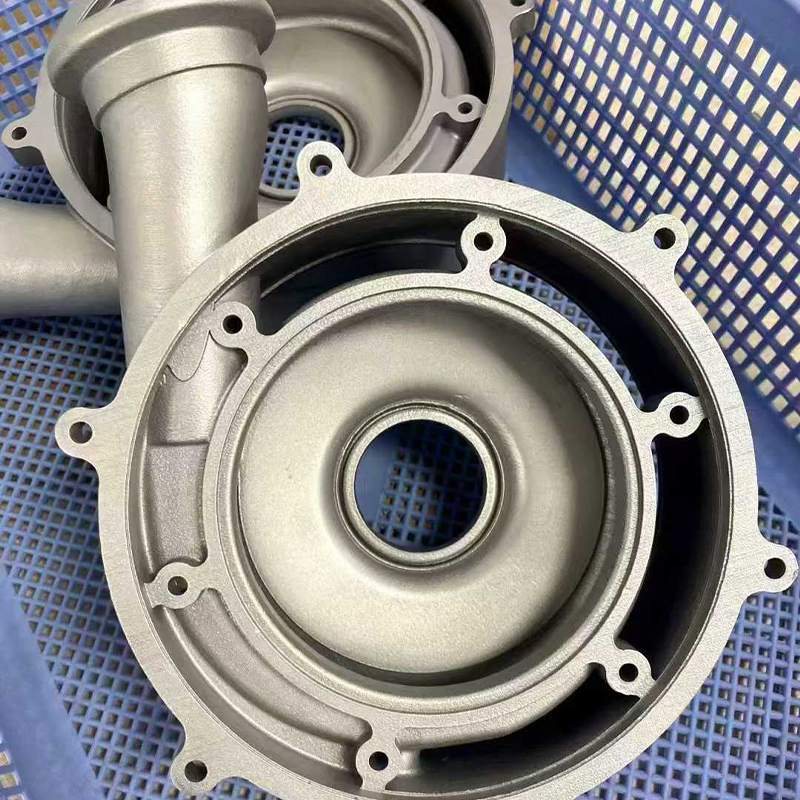 Serviciu de imprimare 3D din oțel inoxidabil 316L
-
 Serviciu de imprimare 3D cu material armat cu fibră de carbon din nailon de înaltă temperatură PAHT+CF
-
 Serviciu de imprimare 3D cu material ranforsat cu fibra de carbon PPS+CF
-
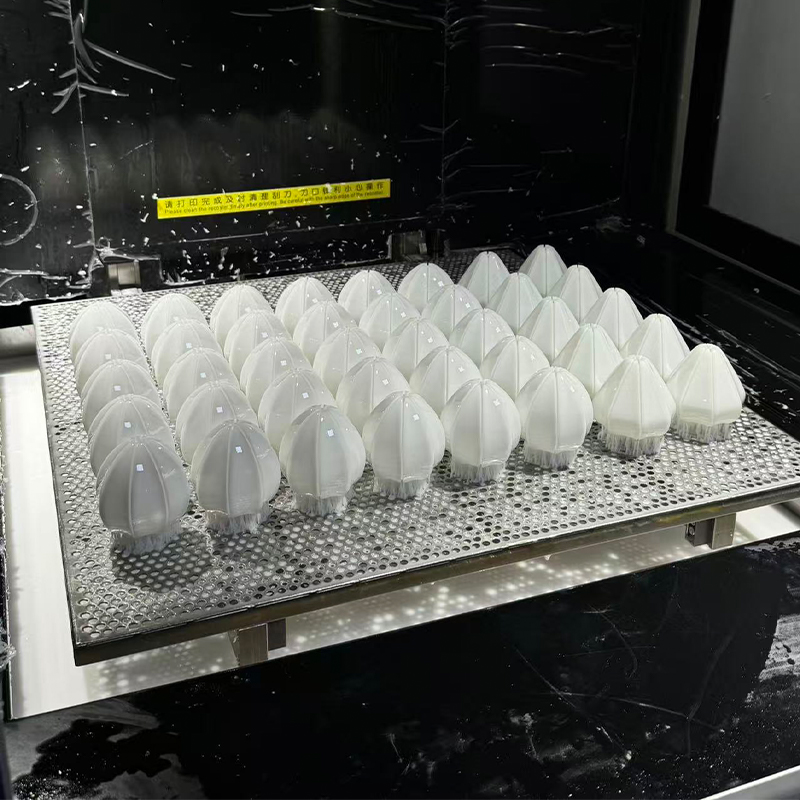 Serviciu de imprimare 3D cu rășină albă
Informații de contact
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADAUGĂ
-

Clădirea 7, nr. 188, secțiunea Hongni a drumului Zha Wang, subdistrictul Danghu, orașul Pinghu, orașul Jiaxing, provincia Zhejiang, China
Drepturi de autor © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Producători de platforme de producție inteligente integrate OEM/ODM
