- Servicii de imprimare 3D

- Servicii de prelucrare CNC

- Servicii de turnare în vid

- Servicii de finisare a suprafețelor

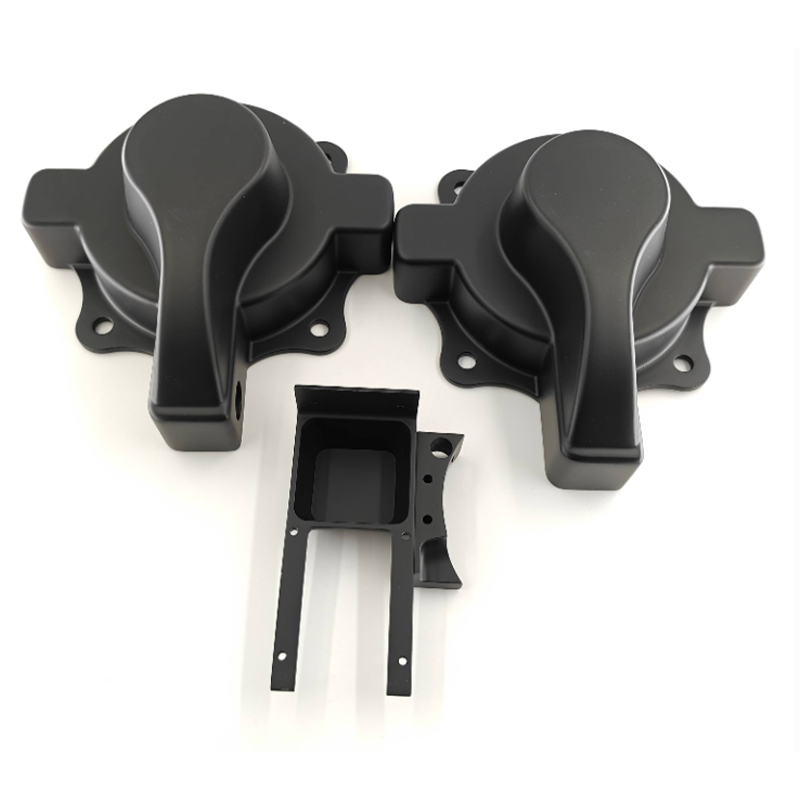
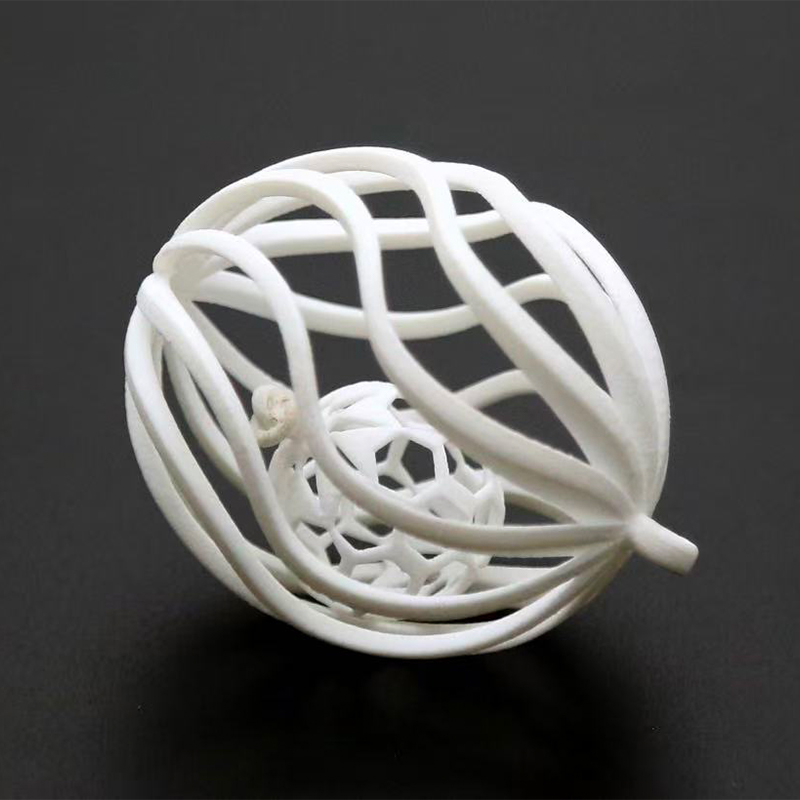
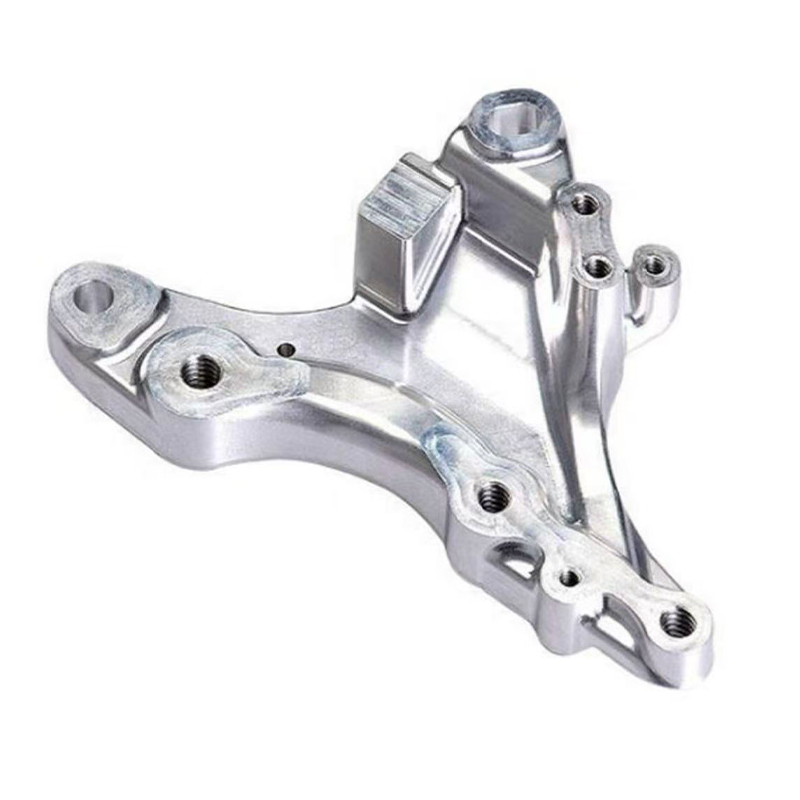
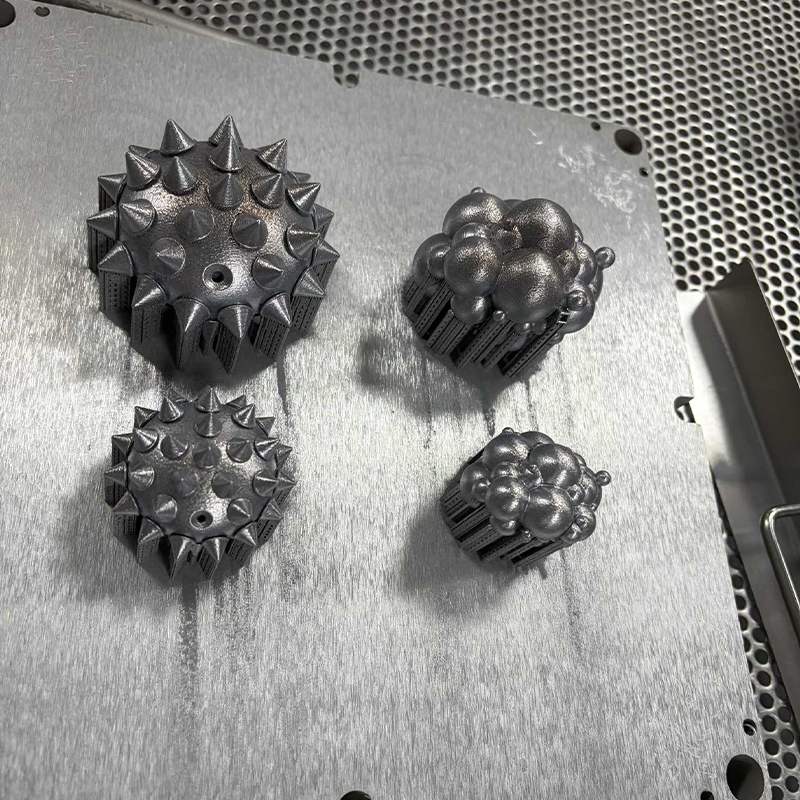
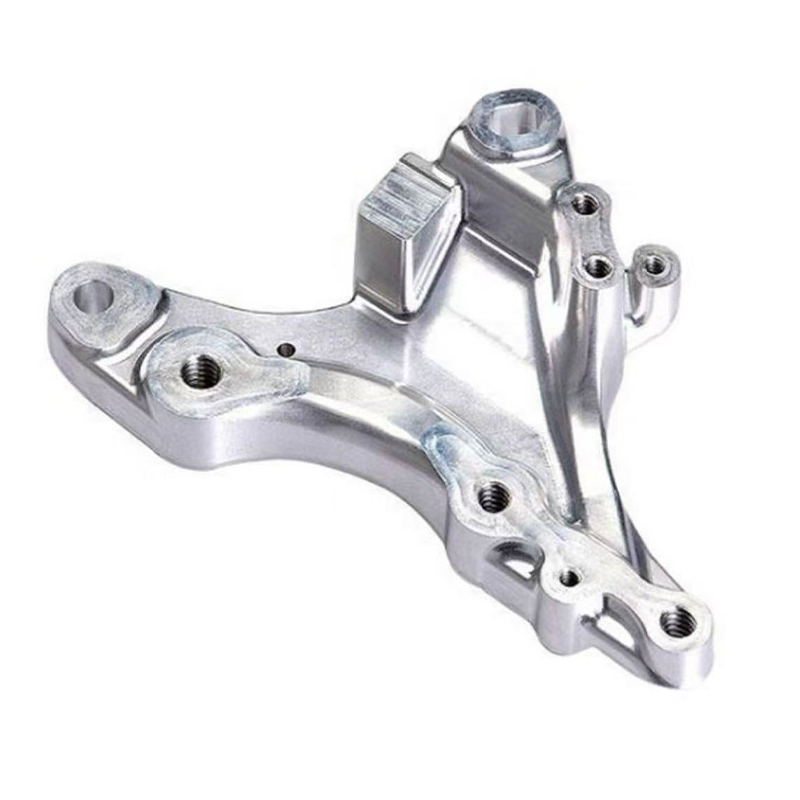
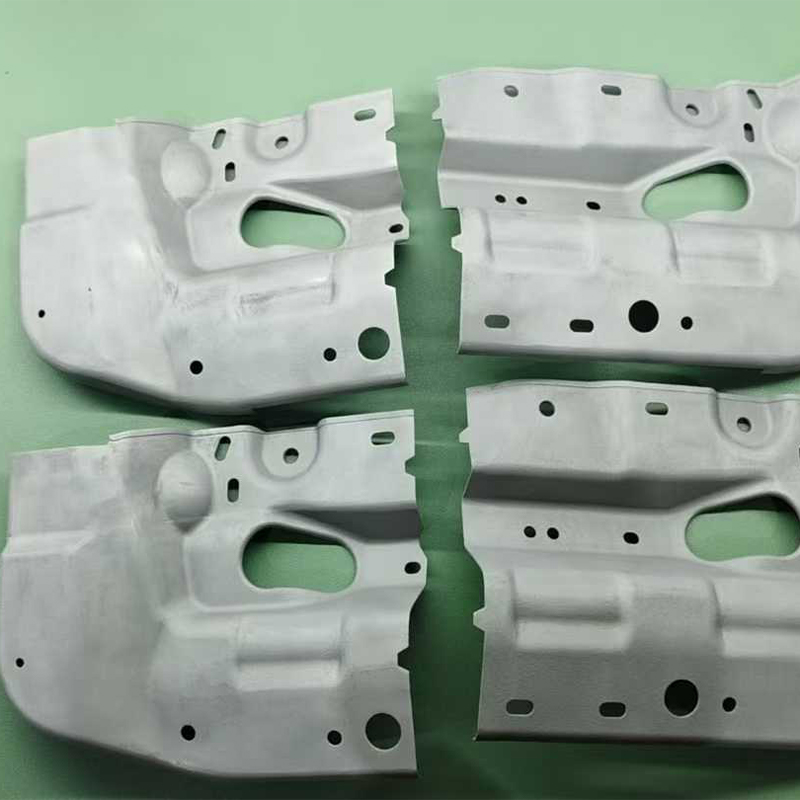
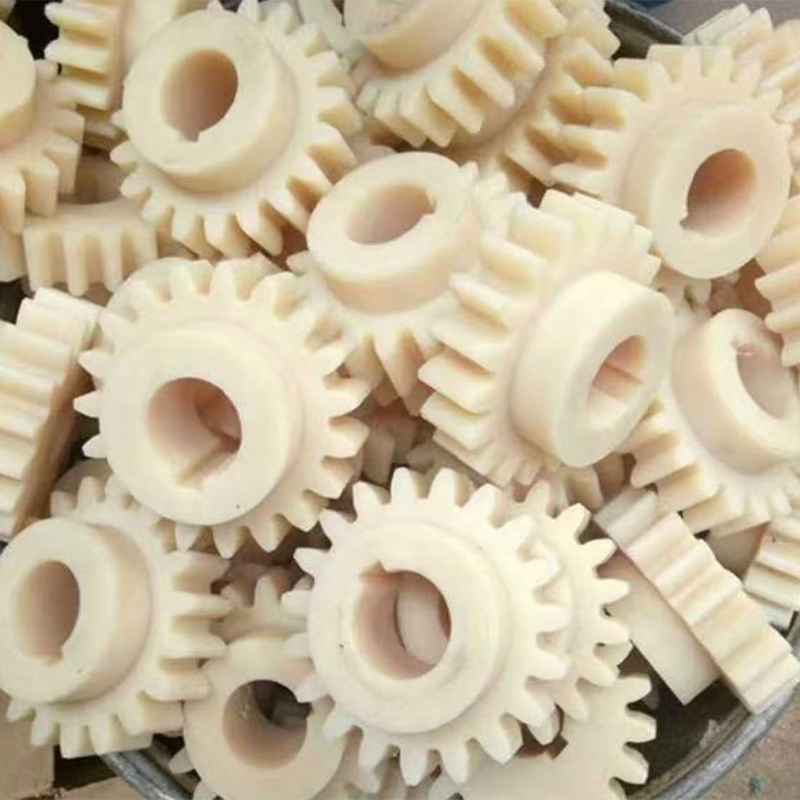
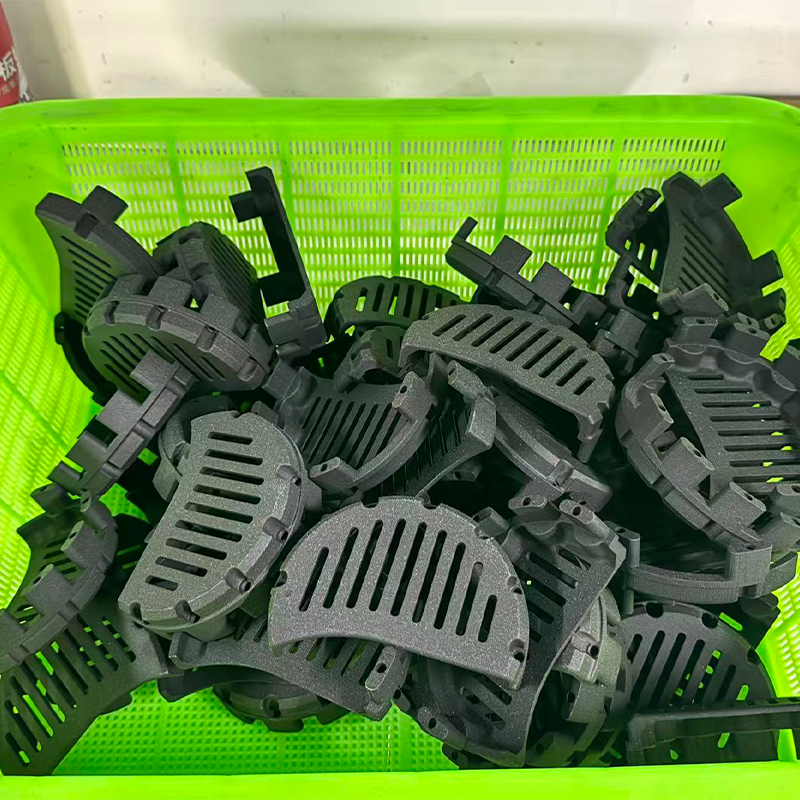
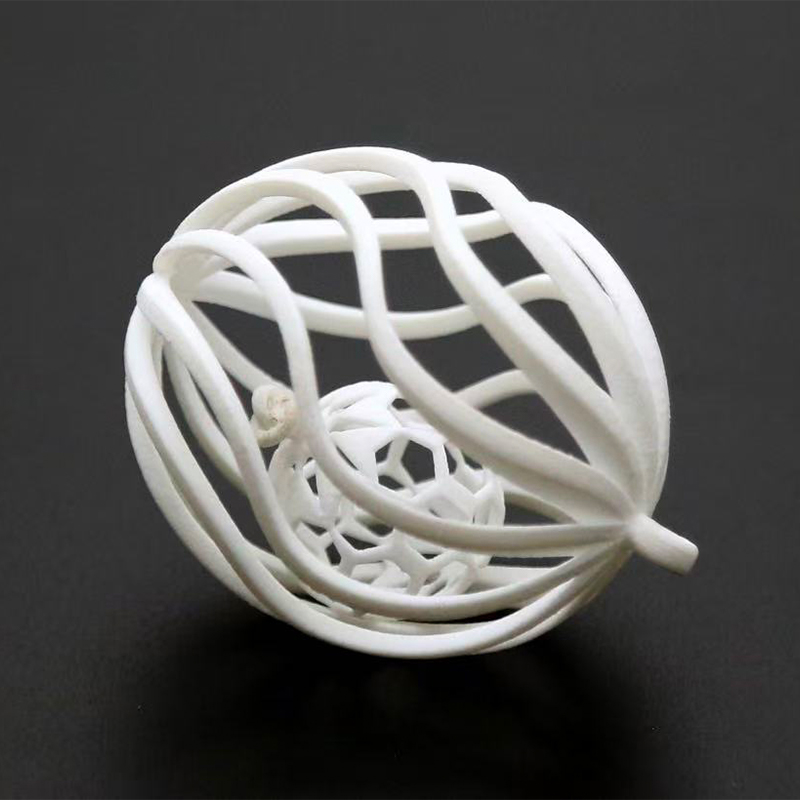
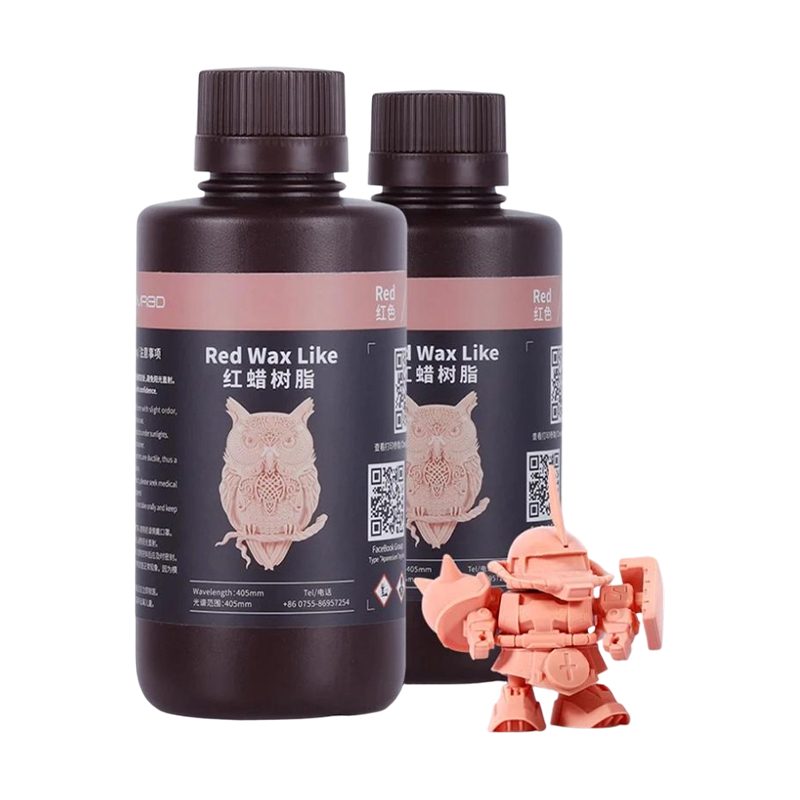
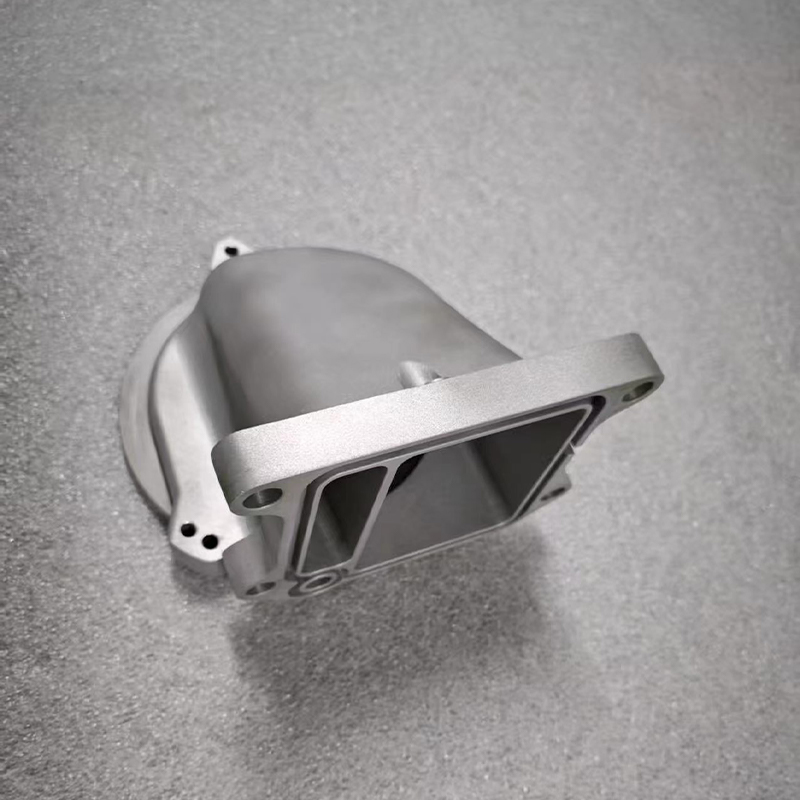
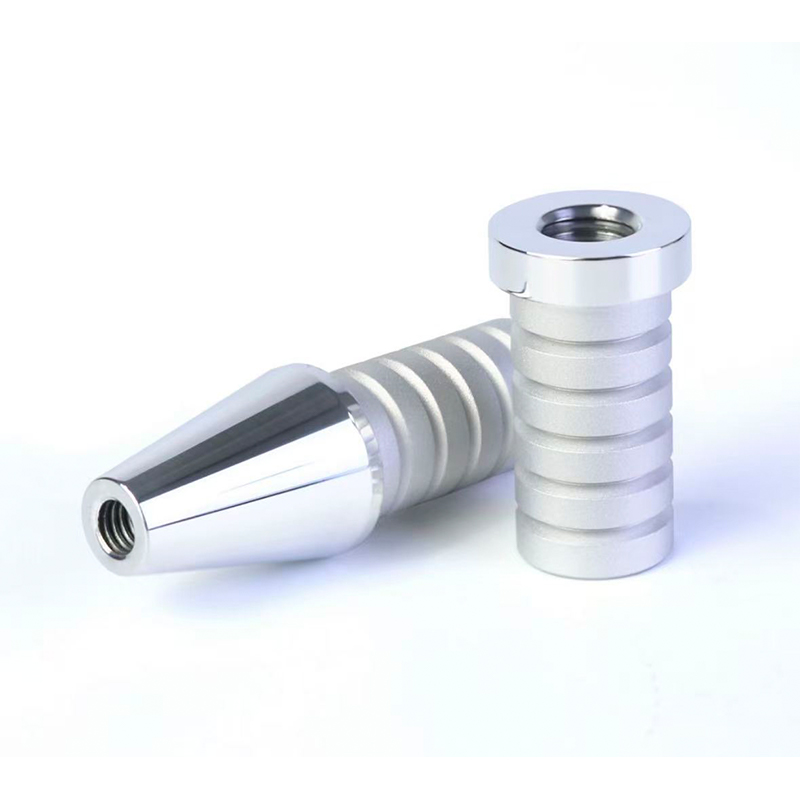
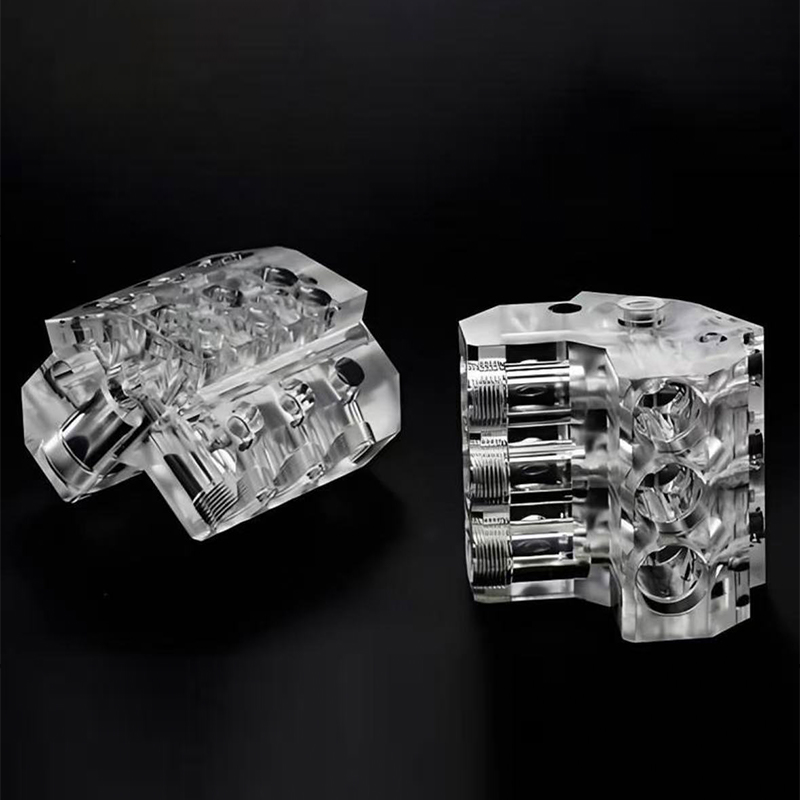
China SLA, DLP, SLS și SLM Fabrică de imprimare 3D și turnare în vid
Răspunsul direct: Potrivirea tehnologiei de imprimare cu cerințele piesei
Dacă comparați SLA, DLP, SLS și SLM înainte de a plasa o comandă cu o fabrică de servicii de imprimare 3D din rășină SLA din China sau cu o fabrică de imprimare 3D din nailon SLS din China, decizia se reduce la trei întrebări adresate în această ordine: cu ce finisaj de suprafață are nevoie piesa pentru a lăsa mașina, ce sarcină mecanică va suporta de fapt și câte piese sunt necesare în această lună față de acest an. SLA și procesele de rășină DLP câștigă netezimea suprafeței și fidelitatea dimensională, nailonul SLS câștigă durabilitatea funcțională fără structuri de sprijin, iar metalul SLM câștigă piesele care trebuie să supraviețuiască sarcinilor mecanice și termice reale. . Turnarea în vid se află alături de toate trei ca punte către loturi de douăzeci până la două sute de piese odată ce un model principal a fost validat, iar finisarea suprafeței este pasul care transformă oricare dintre aceste rezultate într-o piesă care arată și funcționează ca un produs finit.
O comandă rapidă utilă pentru o specificație pentru prima dată: alegeți SLA sau DLP când piesa va fi evaluată cu ochi sau prevăzută cu un spațiu liber, alegeți nailon SLS când piesa va fi manipulată, fixată sau asamblată în mod repetat, alegeți metalul SLM când piesa vede căldură, presiune sau încărcătură structurală la care plasticul nu poate supraviețui și alegeți turnarea în vid în momentul în care o singură duzină de copii validate trebuie să devină un maestru identic. Un producător de imprimare 3D cu rășină SLA personalizată din China, care rulează și DLP, SLS, SLM, turnare sub vid și finisare a suprafeței sub un singur acoperiș, îndepărtează nevoia de a jongla furnizori separați pentru fiecare etapă a acestei decizii.
Restul acestui articol lucrează prin fiecare tehnologie în detaliu tehnic, le compară pe criteriile care conduc de fapt deciziile de aprovizionare și explică modul în care turnarea sub vid și finisarea suprafeței completează calea de la un singur prototip tipărit la un lot de piese de calitate.
Imprimare 3D cu rășină SLA: standardul pentru prototipuri netede și precise
Stereolitografia întărește strat cu strat de rășină lichidă folosind un laser trasat în zona de construcție, ceea ce produce unele dintre cele mai netede suprafețe așa cum sunt construite disponibile în orice proces de imprimare 3D. Un serviciu de imprimare 3d sla este de obicei prima oprire pentru modelele de aspect, carcase transparente, carcase cu fixare prin fixare și modele principale destinate turnării în vid, deoarece suprafața care părăsește mașina se apropie deja de finisajul pe care alte procese îl ating doar după șlefuirea secundară.
Unde tipărirea cu rășină SLA își câștigă locul
Un furnizor de servicii de imprimare 3D cu rășină SLA din China deține în mod obișnuit familii de rășini standard, dure, transparente și rezistente la căldură, fiecare formulată pentru un scop diferit în aval. Rășinile standard acordă prioritate detaliilor fine și sunt implicite pentru revizuirile de design. Rășinile dure și durabile reduc decalajul cu materiale termoplastice de inginerie și se potrivesc cu fixare rapidă și teste funcționale ușoare. Rășinile transparente permit inspectarea caracteristicilor interne fără a secționa piesa, ceea ce este valoros pentru proiectele fluidice și de iluminat. Calitățile rezistente la căldură își păstrează forma în condiții de căldură și sunt alegerea obișnuită atunci când o piesă din rășină trebuie să se dubleze ca o matriță de scurtă durată, deoarece masterul trebuie să supraviețuiască ciclurilor repetate de turnare a siliconului fără a se înmuia.
Înălțimile straturilor între 0,025 mm și 0,1 mm sunt de rutină și o piesă SLA bine finisată poate fi șlefuită și amorsată pe o suprafață care nu se poate distinge de o probă turnată prin injecție odată ce trece prin finisarea suprafeţei. Tocmai de aceea imprimarea cu rășină sla este atât de des asociată cu turnarea în vid: piesa imprimată nu este produsul final, este masterul care definește fiecare copie care urmează.
Imprimare 3D cu rășină DLP: viteză și repetabilitate pentru prototipuri
Procesarea digitală a luminii întărește o întreagă secțiune transversală a rășinii într-un singur fulger de lumină proiectată, în loc să o urmărească punct cu punct, ceea ce oferă unui producător de servicii de imprimare 3D cu rășină DLP din China un avantaj semnificativ de viteză pentru piesele cu o amprentă mică și înălțime semnificativă. Deoarece fiecare strat se întărește într-o singură expunere, indiferent de cât de multe detalii conține, DLP este deosebit de eficient pentru componentele mici, complexe din punct de vedere geometric, produse în cantități modeste, motiv pentru care este strâns asociat cu un serviciu de prototipuri de imprimare 3D care trebuie să întoarcă rapid iterațiile de proiectare.
DLP împărtășește chimia rășinii SLA și, prin urmare, o mare parte din calitatea suprafeței sale, dar cele două tehnologii sunt optimizate pentru diferite forme de construcție: SLA se scalează mai grațios pe o zonă mare de construcție plată, în timp ce DLP se scalează mai eficient în direcția verticală pentru piesele mai mici. Un furnizor de servicii de prototipare 3D capabil va atribui un job oricărei dintre cele două mașini care se potrivește geometriei sale, mai degrabă decât să utilizeze o singură tehnologie pentru fiecare cerere.
Aplicații DLP tipice
- Carcase mici pentru conectori și cleme care necesită filet fin sau detalii de fixare.
- Componente dentare, aparate auditive și bijuterii adiacente care necesită o textura de suprafață la nivel de microni.
- Cicluri de proiectare iterative în care mai multe revizuiri trebuie tipărite și comparate într-o zi lucrătoare.
- Modele principale pentru componente mici turnate care vor fi replicate prin turnare sub vid în loturi.
Un furnizor de prototipuri de imprimare 3D din rășină DLP din China, care prelucrează și finisează piesele, poate transporta un master DLP direct în turnarea sub vid, fără transfer, care este locul în care un serviciu de prototip de imprimantă 3D încetează să fie un pas de sine stătător și devine parte dintr-o cale de producție continuă.
Compararea SLA și DLP cu privire la valorile care contează
Cumpărătorii se întreabă frecvent dacă SLA sau DLP este alegerea mai bună, fără a realiza că ambele aparțin aceleiași familii de polimerizare cu rășini și diferă în principal în modul în care este aplicată lumina. Diagrama cu bare de mai jos punctează ambele tehnologii pe cinci criterii practice pe o scară de la unu la zece, pe baza performanței tipice într-un mediu de producție bine gestionat.
Din această comparație se remarcă cinci puncte. Viteza mare pe suprafață plană favorizează SLA, deoarece laserul său poate urmări o întreagă platformă largă într-o singură trecere, fără penalizarea rezoluției cu care se confruntă DLP atunci când proiectorul său fix trebuie să se extindă pe un câmp mare. Viteza verticală a pieselor mici favorizează DLP din motivul opus: o amprentă mică înseamnă că fiecare strat clipește aproape instantaneu, indiferent de cât de înaltă crește piesa. Detaliile fine ale suprafeței sunt în esență legate, deoarece ambele sunt limitate de aceeași chimie a rășinii și de dimensiunea punctului sau a pixelilor comparabile la setările tipice. Volumul mare de construcție favorizează în mod clar SLA, a cărui abordare bazată pe laser se extinde la platforme mai mari mult mai economic decât un sistem bazat pe proiectoare. Repetabilitatea lotului favorizează ușor DLP, deoarece părțile identice sunt imbricate într-un câmp de proiecție fix, cu mai puține variații de poziție decât un laser care mătura o zonă largă. Nicio tehnologie nu este categoric superioară; alegerea corectă depinde în întregime de dimensiunea piesei și de forma lotului , motiv pentru care un atelier serios de prototipare a serviciului de imprimare 3D menține ambele tipuri de mașini disponibile, în loc să forțeze fiecare lucrare prin intermediul unei singure platforme.
Imprimare 3D din nailon SLS: piese funcționale fără structuri de susținere
Sinterizarea selectivă cu laser îmbină nailonul sub formă de pulbere cu un laser în interiorul unui pat de pulbere încălzit, iar pulberea netopită din jurul fiecărei piese acționează ca suport propriu în timpul construcției. Acest singur fapt schimbă totul despre ceea ce poate produce serviciul de imprimare 3D din nailon: canalele interne, ansamblurile interblocate, nervurile subțiri și balamalele vii pot fi imbricate și imprimate împreună fără o singură structură de sprijin care să fie îndepărtată ulterior.
Comportament material care contează pentru piesele reale
PA12 rămâne cel mai bun grad pentru imprimarea sls din nailon, oferind un echilibru bun între rigiditate, rezistență la impact și rezistență chimică pentru uz funcțional general. PA11 oferă o alungire mai mare înainte de rupere, ceea ce se potrivește cu caracteristicile de fixare și piesele care se flexează în mod repetat în timpul funcționării. Calitățile de nailon umplute cu sticlă și carbon cresc în mod substanțial rigiditatea și stabilitatea dimensională, ceea ce contează pentru dispozitivele de fixare, dispozitivele de fixare și suporturi care trebuie să mențină o dată precisă sub forța de strângere. Pentru că Piesele 3d din nailon ies din mașină cu proprietăți mecanice suficient de izotrope în majoritatea avioanelor , ele pot fi tratate mai degrabă ca prototipuri funcționale autentice decât ca modele de afișare, cu condiția ca orientarea piesei în timpul construcției să fi fost luată în considerare pentru sarcinile pe care le va vedea de fapt.
Suprafața așa cum este construită are o textură mată, ușor granulată, caracteristică din pulberea din jur. Pentru piesele care se îndreaptă către un finisaj vopsit sau cosmetic, această textură este îndepărtată în timpul finisării suprafeței prin sablare, netezire cu vapori sau șlefuire manuală înainte de aplicarea oricărei acoperiri.
SLM Metal 3D Imprimare: Geometrie la care prelucrarea nu o poate atinge
Topirea selectivă cu laser topește complet pulberea metalică strat cu strat pentru a produce piese metalice dense și funcționale direct dintr-un fișier digital. O operație de imprimare 3D metalică industrială își câștigă păstrarea geometriei pe care o unealtă de tăiere nu o poate atinge fizic: canale de răcire conformă care urmează conturul unei cavități de matriță, structuri interne de zăbrele care reduc greutatea, păstrând în același timp rigiditatea și trasee de încărcare optimizate pentru topologie care direcționează materialul numai acolo unde analiza tensiunii spune că acesta este locul.
Materiale și disciplina post-procesare
O fabrică de servicii de imprimare 3D metal SLM din China procesează de obicei aliaje de aluminiu pentru piese structurale ușoare, clase de oțel inoxidabil pentru componente rezistente la coroziune, oțeluri pentru scule pentru inserții de matriță care necesită răcire conformă și titan pentru aplicații de înaltă rezistență și greutate redusă. Ceea ce separă imprimarea 3D de metal personalizată, realizată corect de o capacitate pur decorativă, este secvența care urmează construcției: reducerea tensiunii în timp ce piesa este încă atașată la placa de construcție, îndepărtarea atentă a ferăstrăului cu sârmă sau ferăstrău de pe placă, îndepărtarea suportului și prelucrarea finală a fiecărei fețe de etanșare, orificiu de rulment și caracteristică filetată. O piesă SLM care nu a fost prelucrată finisată pe suprafețele sale funcționale nu trebuie niciodată instalată ca componentă de precizie , indiferent de cât de precisă apare imprimarea brută.
Pentru componentele mai mari, imprimarea 3D de metal mare este abordată în general printr-o orientare atentă a pieselor și, acolo unde este necesar, prin segmentare și îmbinare, deoarece camerele de construcție cu strat de pulbere metalic sunt în mod inerent mai mici decât sistemele polimerice. Companiile de imprimare 3D din metal care operează și departamente CNC pot finisa-prelucra un ansamblu metalic segmentat la toleranța finală în aceeași unitate care l-a imprimat, evitând o a doua piesă de transport pentru o piesă metalică scumpă și parțial finisată.
Patru tehnologii de imprimare alăturate
Tabelul de mai jos rezumă pachetul practic de SLA, DLP, SLS și SLM așa cum sunt furnizate în mod obișnuit, pentru a sprijini o selecție de tehnologie de primă trecere înainte de a începe planificarea detaliată a procesului.
| Tehnologia | Înălțimea tipică a stratului | Suprafață așa cum a fost construită | Familia materială | Utilizare cea mai potrivită |
|---|---|---|---|---|
| SLA | 0,025–0,1 mm | Ra 3–6 µm | Rășină standard, dură, transparentă, rezistentă la căldură | Modele de aspect, maeștri de mucegai |
| DLP | 0,025–0,1 mm | Ra 3–6 µm | Rășină standard și de inginerie | Piese mici detaliate, repetare rapidă |
| SLS | 0,06–0,12 mm | Ra 10–15 µm | PA12, PA11, nailon umplut | Piese funcționale, ansambluri complexe |
| SLM | 0,02–0,06 mm | Ra 8–20 µm | Aluminiu, inoxidabil, oțel pentru scule, titan | Piese portante și termice |
Modelul de pe masă este consistent: rezoluția și calitatea suprafeței se mișcă într-o direcție pe măsură ce materialul se deplasează de la rășină la metal, în timp ce capacitatea funcțională se mișcă în cealaltă direcție. SLA și DLP se află la capătul fin pentru finisare, dar capătul moale pentru sarcini mecanice, SLS se află la mijloc cu durabilitate funcțională reală, iar SLM se află la capătul îndepărtat, unde un proces de plastic pur și simplu nu poate urma. Nicio tehnologie din acest tabel nu le depășește pe celelalte pe fiecare coloană , tocmai de aceea un furnizor de servicii de imprimare 3D industrială din China care operează toate cele patru păstrează fiecare opțiune deschisă pentru un client a cărui parte evoluează de la un model de revizuire a designului într-o componentă de producție portantă.
Turnare în vid: înmulțirea unui master într-un lot gata de producție
Turnarea în vid, cunoscută și sub denumirea de replicare a matriței de silicon, ocupă spațiul dintre un singur prototip validat și un instrument de producție complet. O fabrică de servicii de turnare în vid din China preia un model principal, cel mai adesea produs prin imprimare SLA sau DLP sau prin prelucrare de precizie și îl învelește în silicon lichid care se întărește în jurul fiecărui detaliu de suprafață. Forma întărită este tăiată de-a lungul unei linii de despărțire planificate, iar rășinile poliuretanice concepute pentru a simula ABS, polipropilenă, cauciuc sau acrilic transparent sunt turnate sub vid în cavitatea rezultată, eliminând aerul prins care altfel ar lăsa goluri în turnarea finită.
Graficul cu linii de mai jos urmărește numărul mediu de copii utilizabile rămase pe măsură ce piese turnate succesive sunt extrase dintr-o singură matriță, ilustrând de ce matrițele sunt de obicei retrase și înlocuite, mai degrabă decât împinse la infinit.
Această curbă explică regula standard de planificare utilizată în industrie. Fidelitatea dimensională rămâne extrem de aproape de maestru pentru primele zece până la cincisprezece turnări, motiv pentru care copiile timpurii dintr-o matriță nu se pot distinge de modelul principal în sine. Declinul se accelerează considerabil după cea de-a cincisprezecea turnare, deoarece siliconul începe să-și piardă elasticitatea și colțurile interne ascuțite se rotunjesc ușor cu fiecare ciclu de demulare. În jurul valorii de douăzeci și cinci de ani, fidelitatea a scăzut, de obicei, suficient de mult încât o operațiune conștientă de calitate să retragă matrița, mai degrabă decât să riscă piesele care nu au toleranță să ajungă la un client. Acesta este motivul pentru care o comandă de o sută de bucăți este planificată în jur de patru până la cinci matrițe paralele, mai degrabă decât o singură matriță rulată până la epuizare , deoarece rularea matrițelor în paralel menține fiecare turnare în regiunea de înaltă fidelitate a acestei curbe. Rezultatul practic pentru cumpărători este că ofertele de lot de turnare în vid ar trebui să specifice câte matrițe vor fi folosite, nu doar numărul total de piese, deoarece acel detaliu determină consistența dimensională a lotului în ansamblu.
Servicii de finisare a suprafețelor: Transformarea unei piese brute într-un produs finit
Fiecare proces descris mai sus lasă o piesă cu o textură brută caracteristică și niciunul dintre ele nu este de obicei expediat în acea stare brută unui client final. Un producător de servicii de finisare a suprafețelor din China transformă un semifabricat imprimat, turnat sau prelucrat într-o piesă care se potrivește cu aspectul dorit și cu cerințele de suprafață funcțională, iar această etapă trebuie specificată cu aceeași precizie ca orice toleranță dimensională.
Opțiuni de finisare disponibile pentru piesele tipărite, turnate și prelucrate
- Slefuire si lustruire manuala pentru a indeparta liniile de strat din piesele SLA, DLP si SLS inainte de acoperire.
- Sablare cu mărgele și nisip pentru o textură mată uniformă pe piesele din nailon și metal.
- Netezirea vaporilor pentru piesele din nailon care necesită o suprafață etanșă, cu frecare redusă.
- Vopsea prin pulverizare asortată la o culoare de referință furnizată în sisteme lucioase, satinate, mat sau soft-touch.
- Anodizare pentru piesele din aluminiu SLM care necesită rezistență la coroziune și culoare consistentă.
- Galvanizare și metalizare în vid pentru suprafețe decorative reflectorizante pe substraturi din plastic sau metal.
- Tampografie, serigrafie și marcare cu laser pentru logo-uri, legende și coduri de trasabilitate.
Un furnizor din China de finisare a suprafețelor de piese CNC care operează și liniile de imprimare, turnare și prelucrare poate transporta o piesă prin această etapă fără a o transfera unui furnizor extern, ceea ce contează cel mai mult pentru ansamblurile cosmetice în care culoarea și luciul trebuie să se potrivească între piesele produse prin diferite procese. Mascarea filetelor, a găurilor pentru rulmenți și a fețelor de etanșare înainte de acoperire este cea mai comună problemă de calitate în finisarea suprafețelor , deoarece o vopsea tipică sau o peliculă de placare adaugă 30 până la 60 de microni de grosime care va închide un spațiu liber funcțional dacă caracteristica este lăsată neprotejată.
Alegerea unei rute în funcție de dimensiunea lotului: un cadru de decizie
Volumul este adesea factorul cel mai decisiv în alegerea între imprimarea directă și turnarea în vid, mai mult decât numai materialul sau geometria. Graficul de mai jos prezintă efortul mediu echivalent-cost per parte, exprimat ca un indice relativ mai degrabă decât o cifră valutară, în raport cu dimensiunea lotului pentru cele patru tehnologii de imprimare și turnare în vid.
Modelul de încrucișare din acest grafic este cea mai utilă informație pentru o decizie privind dimensiunea lotului. La un lot de unul, turnarea în vid se află în partea de sus a scalei de efort, deoarece întreaga etapă de fabricare a matriței este încărcată împotriva unei singure piese, confirmând că nu ar trebui să fie aleasă niciodată pentru o singură bucată. Cu aproximativ zece bucăți, curba de turnare în vid a scăzut deja drastic și continuă să scadă mai repede decât orice tehnologie de imprimare pe măsură ce volumul crește, trecând sub tipărirea cu rășină SLA și DLP cu mult înainte de marcajul de cincizeci de piese. Metalul SLM se află constant deasupra curbelor de rășină și nailon la fiecare dimensiune de lot afișată, reflectând post-procesarea suplimentară pe care o necesită fiecare imprimare metalică, indiferent de cantitate. Nailonul SLS rămâne cea mai plată și cea mai joasă curbă pe aproape întreaga gamă, acesta fiind avantajul său comercial principal: efort previzibil per parte, fără investiții de scule necesare la orice volum. Punctul de trecere dintre imprimarea directă și turnarea în vid se încadrează de obicei între cincisprezece și treizeci de piese , care este intervalul în care cei mai mulți cumpărători ar trebui să compare în mod activ ambele rute, mai degrabă decât să utilizeze în mod prestabilit oricare dintre acestea au folosit ultima dată.
Comparație completă a capacităților pe toate cele cinci rute
Graficul radar de mai jos evidențiază rășina SLA/DLP, nailonul SLS, metalul SLM și turnarea în vid pe cinci criterii care se repetă în mod constant în conversațiile de aprovizionare, pe o scară de la unu la cinci, pentru a sprijini o comparație dintr-o singură privire pe fiecare rută abordată în acest articol.
Această suprapunere face ca compromisurile pentru toate cele cinci criterii să fie vizibile simultan. SLA și DLP formează o formă întinsă spre finisarea suprafeței și viteza dintr-o singură piesă, confirmând rolul lor de cea mai rapidă cale către un prototip prezentabil, dar cea mai slabă la sarcina mecanică. Metalul SLM trage puternic spre sarcina mecanică și gama de materiale, retragând în același timp scalabilitatea lotului și viteza unei singure piese, reflectând realitatea că fiecare construcție metalică are o post-procesare fixă substanțială, indiferent de cât de simplă este piesa. Nailonul SLS produce cel mai echilibrat poligon de dimensiuni moderate din grup, ceea ce este în concordanță cu rolul său de mijloc de încredere pentru piesele funcționale care trebuie produse în mod repetat, fără fragilitatea rășinii sau a metalului. Turnarea în vid se întinde în mod distinct către scalabilitatea lotului și finisarea suprafeței, în timp ce se contractă pe viteza unei singure piese, potrivindu-și exact identitatea ca proces de multiplicare, mai degrabă decât proces de primă construcție. Nicio formă nu acoperă întreaga diagramă , care este cea mai clară dovadă că o relație cu furnizorul cu adevărat utilă depinde de accesul la toate cele patru tehnologii de imprimare plus turnare și finisare, mai degrabă decât de expertiza în doar una.
Despre Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. este un pionier în inovarea industrială și producție. Echipa noastră de experți în proiectare transformă ideile clienților în modele de produse practice și estetice. Oferim imprimare 3D în rășină, nailon, metal și alte materiale și avem prelucrare avansată. Replicarea matriței din silicon permite producția de loturi mici cu costuri reduse și de înaltă precizie. Tratamentele de suprafață, cum ar fi vopsirea, îmbunătățesc aspectul produsului. Cu serviciul nostru unic, clienții pot finaliza procesul de la proiectare la produs pe o singură platformă, economisind timp și costuri. Ne propunem să fim un partener de încredere pe termen lung pentru dezvoltarea industrială.
În cadrul acestei structuri, tipărirea cu rășină SLA și DLP servesc cele mai timpurii conversații de proiectare, nailonul SLS poartă prototipuri funcționale și piese de utilizare finală de volum redus, metalul SLM preia geometrie și cazuri de încărcare pe care niciun alt proces nu le poate atinge, turnarea în vid înmulțește un master validat într-un lot gata de producție, iar finisarea suprafeței livrează fiecare piesă în starea pe care piața finală o așteaptă. Fiecare etapă partajează același fișier de piese, aceeași înregistrare de calitate și același punct de contact pentru inginerie , care este sensul practic al unei platforme unice, mai degrabă decât o descriere de marketing a uneia.
Specificarea unui loc de muncă astfel încât tehnologia potrivită să fie aleasă
O solicitare bine specificată înlătură cea mai mare parte a presupunerilor din selecția tehnologiei, iar secvența de mai jos reflectă informațiile de care are nevoie un inginer înainte de a recomanda SLA, DLP, SLS, SLM sau turnare în vid.
- Spuneți clar scopul piesei: revizuire vizuală, verificare a potrivirii, test funcțional sau componentă finală.
- Specificați cantitatea necesară acum și cantitatea probabilă necesară în următoarele șase luni.
- Identificați toate caracteristicile care trebuie să fie etanșe, suportabile, transparente sau expuse la căldură.
- Observați dacă piesa trebuie să se potrivească cu un standard de culoare, textura sau luciu existent.
- Marcați orice geometrie internă, cum ar fi canale sau zăbrele, pe care o unealtă de tăiere nu poate accesa.
- Confirmați mediul de operare, inclusiv intervalul de temperatură și expunerea la substanțe chimice sau la lumina soarelui.
O fabrică de imprimare 3D cu rășină DLP personalizată din China sau un furnizor de metal SLM care primește aceste informații în avans poate recomanda o rută cu încredere, mai degrabă decât să utilizeze orice mașină care se întâmplă să fie liberă. Decizia de tehnologie ar trebui să urmeze cerințele piesei, nu invers , iar un furnizor care pune aceste întrebări înainte de a cota demonstrează exact această disciplină.
Întrebări frecvente
Î1: Care este principala diferență practică dintre imprimarea SLA și DLP?
Ambele întăresc rășina lichidă și produc o calitate comparabilă a suprafeței, dar se scalează diferit. SLA folosește un laser care urmărește fiecare strat punct cu punct, care se scalează eficient pe platforme mari de construcție plană. DLP proiectează un întreg strat simultan, ceea ce este mai rapid pentru piesele mici cu înălțime semnificativă, deoarece timpul de construcție depinde mai degrabă de numărul de straturi decât de cantitatea de detalii pe strat. În practică, alegeți SLA pentru piese mai mari sau mai largi și DLP pentru componente mici și detaliate produse în loturi modeste.
Î2: Piesele din nailon SLS pot fi folosite ca componente de producție finală sau sunt doar prototipuri?
Piesele din nailon SLS sunt utilizate în mod obișnuit ca componente de producție finală, în special în clasele umplute cu sticlă sau cu carbon, care adaugă rigiditate și stabilitate dimensională. Acestea servesc bine ca suporturi, carcase, conducte, dispozitive și dispozitive de fixare în multe industrii. Principalele considerații sunt textura suprafeței, care poate fi rafinată prin sablare de mărgele sau netezirea vaporilor și expunerea pe termen lung la lumina ultravioletă sau la temperatură susținută ridicată, ambele ar trebui verificate în raport cu fișa tehnică a materialului specific înainte de specificația finală.
Î3: De ce o piesă metalică SLM necesită prelucrare după ce iese din imprimantă?
Imprimarea metalică așa cum este construită realizează o toleranță bună, dar nu la gradul de prelucrare, asupra caracteristicilor funcționale, iar finisarea suprafeței sale, deși este acceptabilă pentru multe geometrii, este în general prea aspră pentru etanșarea fețelor, ale lagărelor sau filetelor de precizie. Prelucrarea finisajului după eliminarea tensiunii și îndepărtarea suportului aduce aceste caracteristici specifice la toleranța și finisarea suprafeței pe care aplicația le necesită de fapt, lăsând în același timp geometria interioară complexă exact așa cum este imprimată. Această combinație este motivul pentru care furnizorii serioși de imprimare metalică operează departamente de prelucrare, mai degrabă decât expedierea pieselor direct de pe placa de construcție.
Î4: La ce dimensiune a lotului turnarea în vid devine mai eficientă decât imprimarea directă?
Încrucișarea se încadrează de obicei între cincisprezece și treizeci de piese, în funcție de dimensiunea părții și de complexitatea geometrică. Sub acest interval, efortul fix de a construi o matriță depășește beneficiile acestuia. Mai presus de acesta, costul matriței este răspândit în suficiente piese încât turnarea în vid să devină calea mai eficientă, iar avantajul său continuă să crească pe măsură ce dimensiunea lotului crește până la punctul în care un instrument de producție ar fi în cele din urmă justificat.
Î5: Câte piese pot fi produse dintr-o singură matriță de turnare în vid înainte ca calitatea să scadă?
Fidelitatea dimensională rămâne aproape de modelul original pentru aproximativ primele cincisprezece piese turnate și apoi scade pe măsură ce siliconul își pierde treptat elasticitatea și colțurile interne ascuțite se înmoaie. Majoritatea operațiunilor conștiente de calitate retrag o matriță în jurul semnului de turnare de douăzeci până la douăzeci și cinci, mai degrabă decât să riscă piesele să cadă în afara toleranței. Pentru comenzi mai mari, mai multe matrițe sunt produse de la același master și rulează în paralel, păstrând fiecare turnare în porțiunea de înaltă fidelitate a acelei curbe.
Î6: Finisarea suprafeței modifică dimensiunile unei piese imprimate sau turnate?
Da, și acesta este unul dintre detaliile cel mai frecvent trecute cu vederea într-o specificație. Slefuirea îndepărtează o cantitate mică, în general controlabilă de material, în timp ce vopsirea prin pulverizare și placarea adaugă grosimea materialului, de obicei în intervalul de 30 până la 60 de microni pe suprafață, în funcție de sistemul de acoperire. Orice caracteristică cu un joc funcțional strâns, cum ar fi un orificiu pentru rulment, un orificiu filetat sau o suprafață de etanșare, ar trebui să fie mascat înainte de acoperire sau prelucrat după finisare, mai degrabă decât lăsat să absoarbă orice grosime a peliculei pe care procesul se aplică.
-
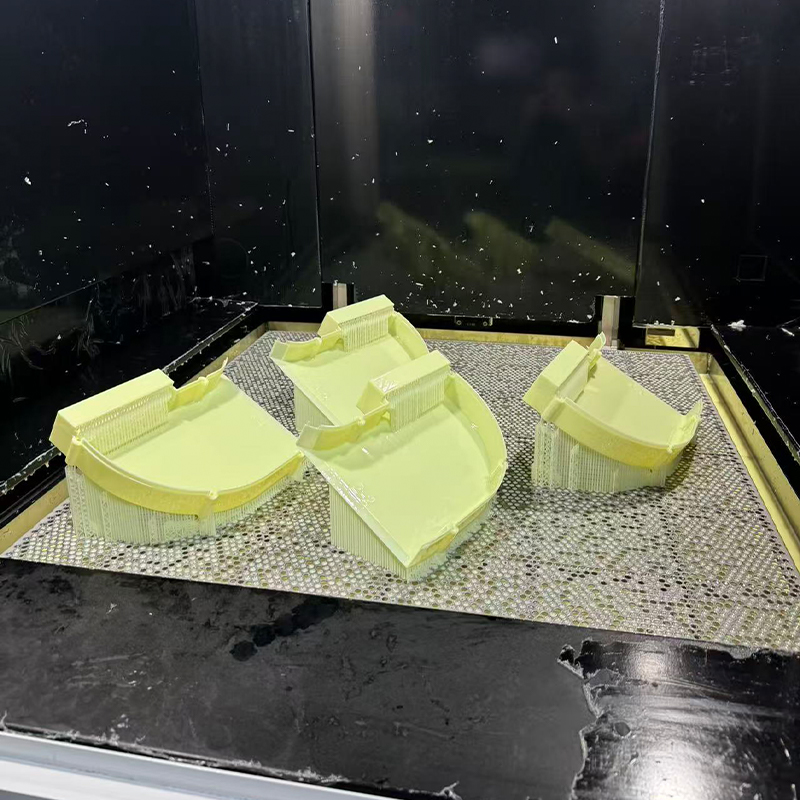 Serviciu de imprimare 3D cu rășină asemănătoare ABS galben
-
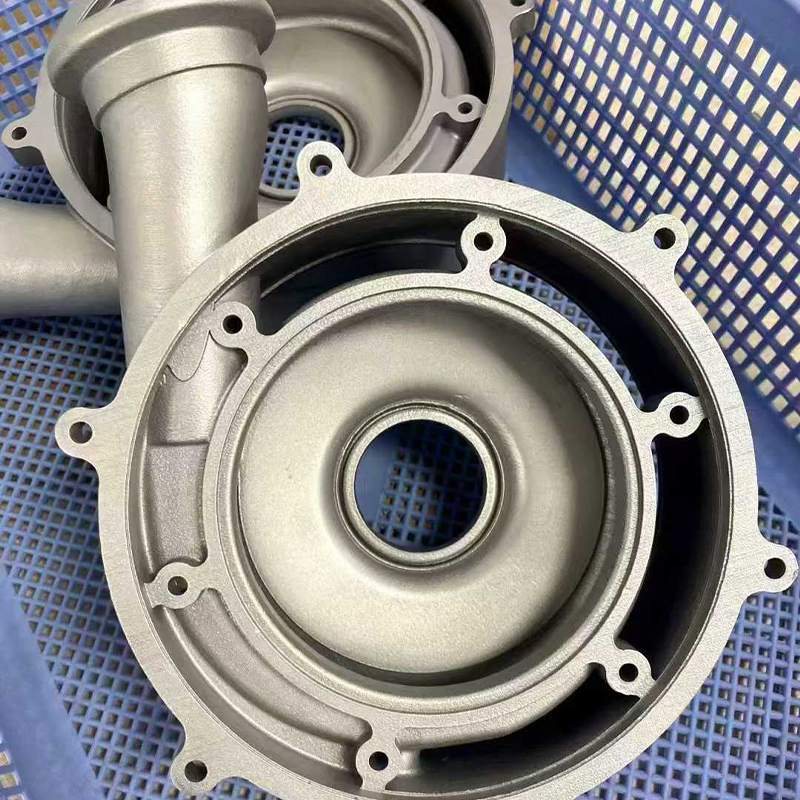 Serviciu de imprimare 3D din oțel inoxidabil 316L
-
 Serviciu de imprimare 3D cu material armat cu fibră de carbon din nailon de înaltă temperatură PAHT+CF
-
 Serviciu de imprimare 3D cu material ranforsat cu fibra de carbon PPS+CF
-
 Serviciu de imprimare 3D cu rășină albă
-
 Serviciu de imprimare 3D cu materiale FDM standard (PLA, PETG, ABS)
Informații de contact
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADAUGĂ
-

Clădirea 7, nr. 188, secțiunea Hongni a drumului Zha Wang, subdistrictul Danghu, orașul Pinghu, orașul Jiaxing, provincia Zhejiang, China
Drepturi de autor © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Producători de platforme de producție inteligente integrate OEM/ODM
