- Servicii de imprimare 3D

- Servicii de prelucrare CNC

- Servicii de turnare în vid

- Servicii de finisare a suprafețelor

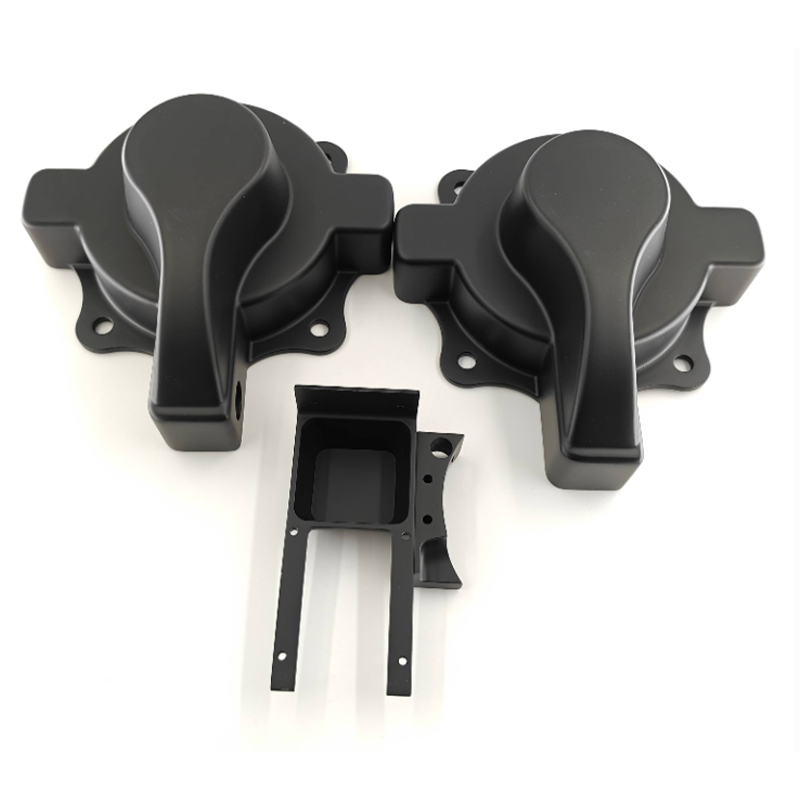
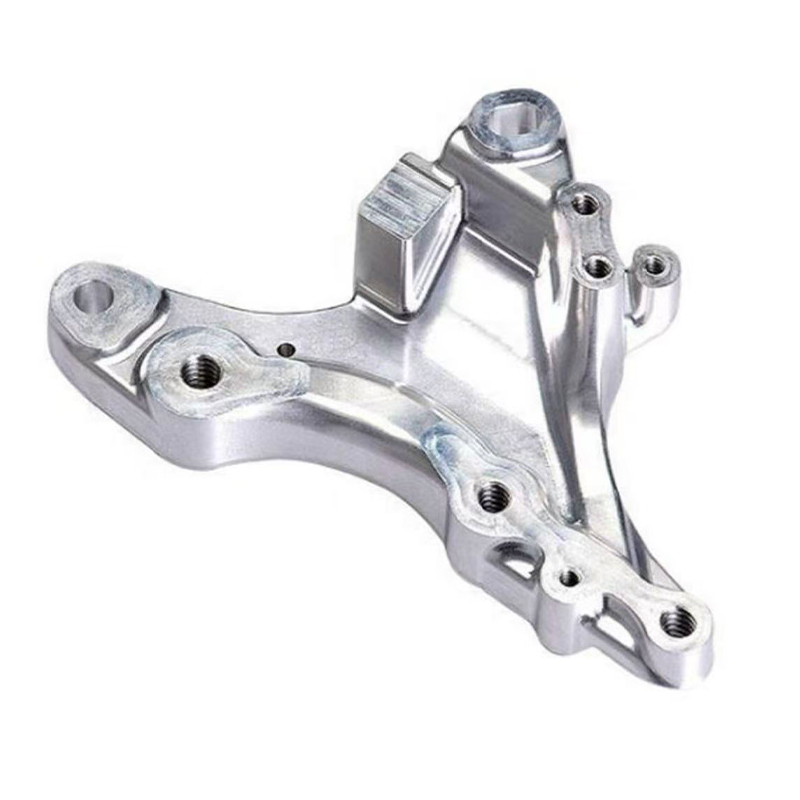
Ghid de servicii de prelucrare CNC: comparație cu 3 axe, 4 axe, 5 axe
Ce oferă serviciile de prelucrare CNC pentru piese din aluminiu și metal
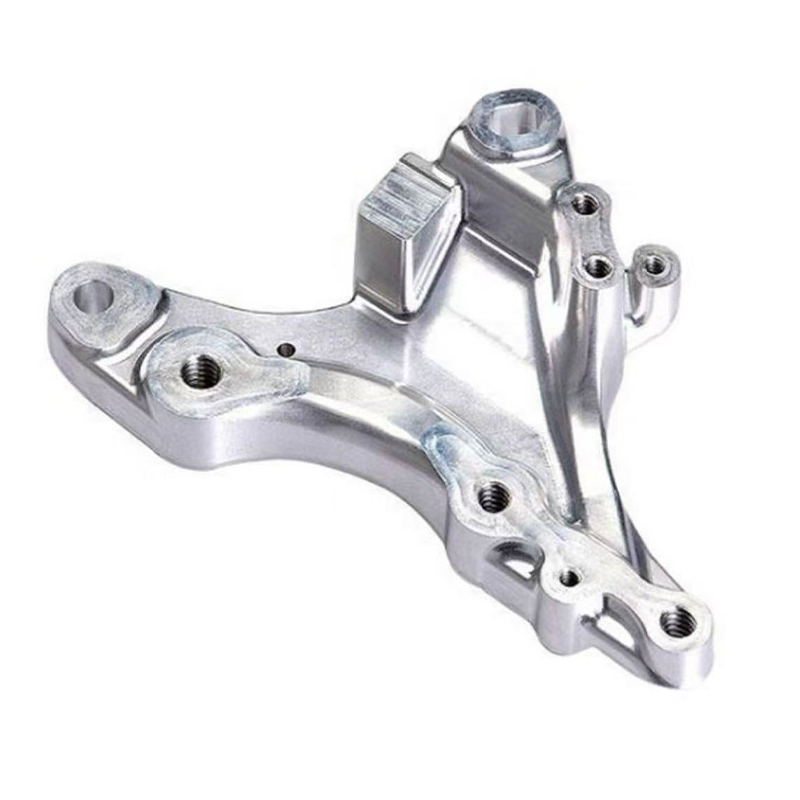
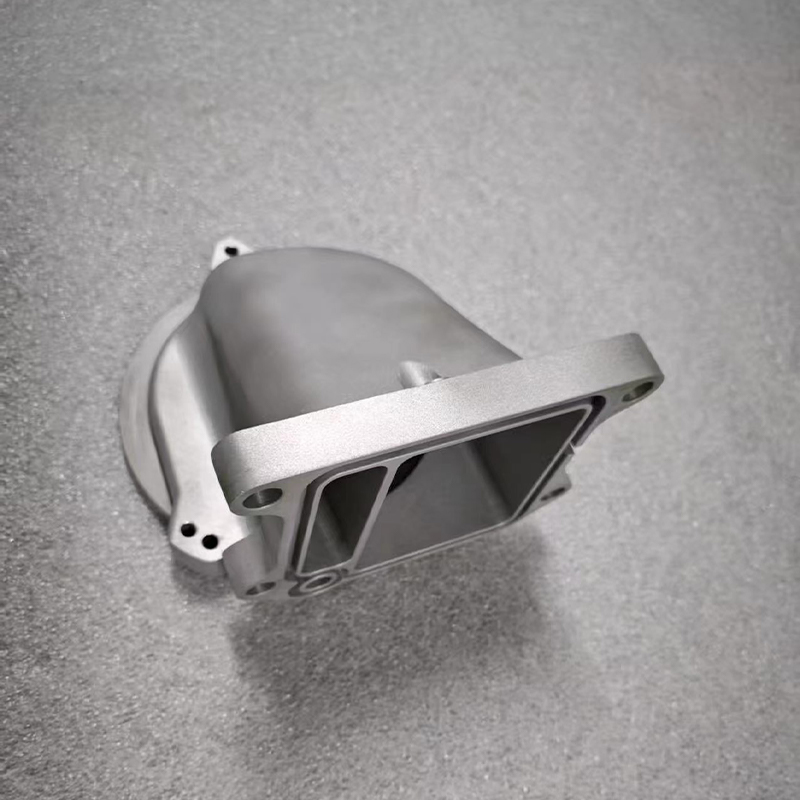
Un de încredere Servicii de prelucrare CNC Partenerul ar trebui să poată participa de la desen la componenta finită, cu toleranțe strânse, repetabile, finisare consistentă a suprafeței și proprietăți ale materialului care se potrivesc cu intenția de proiectare. Prelucrare CNC folosește unelte de tăiere controlate de computer pentru a îndepărta materialul dintr-un bloc solid sau dintr-un stoc de bar într-o secvență programată cu precizie, motiv pentru care rămâne alegerea standard pentru piesele care au nevoie de precizie dimensională pe care procesele aditive sau de turnare nu o pot garanta întotdeauna singure. Cumpărători care caută un service cnc aluminiu sau mai larg servicii cnc metalice furnizorii încearcă de obicei să rezolve una dintre cele trei probleme: au nevoie de un prototip funcțional prelucrat la toleranța finală, au nevoie de o serie de producție repetabilă a componentelor structurale sau mecanice sau au nevoie de geometrie complexă care necesită mișcare simultană a sculei pe mai multe axe.
În această ultimă categorie se face distincția între prelucrarea standard cu trei axe și Servicii de prelucrare CNC pe 5 axe devine important. O mașină cu cinci axe poate aborda o piesă de prelucrat din aproape orice unghi într-o singură configurație, ceea ce reduce eroarea de repoziționare și deschide geometriile, cum ar fi suprafețele curbate, decupările și caracteristicile unghiulare, care altfel ar necesita mai multe dispozitive de fixare sau operații separate. Un experimentat serviciu de prelucrare a aluminiului furnizorul va evalua de obicei geometria piesei, cerințele de toleranță și comportamentul materialului înainte de a recomanda dacă prelucrarea cu trei axe, patru axe sau cinci axe este potrivită pentru un proiect dat.
Secțiunile care urmează acoperă tipurile obișnuite de procese CNC și caracteristicile acestora, modul în care sunt structurate sistemele CNC și cum decupează materialul, unde se potrivește cel mai bine fiecare configurație, o comparație detaliată una lângă alta, îndrumări practice de întreținere și răspunsuri la întrebările pe care cumpărătorii le pun cel mai adesea înainte de a selecta un Prelucrare CNC Services partener.
Abordarea corectă a prelucrării CNC depinde de geometria piesei și de cerințele de toleranță, nu doar de numărul de axe pe care o face o mașină.
Tipuri comune de servicii de prelucrare CNC și caracteristicile acestora
Majoritatea furnizorilor de Prelucrare CNC Services să își organizeze capacitatea în jurul unui număr mic de configurații stabilite, fiecare definită de câte axe se poate mișca simultan instrumentul de tăiere sau piesa de prelucrat. Acest lucru afectează în mod direct complexitatea geometriei care poate fi produsă, numărul de setări de care are nevoie o piesă și toleranța realizabilă.
| Configurare | Materiale tipice | Cel mai potrivit pentru |
|---|---|---|
| Frezare cu 3 axe | Aluminiu, oțel moale, materiale plastice tehnice | Geometrie plană și în trepte, console, plăci |
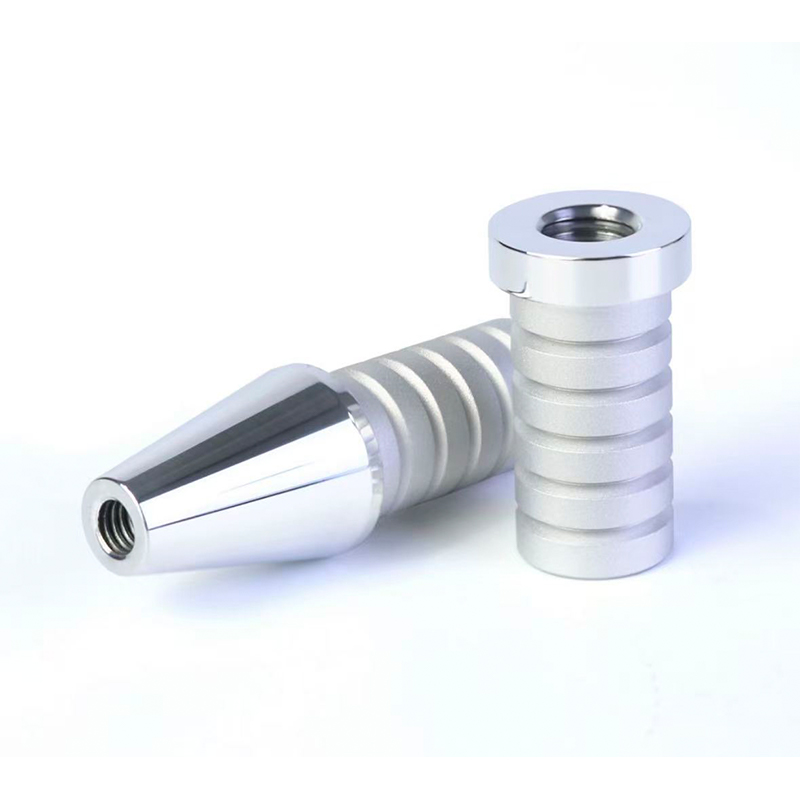
| Strunjire CNC | Stoc de bară din aluminiu, oțel inoxidabil, alamă | Piese cilindrice, arbori, bucșe, fitinguri |
| Prelucrare cu 4 axe | Aliaje de aluminiu, oțel aliat | Piese care necesită caracteristici de rotație pe mai multe fețe |
| Prelucrare CNC cu 5 axe | Aluminiu, titan, oțel inoxidabil | Suprafețe complexe conturate, geometrie în stil aerospațial, piese de precizie cu o singură configurare |
Frezarea pe trei axe rămâne configurația calului de lucru pentru o mare parte a pieselor de zi cu zi, deoarece gestionează fețele plate, buzunarele și caracteristicile trepte în mod eficient și la un cost pe piesă mai mic decât setările mai complexe. Strunjirea CNC este procesul standard ori de câte ori o piesă este fundamental cilindrică, cum ar fi arbori, bucșe sau fitinguri filetate și un service cnc aluminiu concentrat pe piesele rotunde, va asocia de obicei centrele de strunjire cu scule active pentru a adăuga operațiuni de frezare secundare fără o configurație separată. Prelucrarea cu patru axe adaugă o axă de rotație care permite piesei de prelucrat să prezinte mai multe fețe la instrumentul de tăiere fără repoziționare manuală, ceea ce îmbunătățește atât precizia, cât și timpul de ciclu pentru piesele cu caracteristici pe mai mult de o parte.
La capătul superior al complexității, Servicii de prelucrare CNC pe 5 axe permite sculei de tăiere să se apropie de o piesă de prelucrat din aproape orice unghi într-o configurare continuă. Acest lucru este deosebit de valoros pentru proiectele de prelucrare a aluminiului care implică suprafețe conturate, caracteristici de montare unghiulare sau părți structurale cu pereți subțiri, unde repoziționarea repetată ar introduce o stivuire cumulativă a toleranței. Cumpărătorii care evaluează un serviciu de prelucrare a aluminiului pentru o piesă nouă ar trebui să trateze acest tabel ca pe un filtru de pornire, deoarece grosimea peretelui, toleranța necesară și specificațiile de finisare a suprafeței determină în cele din urmă configurația potrivită.
Potrivirea geometriei piesei la configurația corectă a axei reduce setările, îmbunătățește controlul toleranței și scurtează timpul general de livrare.
Cum funcționează sistemele de prelucrare CNC: principii și structură
Fiecare Prelucrare CNC Services operarea urmează aceeași logică de bază: un model CAD este convertit în trasee de scule CAM, acele trasee de scule sunt traduse în cod G care poate fi citit de mașină, iar controlerul mașinii execută acel cod pentru a muta o unealtă de tăiere rotativă în raport cu o piesă fixă sau rotativă. Ceea ce se schimbă între tipurile de mașini este în câte direcții poate apărea mișcarea relativă și cât de rigidă structura mașinii păstrează toleranța în timpul tăierii.
Componente structurale de bază
- Un pat rigid al mașinii și o coloană care rezistă la deformare sub forțele de tăiere, ceea ce afectează direct toleranța realizabilă și finisarea suprafeței
- Un ansamblu de arbore care rotește unealta de tăiere la viteze adecvate materialului, cu viteze mai mari ale axului necesare în general pentru aluminiu decât pentru aliajele mai dure
- Axe liniare și rotative, antrenate de șuruburi cu bile sau motoare liniare, care poziționează scula sau piesa de prelucrat cu precizie repetabilă
- Un schimbător de scule care schimbă automat sculele de tăiere între operații, reducând intervenția manuală în timpul perioadelor de producție mai lungi
- Sisteme de evacuare a lichidului de răcire și a așchiilor care gestionează căldura și materialul curățat departe de zona de tăiere, deosebit de important pentru aluminiu, care generează așchii lungi și stringente la viteze mari de avans
Pentru o ofertă de mașini Servicii de prelucrare CNC pe 5 axe , axele rotative suplimentare iau în mod obișnuit forma unei mese cu trunion sau a unui cap de ax rotativ, oricare dintre acestea permițând sculei să se încline în raport cu piesa de prelucrat, mai degrabă decât să necesite ca piesa de prelucrat să fie reorientată manual. Această capacitate contează cel mai mult pentru piesele cu curbe compuse sau caracteristici care nu sunt aliniate la o grilă simplă X-Y-Z, deoarece permite sculei să rămână perpendiculară pe suprafața de tăiere pe toată durata operației, îmbunătățind finisarea suprafeței și reducând uzura sculei în comparație cu abordarea unei suprafețe unghiulare în afara axei.
Comportamentul materialului modelează și configurația mașinii. Prelucrarea aluminiului rulează, în general, la viteze ale axului și viteze de avans mai mari decât oțelul sau titanul, deoarece materialul este mai moale și mai conductiv termic, dar necesită, de asemenea, o gestionare atentă a așchiilor și acoperiri adecvate pentru scule pentru a evita formarea muchiei pe sculele de tăiere. Un capabil servicii cnc metalice furnizorul ajustează viteza axului, viteza de avans și strategia de răcire pe baza aliajului specific tăiat, mai degrabă decât să aplice un singur program generic pentru toate materialele.
Rigiditatea mașinii, configurația axei și parametrii de tăiere specifici materialului împreună determină toleranța și finisajul pe care un furnizor de CNC le poate oferi în mod constant.
Scenarii de aplicare și criterii de selecție pentru prelucrarea CNC din aluminiu și metal
Selectând dreapta Prelucrare CNC abordarea începe cu potrivirea funcției și geometriei pieselor cu un proces capabil să îndeplinească cerințele de toleranță și volum în mod economic. Tabelul de mai jos prezintă scenarii comune de aplicare alături de factorii de selecție care contează cel mai mult.
Scenarii comune de aplicare
| Criterii cheie de selecție
|
O piesă cu caracteristici pe doar una sau două fețe este adesea manipulată eficient prin frezare sau strunjire pe trei axe, păstrând timpii de ciclu și costurile previzibile. O piesă cu curbe compuse, decupări sau bofețe unghiulare pe mai multe fețe este un candidat mai puternic pentru Servicii de prelucrare CNC pe 5 axe , deoarece consolidarea operațiunilor într-o singură configurație reduce stivuirea toleranțelor care provine din repoziționarea unei piese între mai multe dispozitive de fixare. Alegerea materialului determină, de asemenea, deciziile de proces: aluminiul este în general favorizat pentru piesele structurale ușoare și componentele care disipă căldura, în timp ce oțelul inoxidabil sau oțelul aliat este selectat atunci când este necesară o rezistență mai mare, rezistență la uzură sau rezistență la coroziune, chiar dacă aceste materiale sunt de obicei prelucrate mai lent decât aluminiul.
Volumul comenzii modelează, de asemenea, economia muncii CNC. Un singur prototip sau o mână de unități justifică rareori proiectarea extinsă a dispozitivului de fixare, în timp ce o serie de producție de câteva sute de piese identice beneficiază de investiții în fixare dedicată și trasee de scule optimizate care reduc timpul de ciclu pe piesă. Companiile care se aprovizionează de la a Prelucrare CNC Services pentru prima dată, furnizorul subestimează adesea cât de mult contribuie timpul de proiectare și programare a dispozitivelor de fixare la timpul total de livrare pentru piese complexe, în special pentru lucrările pe cinci axe, unde simularea traseului sculei este esențială pentru a evita coliziunile sculelor.
Complexitatea geometrică și toleranța necesară, nu numai dimensiunea piesei, determină dacă un proiect necesită prelucrare în trei, patru axe sau cinci axe.
Comparație detaliată: Toleranța serviciului de prelucrare CNC din aluminiu și timpul de ciclu
Graficul cu linii de mai jos compară intervalele aproximative de toleranță realizabile în configurațiile CNC obișnuite, de la frezarea standard cu trei axe până la prelucrarea cu cinci axe, pe măsură ce complexitatea piesei crește. Aceste valori reprezintă intervale generale ale industriei, mai degrabă decât specificațiile garantate ale oricărei mașini individuale, iar rezultatele reale depind de starea mașinii, scule și material.
Graficul ilustrează un model consistent în configurațiile CNC: pe măsură ce numărul de axe controlabile crește, toleranța realizabilă se înăsprește în general, deoarece sunt necesari mai puțini pași de repoziționare manuală în timpul construcției. Prelucrarea pe cinci axe tinde să păstreze toleranțele cele mai strânse prezentate aici, deoarece piesa rămâne fixată într-o singură configurație pe parcursul întregii operațiuni, eliminând micile erori de aliniere care se acumulează atunci când o piesă este deblocată și fixată din nou între operațiuni pe mașinile cu axa inferioară. Frezarea standard cu trei axe rămâne foarte capabilă pentru o geometrie mai simplă, dar de obicei necesită setări suplimentare pentru caracteristici pe mai multe fețe, ceea ce introduce mai multe șanse de eroare cumulativă. Operațiunile generale de strunjire, deși excelente pentru precizia cilindrică, arată aici o gamă mai largă, deoarece reflectă o combinație largă de complexitate a piesei, mai degrabă decât un singur tip de caracteristică. Pentru cumpărătorii care cântăresc an service cnc aluminiu împotriva unui Servicii de prelucrare CNC pe 5 axe furnizor, această tendință explică de ce piesele cu mai multe fețe, cu toleranță mai strânsă, sunt adesea direcționate către echipamente cu cinci axe, chiar dacă rata pe oră pentru acel echipament este de obicei mai mare decât pentru lucrul mai simplu cu trei axe.
Toleranța se strânge în general pe măsură ce numărul axelor crește, în principal pentru că mai puține setări înseamnă mai puține erori de aliniere cumulate.
Adoptarea în industrie a prelucrării CNC cu mai multe axe și aluminiu
Adoptarea unor configurații CNC mai avansate a crescut constant pe măsură ce costurile mașinilor s-au moderat și software-ul CAM a devenit mai capabil să genereze trasee de scule multi-axe fără coliziuni. Conform rapoartelor generale ale industriei de producție, aluminiul a rămas unul dintre cele mai prelucrate metale din mai multe sectoare datorită raportului său favorabil rezistență-greutate și a ușabilității. Diagrama cu bare stivuite de mai jos ilustrează o defalcare aproximativă a utilizării configurației mașinii pe trei segmente largi de cerere, exprimate ca cote relative, mai degrabă decât volume absolute de producție.
Modelul dintre segmente arată că prelucrarea pe trei axe încă poartă o parte semnificativă a lucrărilor de prototipare, în mare parte deoarece multe piese din stadiul inițial au o geometrie relativ simplă, care nu necesită capacitate multi-axă. Pe măsură ce aplicațiile se îndreaptă către producția de volum redus și în special componente structurale sau în stil aerospațial, ponderea atribuită prelucrării cu cinci axe crește considerabil, reflectând prevalența tot mai mare a geometriei conturate, cu mai multe fețe în aceste categorii. Această tendință se aliniază cu comentariul mai larg al industriei care sugerează că cererea de Servicii de prelucrare CNC pe 5 axe s-a extins pe măsură ce mai multe industrii adoptă componente din aluminiu ușoare, cu geometrie complexă, în locul modelelor mai grele sau care necesită asamblare mai mare. Pentru a servicii cnc metalice furnizor, acest lucru indică valoarea menținerii unei flote mixte de echipamente cu trei axe, patru axe și cinci axe, mai degrabă decât să se specializeze în mod restrâns, deoarece mixul de proiecte se poate schimba semnificativ în funcție de segmentul de aplicații în care operează un client.
Cota de capacitate pe cinci axe crește odată cu complexitatea geometrică, făcând un magazin cu configurații mixte mai adaptabil la proiectele de prototipare, de volum redus și structurale.
Finisarea suprafeței și relația cu viteza de avans în prelucrarea CNC a metalelor
Calitatea finisajului suprafeței și viteza de avans de prelucrare sunt variabile strâns legate de fiecare servicii cnc metalice furnizorul trebuie să echilibreze termenele limită ale proiectului. Vitezele de avans mai rapide reduc, în general, timpul și costul ciclului, dar pot lăsa urme de scule mai pronunțate, dacă nu sunt asociate cu treceri de finisare. Graficul de dispersie de mai jos ilustrează o relație generală, ilustrativă, între viteza de avans și rugozitatea suprafeței rezultată într-un eșantion de operațiuni comune de prelucrare a aluminiului.
Punctele împrăștiate au tendința în sus de la stânga jos la dreapta sus, indicând faptul că, pe măsură ce viteza de avans crește, rugozitatea suprafeței tinde, de asemenea, să crească în cadrul acestui eșantion ilustrativ. Această relație generală este bine documentată în practica de prelucrare: viteze de avans mai mari îndepărtează materialul mai repede, dar lasă urme mai largi și mai vizibile între trecerile sculei, cu excepția cazului în care se adaugă ulterior o trecere de finisare cu viteză de avans redusă. Distribuția punctelor la fiecare nivel al vitezei de avans reflectă, de asemenea, faptul că starea sculei, duritatea materialului și aplicarea lichidului de răcire introduc variabilitate chiar și la o setare de avans fixă, motiv pentru care mașiniștii cu experiență se bazează rareori doar pe viteza de avans pentru a prezice calitatea finisajului. Pentru proiectele cu cerințe stricte de cosmetică sau de suprafață de etanșare, an serviciu de prelucrare a aluminiului va programa în mod obișnuit o trecere de degroșare la viteze de avans mai mari, urmată de o trecere de finisare mai lentă pentru a obține rugozitatea necesară a suprafeței fără a prelungi timpul total al ciclului mai mult decât este necesar. Cumpărătorii care specifică cerințe stricte de finisare a suprafeței ar trebui să comunice acest lucru din timp, deoarece afectează atât strategia de programare, cât și timpul de livrare cotat.
Finisajul suprafeței și viteza de avans se schimbă una față de cealaltă, astfel încât suprafețele cosmetice sau de etanșare etanșe necesită de obicei o trecere de finisare dedicată mai lentă.
Utilizarea mașinii: un instantaneu al capacității pentru serviciile de prelucrare CNC
Utilizarea mașinii este un indicator practic al cât de eficient a Prelucrare CNC Services magazinul își gestionează echipamentele în cadrul lucrărilor de prototipare și producție. Un magazin care rulează echipamente cu o utilizare foarte scăzută poate indica o capacitate subutilizată sau o ineficiență de programare, în timp ce un magazin care funcționează aproape de utilizarea completă pe echipamente complexe cu cinci axe se poate confrunta cu termene de livrare mai lungi pentru noi comenzi. Ecartamentul de mai jos arată un instantaneu ilustrativ de utilizare pentru o celulă de prelucrare cu cinci axe pe o perioadă de producție tipică.
O cifră de utilizare din această gamă generală sugerează că un magazin își rulează echipamentele cu cinci axe de valoare mai mare pe o parte substanțială din orele disponibile de schimb, păstrând totuși o oarecare flexibilitate de programare pentru a găzdui comenzi noi sau urgente. Utilizarea sub acest interval indică adesea o investiție insuficientă în conducta de vânzări sau un exces de capacitate în raport cu cererea, în timp ce utilizarea susținută peste aproximativ nouăzeci la sută semnalează frecvent că un magazin este aproape de capacitate constrânsă, ceea ce se poate traduce în termene de livrare mai lungi pentru o nouă lucrare pe cinci axe. Această valoare este unul dintre motivele pentru care cumpărătorii evaluează Servicii de prelucrare CNC pe 5 axe Furnizorii ar trebui să întrebe direct despre termenele actuale de livrare, mai degrabă decât să se bazeze doar pe capacitatea comercializată, deoarece o mașină capabilă din punct de vedere tehnic și care este complet rezervată nu ajută un proiect cu un termen limită apropiat. Magazinele care mențin o combinație de echipamente cu trei axe, patru axe și cinci axe au, în general, mai multă flexibilitate pentru a transfera lucrările cu complexitate mai mică de la celulele restrânse cu cinci axe, contribuind la menținerea debitului general mai previzibil pentru clienți.
Confirmarea utilizării curente a mașinii și a timpului de livrare este la fel de importantă ca și confirmarea capacității tehnice atunci când selectați un partener CNC.
Ghid de întreținere pentru echipamentele de prelucrare CNC
Calitatea constantă a piesei de la a Prelucrare CNC Services furnizorul depinde foarte mult de întreținerea disciplinată a echipamentelor. Mașinile cu mai multe axe, în special, acumulează uzura la mai multe articulații mobile și componente rotative, ceea ce face ca îngrijirea preventivă să fie un factor mai mare de precizie pe termen lung decât este în cazul echipamentelor mai simple.
Lista de verificare a întreținerii de rutină
- Inspectați rulmenții axului și monitorizați în mod regulat deformarea axului pentru a detecta semnele timpurii de uzură înainte ca aceasta să afecteze finisarea suprafeței
- Verificați șuruburile cu bile, ghidajele liniare și componentele axei rotative pentru joc și relubrifiați la un program stabilit
- Verificați starea suportului de scule și calibrarea schimbătorului de scule pentru a evita erorile dimensionale introduse de poziționarea inconsecventă a sculei
- Monitorizați concentrația și filtrarea lichidului de răcire, deoarece lichidul de răcire degradat accelerează uzura sculei și poate afecta calitatea suprafeței aluminiului
- Efectuați verificări periodice de calibrare a axelor, în special pe axele rotative utilizate în serviciile de prelucrare cnc pe 5 axe, pentru a confirma că precizia de poziționare nu a variat
- Păstrați software-ul de control și post-procesoarele actualizate pentru a menține compatibilitatea cu programarea CAM actuală și pentru a evita erorile din calea sculei
Intervalele de întreținere preventivă ar trebui să se adapteze cu utilizarea efectivă a mașinii și cu materialele tăiate, mai degrabă decât după un calendar generic fix. O mașină care rulează schimburi de producție aproape continue pe aliaje mai dure, cum ar fi oțelul inoxidabil, va necesita, în general, o inspecție mai frecventă a sculelor și a arborelui decât una folosită în principal pentru lucrări mai ușoare de prelucrare a aluminiului. Axele rotative de pe mașinile cu cinci axe merită o atenție deosebită, deoarece chiar și o mică deviere de calibrare într-o masă trunnion se poate traduce în agravarea erorii de poziție pe o cale de sculă complexă, cu mai multe fețe. Magazine care oferă încredere servicii cnc metalice De obicei, documentează aceste intervale de întreținere la nivel intern și urmărește datele de performanță ale arborelui și axelor în timp, permițând detectarea timpurie a uzurii înainte ca aceasta să afecteze piesele livrate.
Practicile de manipulare a materialelor contează și pentru rezultate consistente. Stocul de aluminiu trebuie depozitat într-un mod care să evite contaminarea suprafeței și deteriorarea manipulării înainte de prelucrare, deoarece imperfecțiunile suprafeței pot afecta precizia fixării și finisajul cosmetic final. Menținerea unor înregistrări clare cu privire la lotul de materiale și certificatele de tratament termic, acolo unde este cazul, sprijină trasabilitatea pieselor utilizate în aplicații structurale sau relevante pentru siguranță.
Calibrarea axei rotative și monitorizarea stării axului merită o atenție deosebită la mașinile cu mai multe axe pentru a preveni deviația treptată a preciziei.
Alegerea unui partener de servicii de prelucrare CNC
Selectarea unui Prelucrare CNC Services partenerul pentru un anumit proiect se reduce la potrivirea capacității, a comunicării și a asistenței în aval cu ceea ce necesită de fapt piesa. Un furnizor care prelucrează doar piese fără a revizui modelele pentru fabricabilitate prezintă mai multe riscuri de partea cumpărătorului, în special pentru geometria complexă care poate necesita ajustări ușoare ale designului pentru a evita dificultatea excesivă de acces la scule sau secțiunile subțiri, nesuportate de perete. Căutați un partener care examinează desenele pentru probleme de prelucrabilitate, cum ar fi buzunare adânci care necesită scule lungi și mai puțin rigide, înainte de a se angaja într-o serie de producție.
De asemenea, merită să evaluați dacă un furnizor poate sprijini un proiect dincolo de operația inițială de prelucrare. Multe piese necesită finisare secundară, cum ar fi anodizarea, sablare sau vopsire, iar un producător sau furnizor care poate coordona acești pași alături de prelucrare reduce efortul de coordonare în comparație cu gestionarea furnizorilor separați în fiecare etapă. Furnizorii care oferă, de asemenea, imprimare 3D pentru prototipuri în stadiu incipient și replicare matrițe din silicon pentru producție cu costuri reduse și de înaltă precizie, în loturi mici, oferă clienților un set mai larg de instrumente pentru a valida un design înainte de a se angaja în producția completă CNC.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. operează în acest spațiu ca producător de servicii de imprimare 3D comercială OEM și furnizor mare de servicii de imprimare 3D ODM, iar capacitatea sa se extinde în prelucrarea avansată alături de imprimarea 3D în rășină, nailon și metal. Echipa de proiectare a companiei lucrează cu clienții pentru a transforma conceptele timpurii în modele de produse practice, fabricabile, ceea ce este deosebit de valoros atunci când o piesă este evaluată pentru producția CNC, iar micile ajustări ale geometriei ar putea reduce semnificativ timpul de prelucrare. Procesul său de replicare a matriței din silicon acceptă producția de loturi mici cu costuri reduse și de înaltă precizie, odată ce un design este validat, iar tratamentele de suprafață, cum ar fi vopsirea, sunt aplicate în interior, pentru a aduce piesele finite într-o stare gata de prezentare. Deoarece suportul de proiectare, prelucrarea CNC, imprimarea 3D și finisarea stau pe o singură platformă, clienții lucrează cu acest tip de un singur ghișeu Prelucrare CNC Services Partenerul poate trece de la concept la prototip la piese din aluminiu sau metal pregătite pentru producție, fără a gestiona mai mulți furnizori externi, ceea ce tinde să reducă atât costul general de coordonare, cât și timpul total al proiectului. Indiferent dacă un cumpărător este un angro de studio de proiectare care aprovizionează un lot mic de componente de precizie sau un producător care trece la producție repetată, acest tip de suport integrat se dovedește, în general, mai valoros pe durata de viață a unui produs decât fișa de specificații a oricărei mașini.
Un furnizor care combină feedback-ul de proiectare, prelucrarea CNC și finisarea sub un singur acoperiș reduce riscul de coordonare pe parcursul întregului ciclu de dezvoltare a produsului.
Întrebări frecvente
Când are nevoie un proiect de servicii de prelucrare CNC pe 5 axe în loc de frezarea standard pe 3 axe?Prelucrarea cu cinci axe este, în general, recomandată atunci când o piesă are caracteristici pe mai multe fețe unghiulare sau curbate care altfel ar necesita mai multe setări separate pe o mașină cu trei axe. Consolidarea acestor operațiuni într-o singură configurare continuă reduce eroarea de toleranță cumulativă și îmbunătățește adesea timpul general al ciclului, în ciuda ratei mai mari pe oră a echipamentelor cu cinci axe. |
Ce toleranțe poate atinge de obicei un serviciu cnc din aluminiu?Toleranța realizabilă depinde de configurația mașinii, geometria piesei și strategia de configurare, dar echipamentele CNC bine întreținute pot menține, în general, toleranțe în intervalul de câteva sutimi de milimetru pentru piesele din aluminiu, cu toleranțe mai strânse care pot fi realizate în mod mai constant pe echipamentele cu mai multe axe care necesită mai puține setări. |
Prelucrarea CNC este potrivită atât pentru prototipuri, cât și pentru ciclurile de producție?Da, prelucrarea CNC este utilizată pe scară largă în ambele scopuri, deoarece același proces și, în multe cazuri, aceeași programare, pot transporta o piesă de la prototipul inițial până la producția de volum mic sau mediu, ceea ce este valoros pentru validarea potrivirii și a funcției înainte de scalarea ulterioară. |
Ce materiale suportă în mod obișnuit serviciile metal cnc în afară de aluminiu?Dincolo de aluminiu, materialele comune includ oțel inoxidabil, oțel aliat, alamă și titan, fiecare selectat în funcție de rezistență, rezistență la coroziune sau cerințe de greutate. Alegerea materialului afectează viteza axului, viteza de avans și selecția sculelor, așa că ar trebui să fie confirmată la începutul procesului de cotare. |
Ce ar trebui să caut într-un serviciu de prelucrare a aluminiului pentru un parteneriat pe termen lung?Căutați un producător sau furnizor care să ofere o flotă mixtă de echipamente cu trei axe, patru axe și cinci axe, feedback clar privind proiectarea pentru fabricație, capacitate de finisare internă și comunicare transparentă cu privire la termenele actuale de livrare și utilizarea mașinii pentru a menține comenzile repetate previzibile. |
-
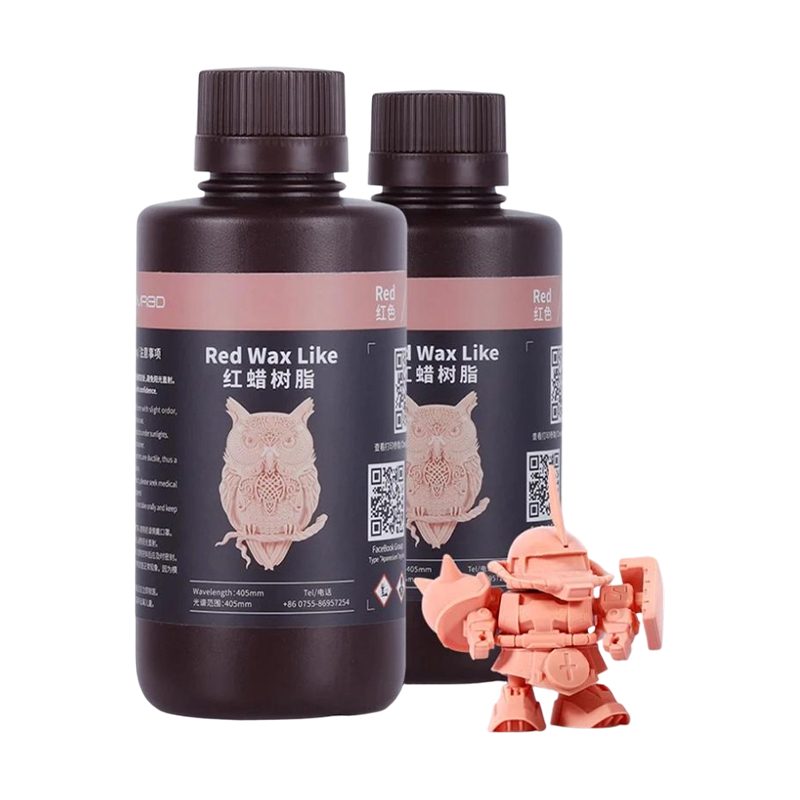 Serviciu de imprimare 3D cu rășină de ceară roșie
-
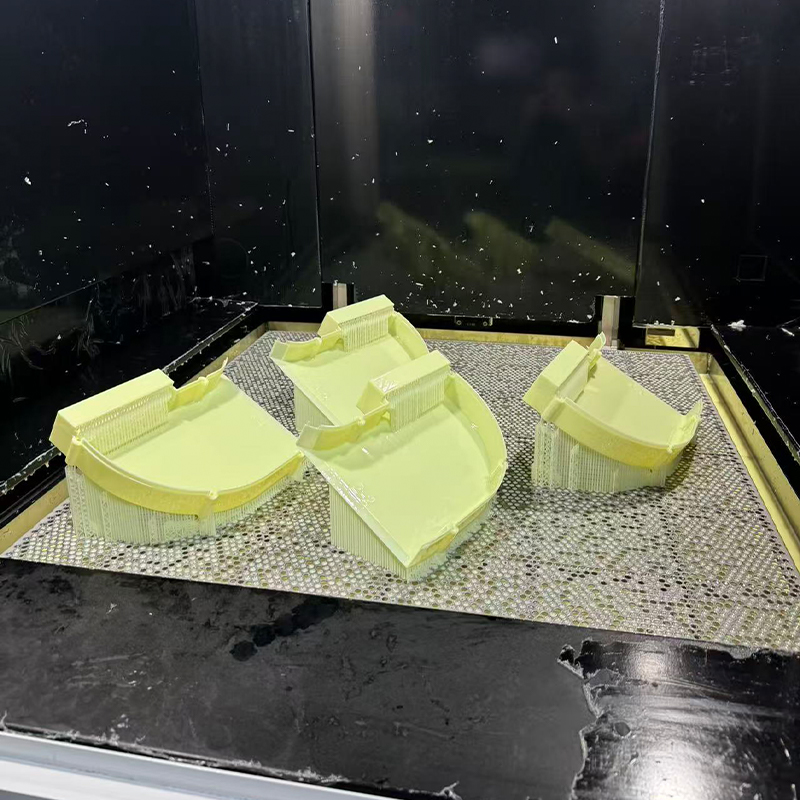 Serviciu de imprimare 3D cu rășină asemănătoare ABS galben
-
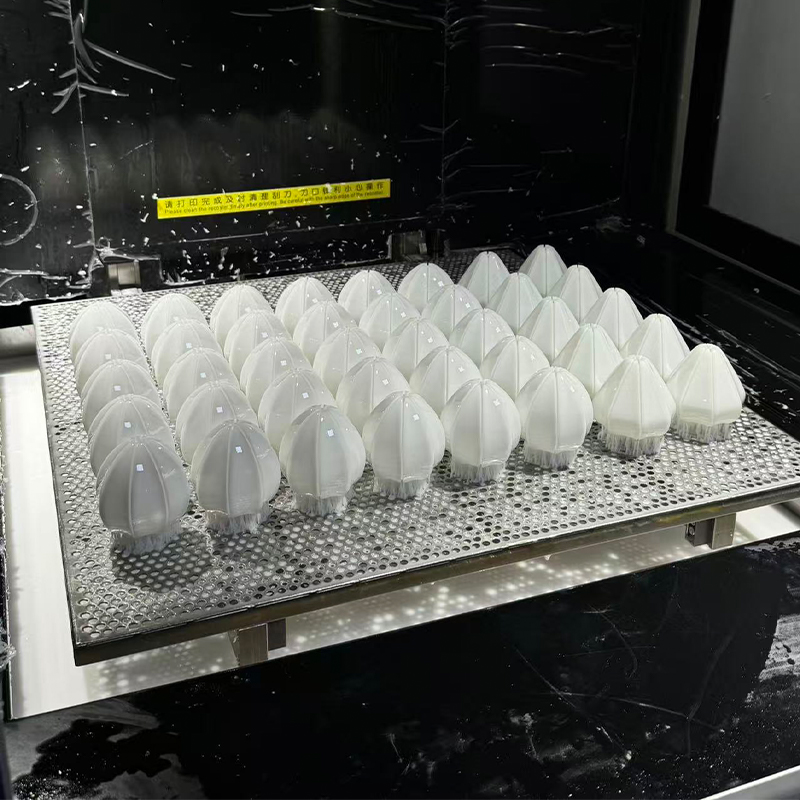 Serviciu de imprimare 3D cu rășină albă
-
 Serviciu de imprimare 3D cu material armat cu fibră de carbon din nailon de înaltă temperatură PAHT+CF
-
 Serviciu de imprimare 3D cu material ranforsat cu fibra de carbon PPS+CF
-
 Serviciu de imprimare 3D cu materiale PLA la temperatură înaltă HT-PLA
Informații de contact
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADAUGĂ
-

Clădirea 7, nr. 188, secțiunea Hongni a drumului Zha Wang, subdistrictul Danghu, orașul Pinghu, orașul Jiaxing, provincia Zhejiang, China
Drepturi de autor © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Producători de platforme de producție inteligente integrate OEM/ODM
