- Servicii de imprimare 3D

- Servicii de prelucrare CNC

- Servicii de turnare în vid

- Servicii de finisare a suprafețelor

Servicii de prototipare rapidă: Cum să alegi un partener de producție de încredere
O echipă de produs trimite un fișier CAD luni și are nevoie de o piesă fizică până vineri pentru o verificare a potrivirii, o demonstrație pentru clienți sau o versiune pilot. Acesta este momentul în care serviciile de prototipare rapidă devin mai degrabă practice decât teoretice. Serviciul potrivit face mai mult decât să transforme un model în plastic sau metal; oferă echipei o modalitate rapidă de a testa o întrebare de proiectare, de a expune o problemă de toleranță și de a decide ce să schimbe înainte de a se angaja banii pentru scule.
De aceea decizia de cumpărare merită atenție. Un furnizor de prototipare rapidă poate fi un atelier de imprimare 3D, un partener de prelucrare CNC, un specialist în turnare în vid sau un producător care le conectează pe toate trei cu finisarea suprafețelor și producția de volum redus. Diferența apare în timpul de livrare, alegerea materialului, feedback-ul DFM și cât de ușor un prototip devine un eșantion de produs. Un furnizor de prototipuri nu este un angro de piese standard; este un partener de producție care interpretează un design și returnează un răspuns fizic.
Ce oferă de fapt serviciile de prototipare rapidă
Serviciile de prototipare rapidă oferă de obicei trei lucruri simultan: geometrie, comportamentul materialului și un instrument de comunicare. Geometria este cea evidentă. O parte fizică arată dacă un capac se află la nivel, dacă un conector eliberează un perete sau dacă un suport poate fi asamblat cu dispozitivul de fixare dorit. Comportamentul material este mai puțin evident, dar adesea mai important. Un model din rășină poate arăta corect și totuși să se îndoaie prea mult, să crape la o fixare rapidă sau să se înmoaie lângă o sursă de căldură. Instrumentul de comunicare contează deoarece un eșantion fizic permite proiectarea, ingineriei, achizițiile și marketingul să discute același obiect în loc de interpretări diferite ale unui ecran.
Munca bună de prototipare include, de asemenea, feedback-ul de proiectare pentru fabricație. Înainte de pornirea mașinii, furnizorul trebuie să examineze grosimea peretelui, unghiurile de deschidere, amplasarea suportului, accesul la scule, stivuirea toleranței și finisarea suprafeței. Feedback-ul nu este o hârtie. Este diferența dintre o piesă care sosește la timp și o parte care sosește cu o notă care spune că nervura subțire s-a rupt în timpul îndepărtării suportului. Un producător care pune întrebări înainte de a cita este de obicei un partener mai bun decât unul care pur și simplu acceptă fiecare fișier și promite totul.
Există și un rol comercial. Un prototip poate sprijini o demonstrație pentru investitori, un eșantion de expoziție comercială, un pilot pentru clienți sau o revizuire internă a designului. În fiecare caz, partea trebuie să arate și să se comporte adecvat pentru public. Un dispozitiv FDM grosier poate fi perfect pentru o încercare din fabrică și complet greșit pentru o întâlnire cu cumpărătorii cu amănuntul. Serviciul de prototipare ar trebui să înțeleagă scopul, nu doar geometria.
Cum să potriviți o metodă de prototipare la întrebarea la care aveți nevoie de răspuns
Cel mai rapid mod de a alege un proces este să începeți cu întrebarea, nu cu mașina. Dacă întrebarea este „Carcasa arată bine în mână?” o imprimare netedă din rășină poate fi suficientă. Dacă întrebarea este „Va supraviețui acest suport din aluminiu unui test de vibrații?” piesa probabil are nevoie de metal și un proces care produce proprietăți ale metalului. Dacă întrebarea este „Putem arăta cincizeci de unități unui focus grup luna viitoare?” turnarea în vid poate fi o punte mai bună decât o altă rundă de imprimare 3D.
| Metoda | Cel mai bun pentru | Materiale tipice | Puncte forte | Limite pentru planificare |
|---|---|---|---|---|
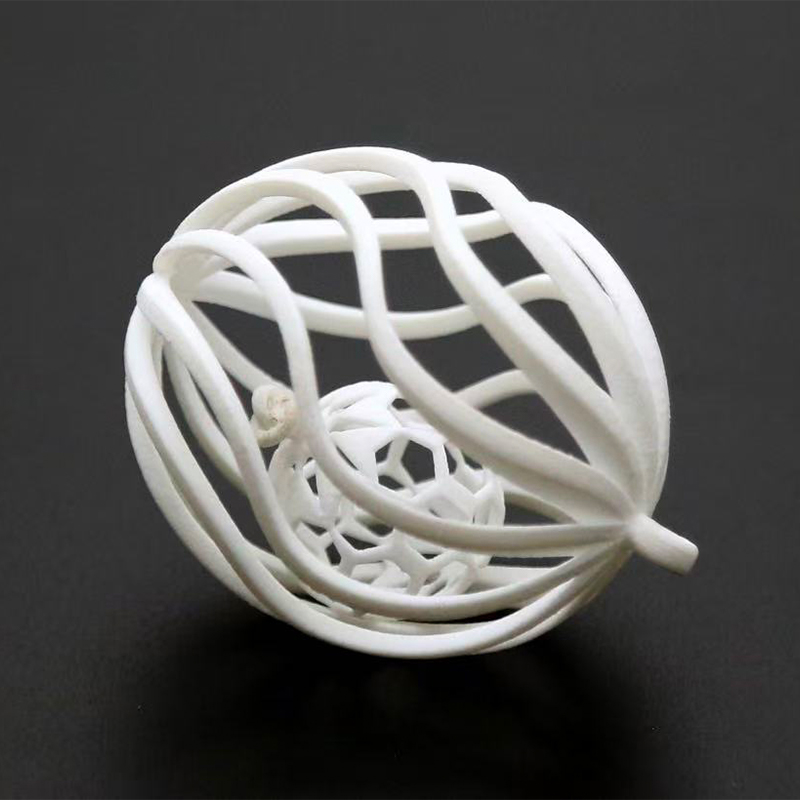
| Imprimare 3D cu rășină SLA și DLP | Modele vizuale, verificări de potrivire, suprafețe netede, piese transparente sau flexibile | Rășină standard, rășină asemănătoare ABS, rășină flexibilă, rășină transparentă, rășină ceară roșie | Detaliu fin, finisaj neted, răspuns rapid | Linii de straturi, rezistență limitată la căldură, semne de îndepărtare a suportului |
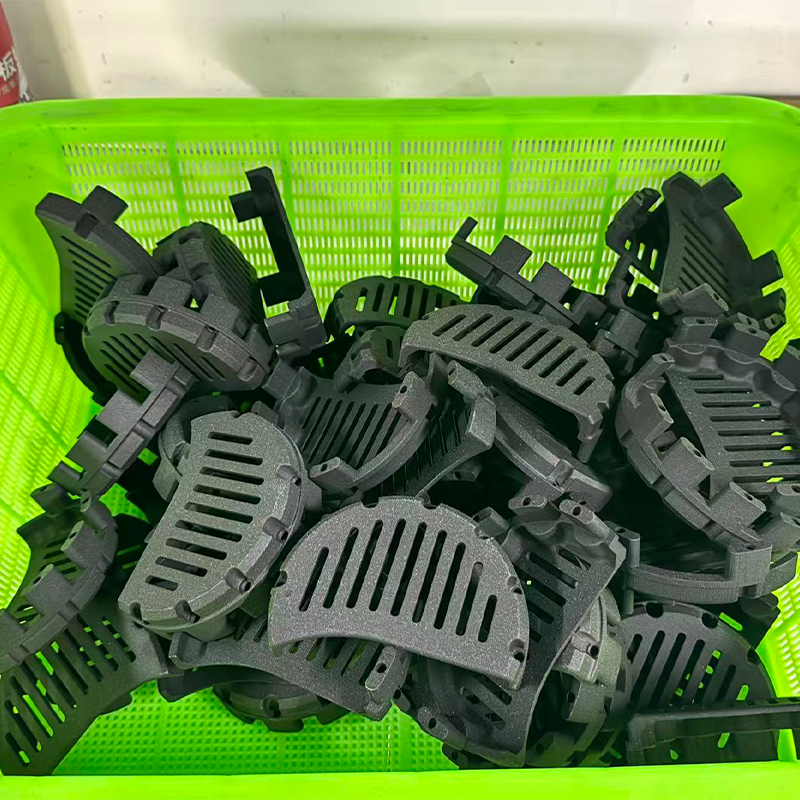
| Imprimare 3D din nailon SLS | Suporturi funcționale, conducte, balamale vii, ansambluri mici | Nailon negru, nailon alb, nailon armat cu fibră de sticlă | Rezistență bună, fără structuri de sprijin, geometrie complexă | Suprafață poroasă, detaliu mai mic decât rășina, culoare limitată |
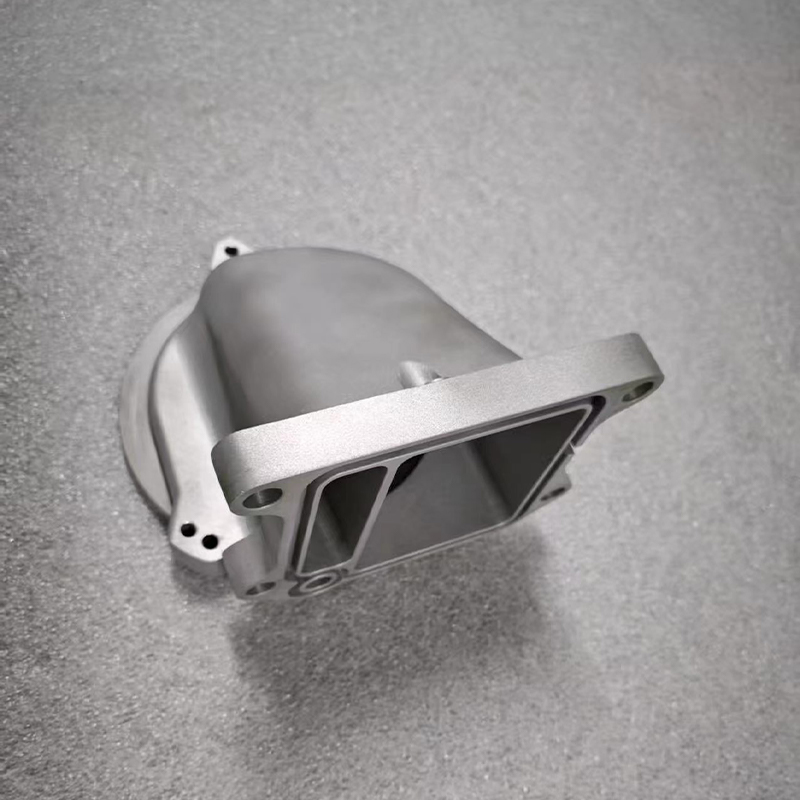
| Imprimare 3D SLM metal | Prototipuri metalice cu canale interne complexe sau structuri ușoare | Aluminiu AlSi10Mg, oțel inoxidabil 316L, titan Ti6Al4V, oțel pentru scule H13/S136 | Proprietăți metalice, libertate de proiectare, piese consolidate | Cost mai mare, post-procesare, îndepărtarea suportului, stres termic |
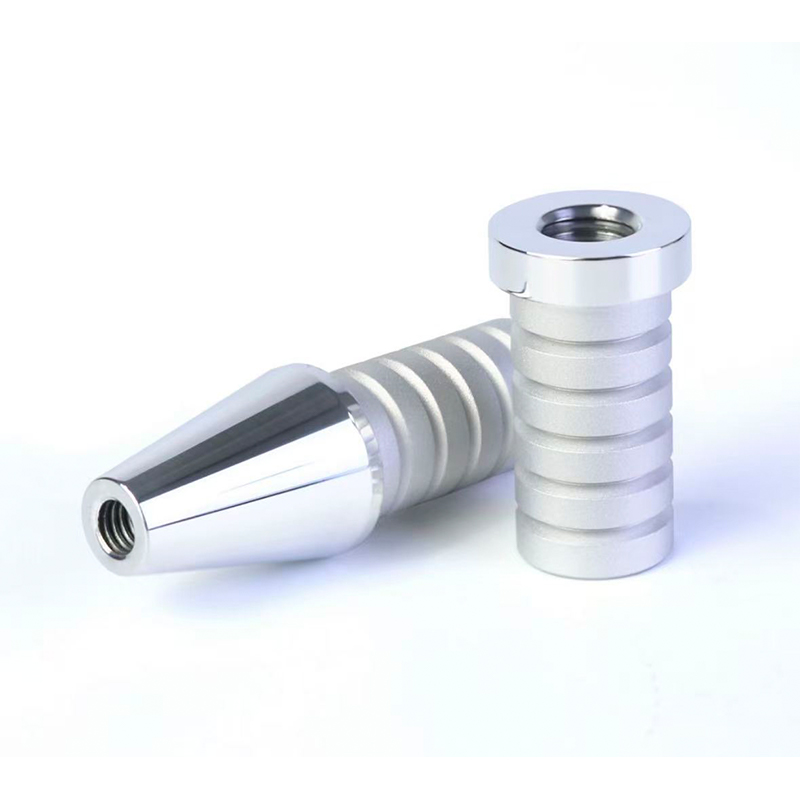
| Prelucrare CNC | Toleranțe strânse, materiale plastice reale, filete, inserții, piese mari | Aluminiu, oțel, alamă, ABS, PC, POM, nailon și alte grade prelucrabile | Control dimensional excelent, gamă largă de materiale, finisaj bun al suprafeței | Costul de instalare, limitele de acces la scule, risipa de materiale |
| Turnare sub vid și matrițe din silicon | Dublete cu volum redus, potrivire a culorilor, piese asemănătoare cauciucului, mostre înainte de lansare | Rășini poliuretanice, materiale asemănătoare ABS, PP, cauciuc | Cost mai mic pe piesă la volume mici, detalii bune ale suprafeței, opțiuni de culoare | Limitele de viață ale matriței, mai lente decât imprimarea directă pentru unică, controlul contracției |
| Finisarea suprafetei | Mostre de aspect, potrivire a texturii, branding, verificări de durabilitate | Vopsea, acoperiri, anodizare, galvanizare, gravare laser, decalcomanii | Îmbunătățește calitatea vizuală și tactilă, susține aprobările clienților | Adaugă timp de livrare, risc de variație a culorii, reguli de proiectare specifice procesului |
Tabelul este un punct de plecare, nu un cadru de reguli. Multe proiecte combină metode. O inserție prelucrată cu CNC poate fi supraturlata într-o carcasă turnată în vid. O imprimare cu rășină poate fi vopsită pentru a testa o schemă de culori. Un suport metalic poate fi prelucrat mai întâi și ulterior produs prin turnare. Întrebarea utilă este: ce necesită următoarea decizie? Dacă decizia necesită un aspect neted, acordați prioritate suprafeței. Dacă are nevoie de o potrivire precisă, acordați prioritate toleranței. Dacă are nevoie de un răspuns material, acordați prioritate perechii de material și proces.
Imprimare 3D pentru servicii de prototipare rapidă: unde se potrivește cel mai bine
Imprimarea 3D rămâne punctul de intrare implicit pentru multe servicii de prototipare rapidă, deoarece elimină sculele din prima buclă. O schimbare de design poate fi tipărită și testată fără matriță, dispozitiv de fixare sau o configurare lungă. Această viteză este utilă în timpul lucrărilor de concept inițial, dar poate ascunde și probleme dacă procesul este ales neglijent. Imprimarea cu rășină, sinterizarea nailonului, topirea metalelor și extrudarea filamentului produc diferite suprafețe, rezistențe și toleranțe. Tratându-le ca pe o singură categorie duce la așteptări nepotrivite.
Procese de rășină pentru aspect și potrivire
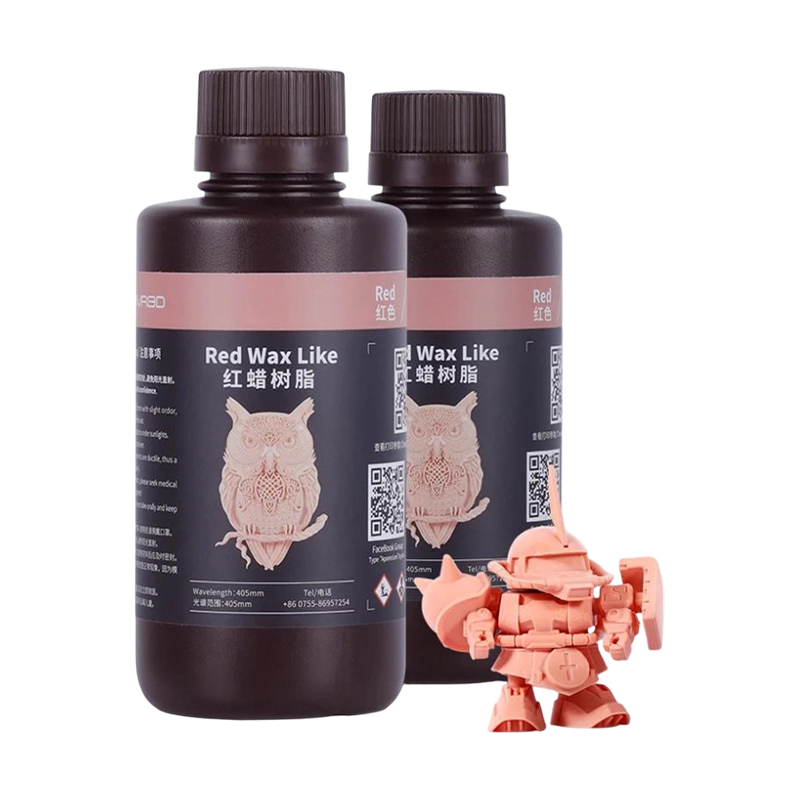
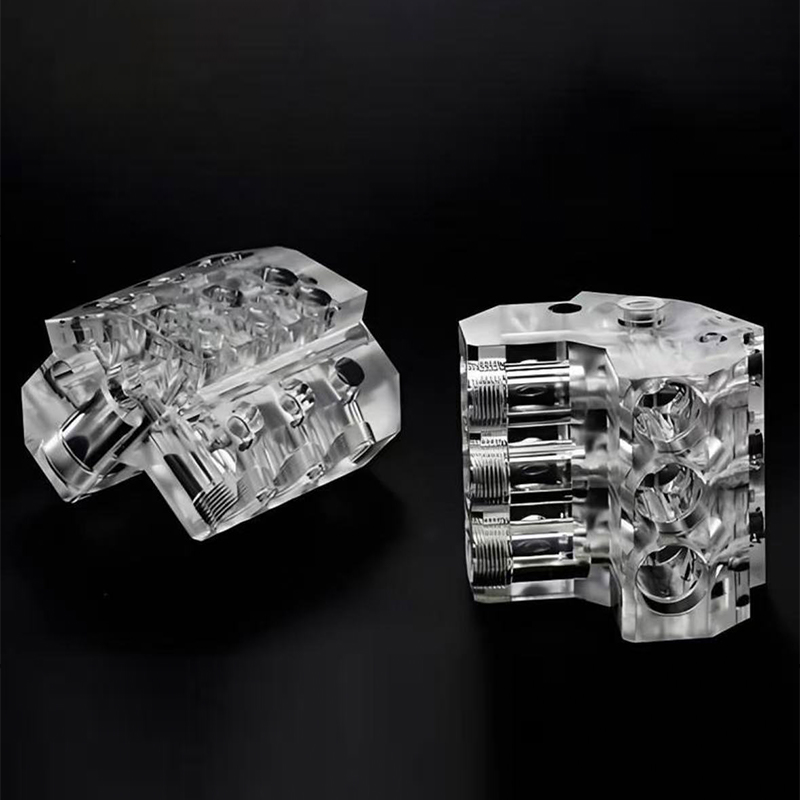
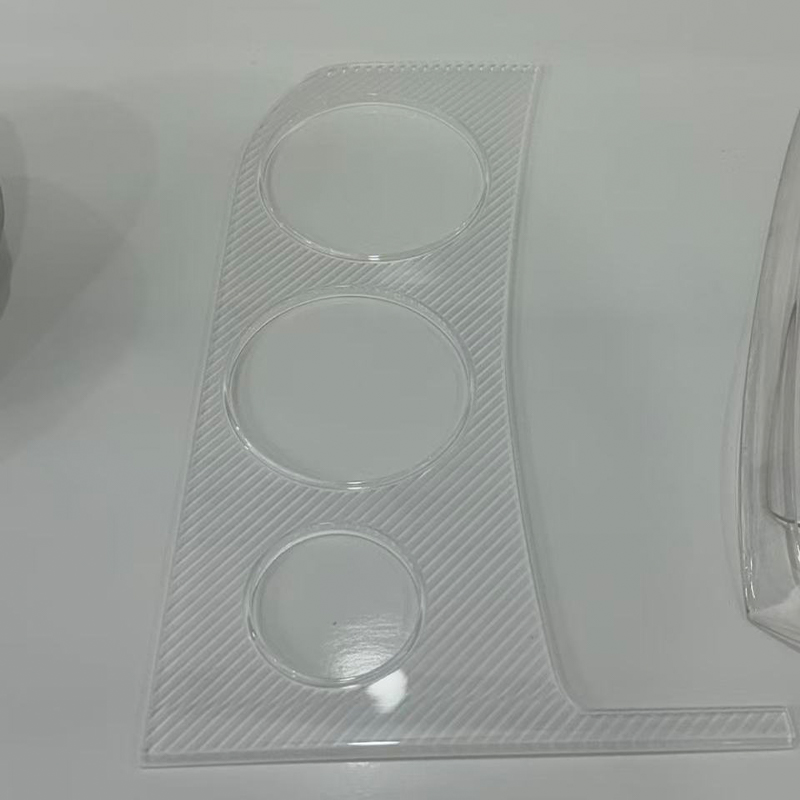
Imprimarea cu rășină SLA și DLP este adesea folosită atunci când piesa trebuie să arate curată, să prezinte detalii fine sau să se potrivească într-un ansamblu mic. Rășina standard oferă o suprafață netedă pentru modelele vizuale. Rășina asemănătoare ABS oferă mai multă rezistență la impact pentru potriviri și carcase. Rășina flexibilă poate simula garniturile, mânerele și zonele cu atingere moale. Rășina transparentă suportă controale pentru țevi de lumină și capace transparente. Rășina de ceară roșie este utilizată în fluxurile de turnare unde este nevoie de un model. Aceste materiale nu sunt interschimbabile, iar furnizorul ar trebui să explice compromisurile, mai degrabă decât să citeze pur și simplu cel mai mic preț pe gram.
Piesele din rășină necesită de obicei îndepărtarea suportului, curățare și post-întărire. Această post-procesare poate afecta acuratețea dimensională și calitatea suprafeței. O caracteristică subțire se poate deforma în timpul întăririi. O parte transparentă poate necesita lustruire pentru a atinge claritatea dorită. O parte flexibilă se poate rupe dacă suporturile sunt îndepărtate prea repede. Acestea sunt detalii normale de producție, dar ar trebui discutate înainte ca fișierul să fie lansat.
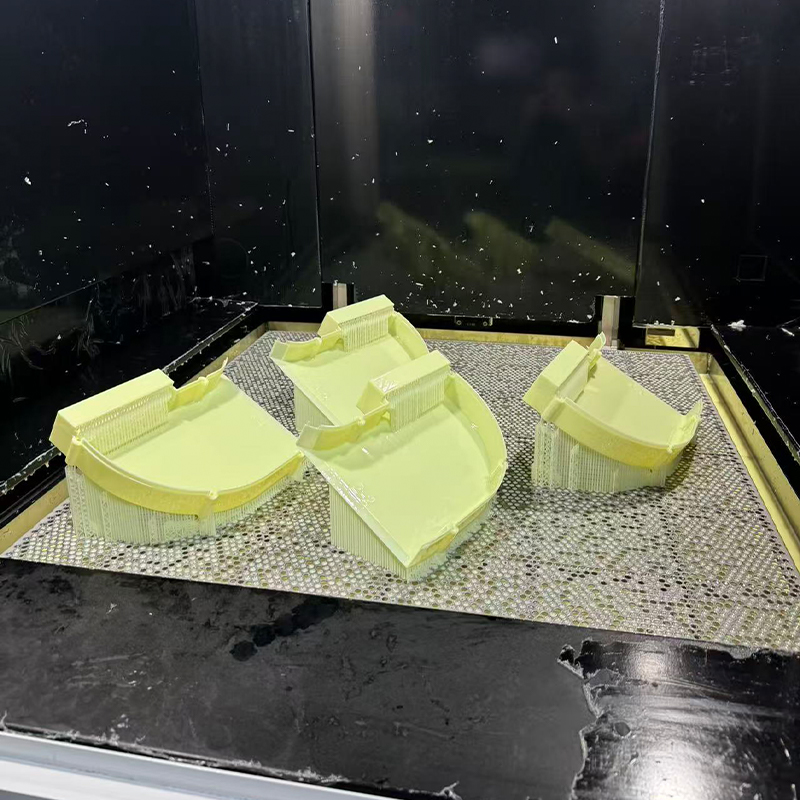 Imprimare 3D cu rășină SLA pentru prototipuri cu detalii ridicate Serviciul de stereolitografia produce prototipuri netede, cu detalii fine, în rășini asemănătoare ABS, transparente, negre, alb murdar și flexibile pentru modele conceptuale și carcase funcționale. Vizualizare produs →
Imprimare din nailon și metal pentru verificări funcționale
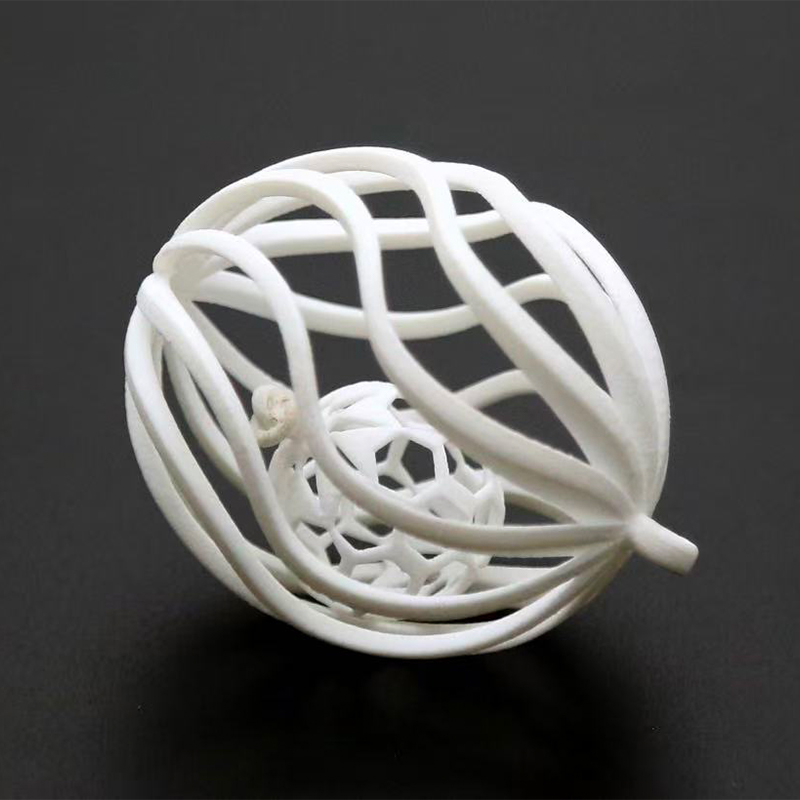
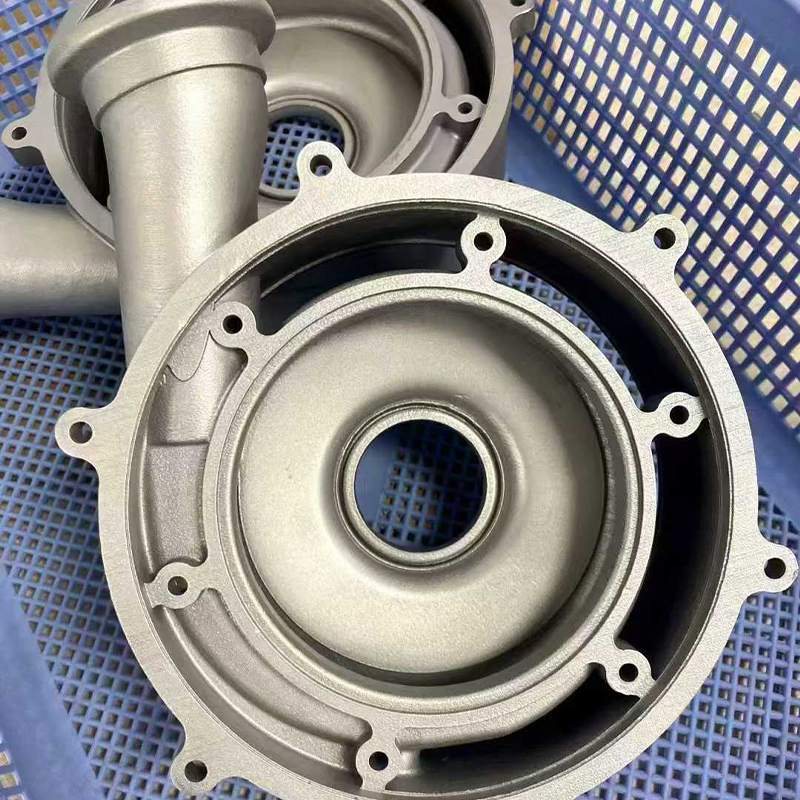
Nailonul SLS este un candidat puternic pentru suporturi funcționale, conducte, capace și ansambluri mici care trebuie să supraviețuiască manipulării. Deoarece procesul folosește pulbere nesinterizată ca suport, poate produce geometrie imbricată și balamale vii fără semnele de suport comune în procesele cu rășină. Suprafața este de obicei poroasă și mată, ceea ce este bine pentru piesele interne, dar poate avea nevoie de finisare pentru mostrele orientate către client. Nailonul ranforsat cu fibră de sticlă poate îmbunătăți rigiditatea, deși modifică, de asemenea, suprafața și comportamentul la uzură al piesei.
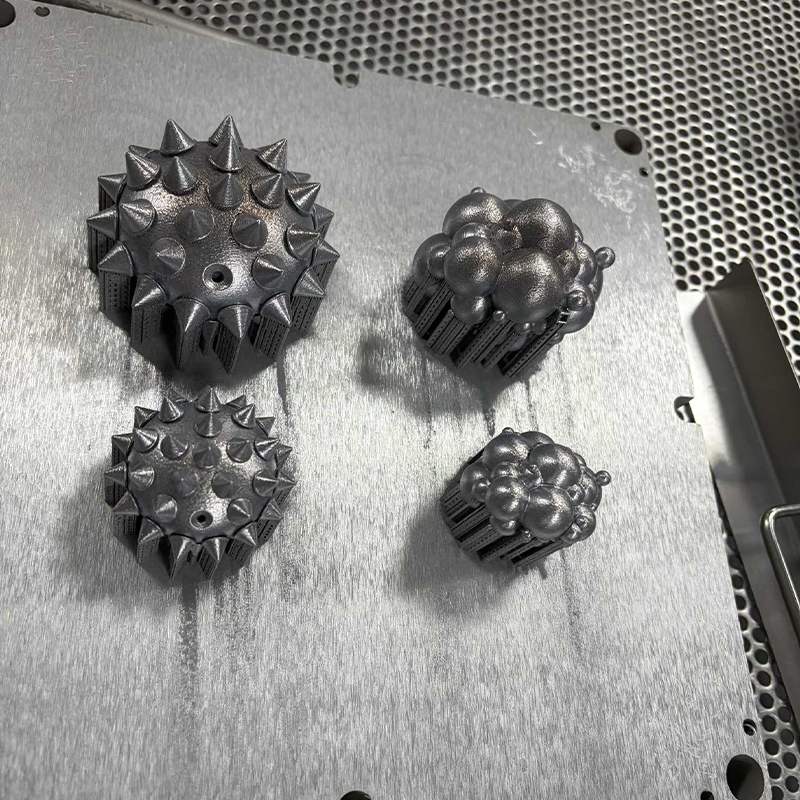
Imprimarea metalelor SLM este utilizată atunci când prototipul trebuie să fie din metal, când canalele interne sunt importante sau când un design consolidat poate elimina mai multe piese asamblate. Aluminiul, oțelul inoxidabil, titanul și oțelul pentru scule aduc fiecare proprietăți și nevoi de post-procesare diferite. Imprimarea metalelor este rareori ruta cu cel mai mic cost pentru un bloc simplu, dar poate fi cea mai directă cale pentru o geometrie complexă care nu poate fi prelucrată cu ușurință.
Imprimarea FDM este adesea folosită pentru dispozitive mari, jiguri, instrumente de verificare și modele de concept timpuriu, unde costul și dimensiunea contează mai mult decât detaliile fine. Materialele standard precum PLA, PETG și ABS acoperă nevoile generale, în timp ce PLA de temperatură înaltă, PAHT CF și PPS CF suportă verificări funcționale mai exigente. Liniile vizibile ale stratului fac parte din proces, așa că FDM este de obicei o potrivire proastă pentru un eșantion de afișare care trebuie să arate turnat.
Prelucrare CNC și frezare de precizie într-un program de prototipare
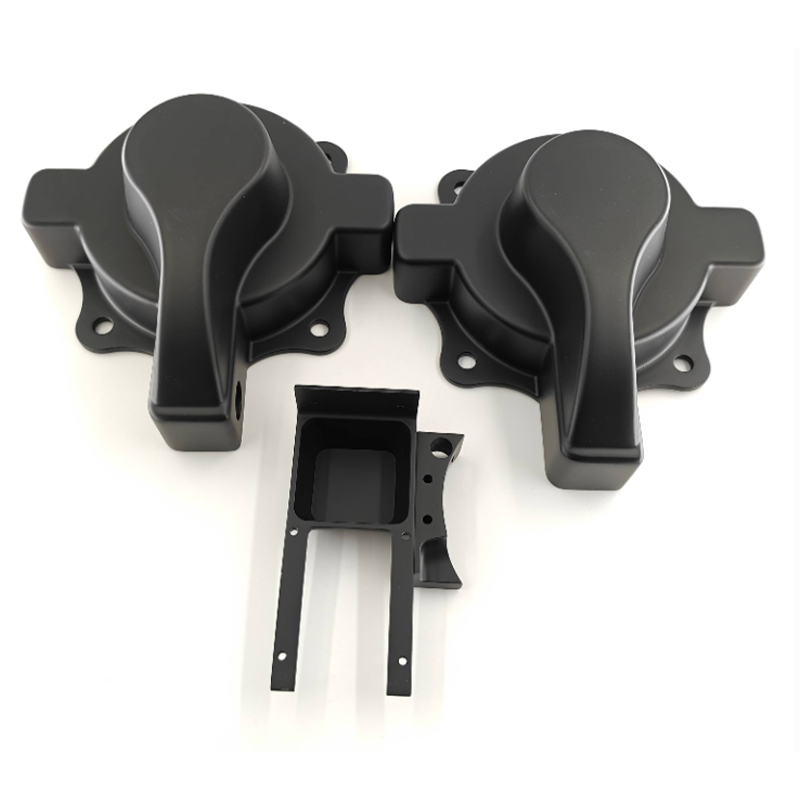
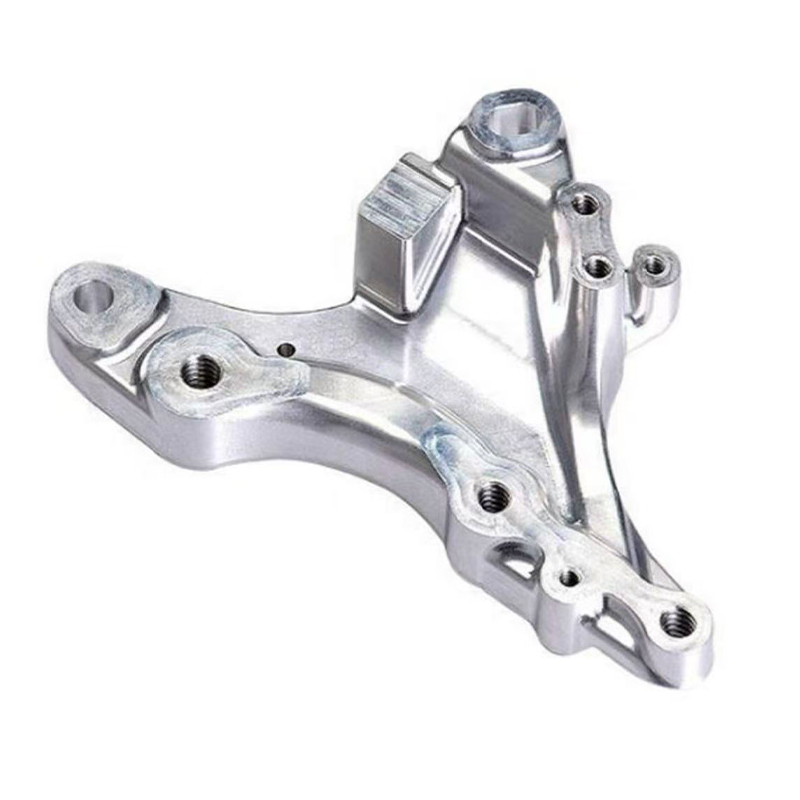
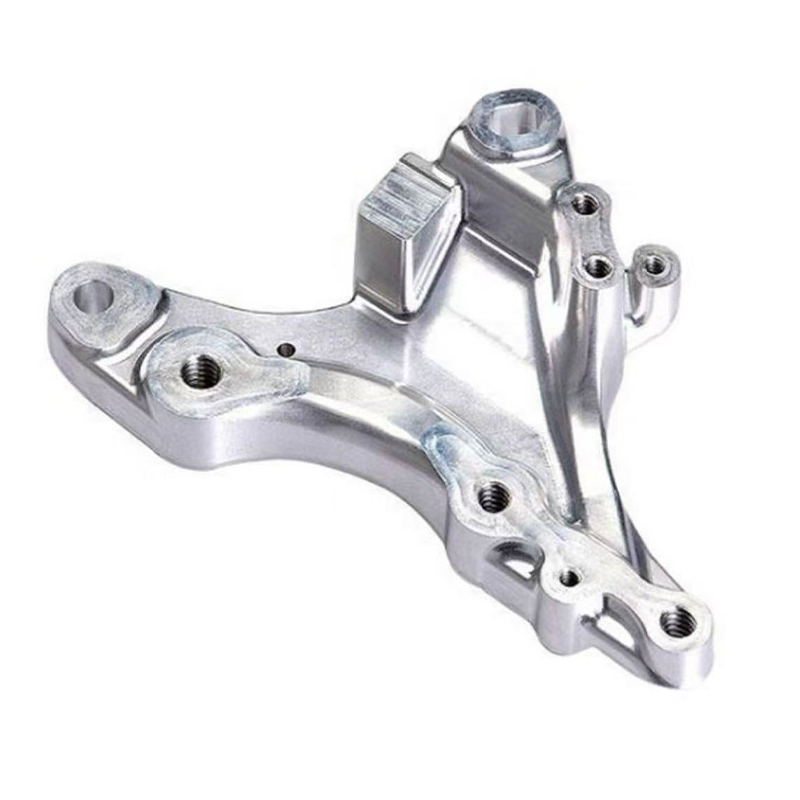
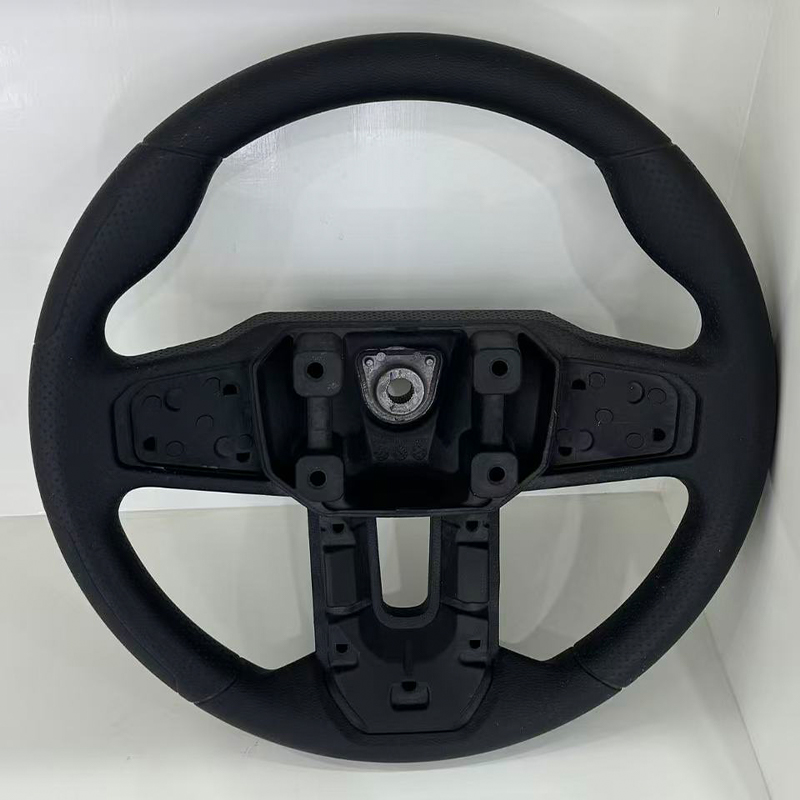
Prelucrarea CNC intră în conversația de prototipare atunci când piesa are nevoie de toleranțe mai strânse, materiale de inginerie reale sau o suprafață care se comportă ca produsul final. O carcasă din ABS sau policarbonat prelucrată poate fi asamblată cu șuruburi și inserții reale. Un suport din aluminiu poate fi testat pe un vehicul sau robot fără a se avertiza că este doar o machetă din rășină. Un ghidaj de lumină acrilic prelucrat poate fi lustruit pentru a verifica claritatea. Acestea sunt avantaje practice pe care imprimarea 3D nu le poate egala întotdeauna.
Frezarea CNC este de obicei prima alegere pentru piesele prismatice, buzunare, fante, fețe de montare și găuri filetate. Strunjirea CNC este mai bună pentru piesele rotunde, cum ar fi arbori, bucșe, distanțiere și adaptoare. Frezarea CNC de precizie extinde aceeași idee la caracteristici care necesită un control atent, cum ar fi locurile rulmentului, suprafețele de etanșare și interfețele de îmbinare. Compensația este timpul de configurare și accesul la instrument. Un design cu buzunare înguste adânci, colțuri interioare ascuțite sau decupări poate necesita prelucrare cu descărcare electrică sau o reproiectare. Un furnizor care revizuiește modelul devreme poate sugera adesea o mică modificare care menține piesa prelucrabilă fără a-i schimba funcția.
 Serviciu de frezare CNC pentru piese metalice si plastice Frezarea personalizată cu 3 axe până la 5 axe acoperă aluminiu, oțel inoxidabil, oțel aliat și materiale plastice de inginerie, cu toleranțe de până la 0,1 mm pentru prototipuri și dispozitive funcționale. Vizualizare produs →
Alegerea materialului este o parte majoră a deciziei CNC. Aluminiul este popular pentru prototipuri deoarece este ușor, prelucrabil și poate fi anodizat. Oțelul inoxidabil este utilizat atunci când rezistența la coroziune sau rezistența contează. Alama și cuprul apar în aplicații electrice și termice. Materialele plastice de inginerie, cum ar fi POM, PC, ABS și nailon sunt comune pentru capace, dispozitive de fixare și izolatori. Fiecare material are un comportament diferit de așchii, de reducere a tensiunilor și cerințe de finisare a suprafeței, astfel încât aceeași geometrie poate avea nevoie de parametri diferiți sau chiar de o abordare diferită de proiectare.
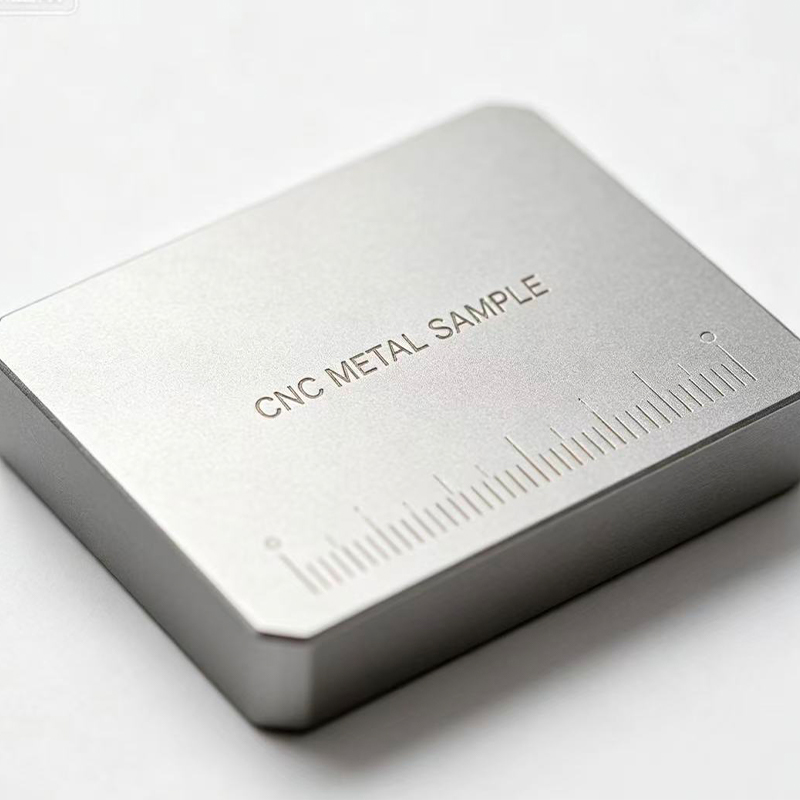
De asemenea, prototipurile CNC tind să arate mai mult ca piese de producție. Urmele de scule pot fi îndepărtate prin șlefuire, lustruire sau sablare cu mărgele. Anodizarea, vopsirea, gravarea cu laser și galvanizarea pot fi aplicate după prelucrare. Acest lucru face ca CNC o alegere puternică pentru mostrele orientate către client, mai ales atunci când produsul final va fi, de asemenea, prelucrat sau când proba trebuie să supraviețuiască manipulării repetate. Costul este de obicei mai mare pe piesă decât o simplă imprimare 3D, dar valoarea vine din încrederea pe care o oferă piesa.
Turnare în vid și matrițe din silicon pentru prototipuri cu volum redus
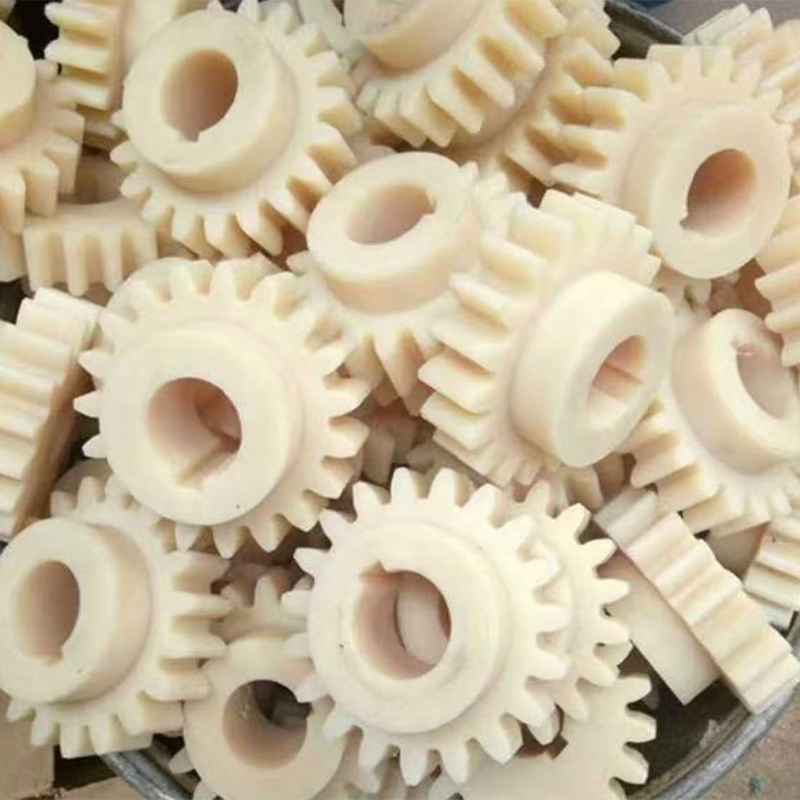
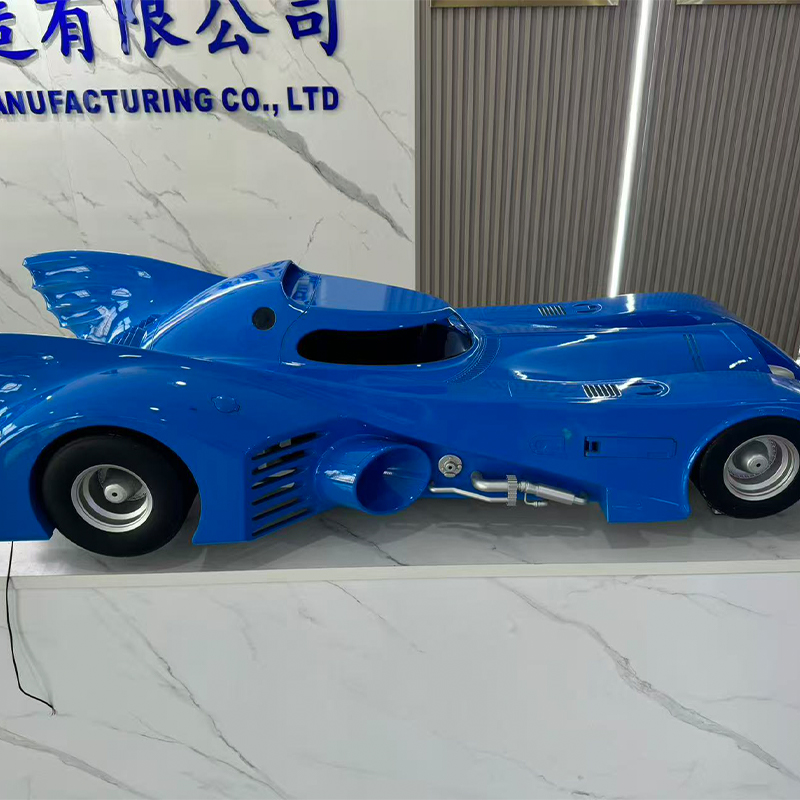
Turnarea în vid umple golul dintre un prototip unic și un instrument de producție. Un model principal este realizat prin imprimare 3D sau prelucrare CNC, o matriță de silicon este turnată în jurul lui și rășina poliuretanică este turnată sub vid pentru a produce duplicate. Acest flux de lucru este util atunci când echipa are nevoie de zece, cincizeci sau o sută de piese pentru teste de piață, teste pe teren, mostre de vânzări sau validare pre-producție. Costul pe piesă scade adesea în comparație cu imprimarea 3D directă, iar suprafața poate fi reglată pentru a se potrivi cu aspectul turnat.
Formele din silicon pot reproduce detalii fine și pot captura texturi, logo-uri și caracteristici precise. Opțiunile de materiale includ ABS-like, PP-like, cauciuc și alte sisteme poliuretanice. Această gamă permite unei echipe să testeze o prindere moale, o carcasă cu fixare rapidă sau un capac vopsit fără a se angaja la turnarea prin injecție. Potrivirea culorilor este posibilă, dar nu este același lucru cu controlul culorilor de producție. Un furnizor ar trebui să discute despre pigment, textura suprafeței și nivelul de luciu înainte de a produce un set complet.
 Turnare în vid pentru prototipuri de poliuretan cu volum redus Turnarea cu matriță de silicon produce 15-25 de părți per matriță în rășini asemănătoare ABS, PP și cauciuc pentru verificări de potrivire, incinte și producție de poduri. Vizualizare produs →
Turnarea în vid are limite care ar trebui planificate din timp. O matriță din silicon are o durată de viață limitată, iar modelul principal trebuie să fie precis, deoarece fiecare copie își moștenește geometria. Contracția variază în funcție de rășină, astfel încât dimensiunile critice pot necesita compensare. Găurile foarte mici, pereții subțiri și marginile ascuțite pot uza matrița mai repede. Procesul este, de asemenea, mai puțin potrivit pentru aplicații la temperaturi înalte sau piese care necesită rezistență asemănătoare metalului. Pentru proiectul potrivit, totuși, este o punte eficientă care produce un lot consistent fără oțel de scule.
Aici un producător unic poate reduce frecarea. Dacă modelul principal este tipărit în casă, matrița din silicon este realizată în casă, iar finisarea este finalizată în casă, transferurile sunt mai scurte și responsabilitatea este mai clară. Clientul nu trebuie să coordoneze trei furnizori sau să explice aceeași cerință de trei ori. Asta contează când programul este strâns și standardul de aspect este specific.
Finisarea suprafeței: diferența dintre un prototip și un eșantion de produs
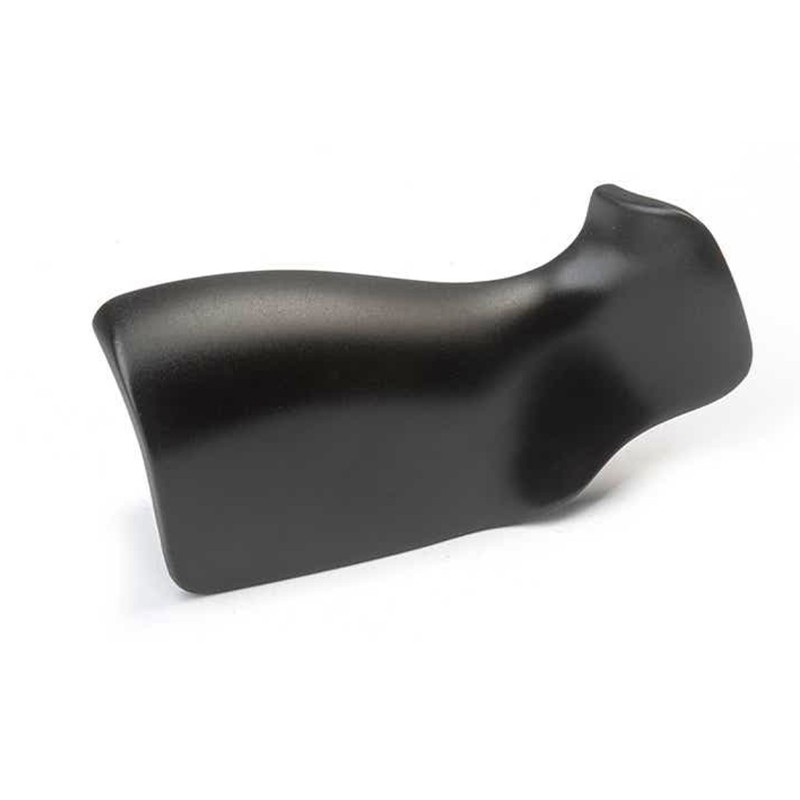
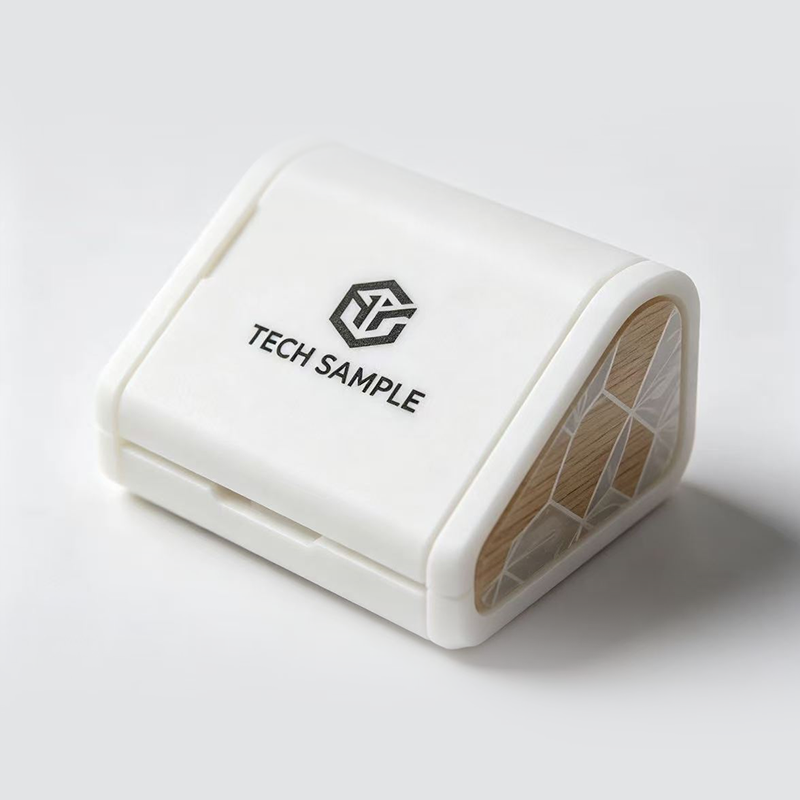
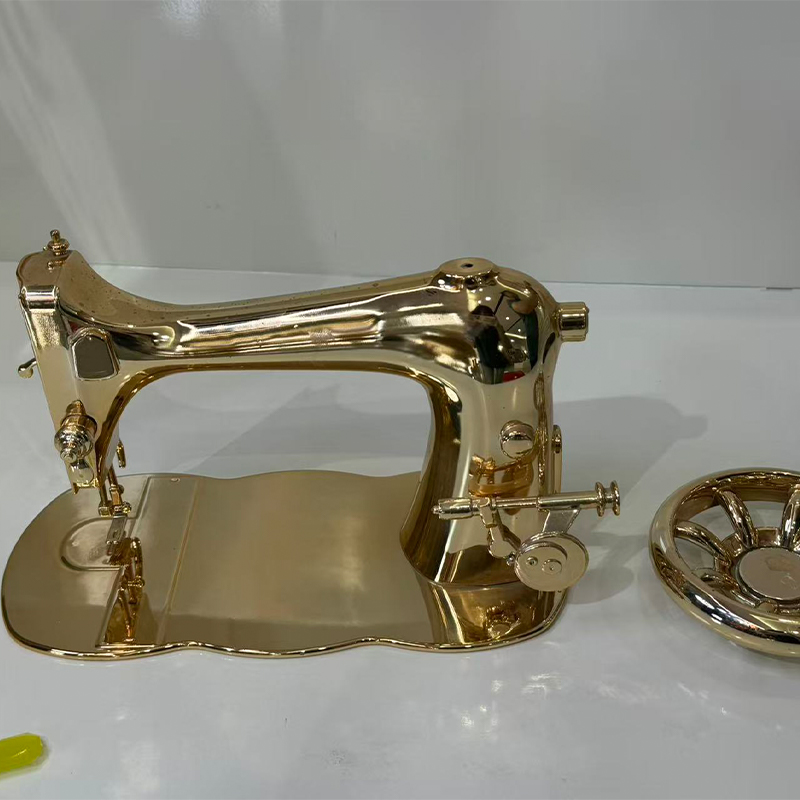
Un prototip poate fi corect din punct de vedere dimensional și totuși eșuează o evaluare a clientului, deoarece suprafața arată greșit. Finisarea suprafeței închide acest gol. Vopseaua și acoperirea se pot potrivi cu un aspect mat sau lucios. Anodizarea conferă aluminiului un finisaj durabil, asemănător producției. Galvanizarea adaugă un aspect metalic sau o suprafață conductivă. Gravura cu laser creează mărci, numere de serie sau marcaje. Decalcomania și serigrafia reproduc etichetele și graficele. Acoperirile moi și dure schimbă senzația și rezistența la zgârieturi. Părțile transparente pot fi lustruite sau acoperite pentru a obține un aspect semi-transparent sau complet transparent.
Finisarea trebuie definită înainte de ofertă, nu după sosirea pieselor. O cerere de „vopsea potrivită” nu este o specificație. Furnizorul are nevoie de o referință de culoare, un nivel de luciu, o probă de textură și o definiție a suprafețelor vizibile. Dacă piesa va fi manipulată, finisajul ar trebui să supraviețuiască manipulării. Dacă va fi curățat cu solvenți, stratul ar trebui să le reziste. Dacă este un eșantion de afișare, standardul cosmetic poate fi mai strict decât pentru un dispozitiv intern. Aceste detalii afectează alegerea procesului, timpul de livrare și rata de respingere.
Finisarea interacționează și cu procesul de prototipare. O parte din rășină poate avea nevoie de șlefuire înainte de vopsire, deoarece liniile de strat se pot telegrafia printr-un strat subțire. O piesă prelucrată poate avea nevoie de sablare cu mărgele pentru a crea o textură uniformă înainte de anodizare. O piesă turnată în vid poate necesita îndepărtarea mucegaiului înainte de vopsire. Un furnizor care controlează atât piesa, cât și finisajul poate ajusta procesul din amonte în loc să încerce să remedieze defectele la sfârșit.
Criterii de selecție pentru un furnizor de încredere de prototipare rapidă
Cei mai mulți cumpărători listează furnizorii de prototipuri pe preț și timp de livrare, apoi descoperă mai târziu că asistența de comunicare și inginerie contează la fel de mult. O evaluare utilă ar trebui să analizeze modul în care furnizorul tratează întrebările, nu doar cât de repede poate cota. Graficul de mai jos reflectă criteriile care separă adesea un proiect fără probleme de o buclă costisitoare de retipăriri și explicații.
Aceste procente nu sunt o statistică de piață; sunt o clasare practică bazată pe preocupările comune ale cumpărătorilor în proiectele de prototipuri personalizate. Folosiți-le ca o listă de verificare a discuțiilor, mai degrabă decât ca un punctaj.
Prima bară contează, deoarece feedback-ul timpuriu previne relucrarea cu întârziere. Dacă un furnizor observă un perete subțire, un buzunar adânc sau o problemă cu stiva de toleranță înainte de prelucrare, clientul poate schimba designul în timp ce schimbarea este încă ieftină. A doua bară contează, deoarece un magazin cu un singur proces poate forța fiecare întrebare într-un singur răspuns. Un producător cu rășină, nailon, metal, CNC, turnare în vid și finisaje poate recomanda o altă cale atunci când prima nu este potrivită.
Controlul și inspecția toleranței merită mai mult decât o casetă de selectare. Întrebați cum sunt măsurate dimensiunile critice, ce date de referință este utilizată și dacă raportul de inspecție va include caracteristicile care contează pentru asamblare. Fiabilitatea timpului de livrare este, de asemenea, o problemă tehnică, nu doar una de programare. Un furnizor realist va semnala un finisaj care adaugă două zile sau o matriță care necesită un ciclu de întărire suplimentar. Confidențialitatea este la fel de practică. Furnizorul ar trebui să știe cine poate vedea fișierele, cum sunt stocate datele și ce se întâmplă când un proiect se termină.
Calitatea finisării suprafeței decide adesea dacă o probă este acceptată. O piesă care se potrivește perfect, dar are vopsea neuniformă sau semne vizibile de suport va eșua în continuare o evaluare a clientului. Cel mai bun furnizor va discuta despre acceptarea produselor cosmetice înainte de producție și va arăta un eșantion sau un standard clar atunci când finisajul este critic.
Toleranțe, materiale și costul real al reprelucrării
Toleranța este una dintre părțile cele mai greșit înțelese ale prototipării rapide. Un desen poate spune „±0,1 mm” pe fiecare dimensiune, dar nu orice proces poate ține asta peste tot. Imprimarea cu rășină poate păstra detaliile în plan în timp ce se deformează pe o față mare și plată. Nailonul SLS poate fi suficient de puternic și de precis pentru un suport, dar are o suprafață mai aspră care afectează o față de etanșare. Prelucrarea CNC poate menține toleranțe strânse asupra caracteristicilor accesibile, dar un buzunar adânc sau un perete subțire se pot deplasa în timpul prelucrării. Turnarea în vid moștenește modelul principal și adaugă contracție, astfel încât dimensiunile critice necesită compensare.
Abordarea practică este de a identifica dimensiunile critice pentru funcționare și de a lăsa furnizorul să se concentreze asupra acestora. Un model de găuri de montare, un scaun de rulment, o canelură de etanșare sau o deschidere a conectorului contează de obicei mai mult decât lungimea totală a unui capac cosmetic. Dacă fiecare dimensiune este marcată ca critică, furnizorul trebuie să aleagă o rută mai lentă, mai scumpă sau să accepte riscul. O scurtă evaluare a toleranței poate reduce adesea costurile fără a reduce calitatea.
Comportamentul material schimbă și semnificația unui prototip. O parte din rășină poate fi rigidă într-un test simplu de îndoire și fragilă într-un test de cădere. O piesă din nailon poate supraviețui impactului, dar se strecoară sub o sarcină constantă. O piesă din aluminiu prelucrată poate fi puternică, dar mai grea decât piesa din plastic de producție. O piesă din poliuretan turnată în vid poate arăta ca ABS, dar are o rezistență diferită la căldură. Aceste diferențe nu sunt defecte; sunt motive pentru a testa proprietatea potrivită. Furnizorul ar trebui să întrebe cum trebuie să supraviețuiască piesa, nu doar cum ar trebui să arate.
Surse comune de reluare
- Pereți subțiri sau nervuri care se sparg în timpul îndepărtării sau manipulării suportului.
- Lipsă de curent pe piesele turnate în vid sau turnate, provocând lipirea sau ruperea.
- Colțuri interioare ascuțite în piesele CNC care nu pot fi atinse de tăietor.
- Ținte nerealiste de culoare sau luciu fără o referință fizică.
- Filete sau inserții specificate fără o grosime suficientă a peretelui.
- Suprafețe mari plane care se deformează după imprimare, întărire sau prelucrare.
- Ansambluri cotate ca piese separate fără verificarea toleranțelor de împerechere.
Reprelucrarea este costisitoare nu numai din cauza celei de-a doua părți. De asemenea, consumă timp de inginerie, întârzie o revizuire și poate împinge o dată de lansare. Un prototip care costă puțin mai mult, dar sosește cu materialul și finisajul potrivit poate fi mai ieftin decât trei încercări low-cost care nu răspund niciodată la întrebare. Acesta este cazul comercial pentru revizuirea DFM timpurie și un furnizor care este dispus să spună „această caracteristică nu va funcționa așa cum este desenată”.
De la prototip la producția de volum redus: când un singur proces nu este suficient
Multe proiecte nu trec de la un singur prototip la un singur proces de producție. Se mișcă printr-un lanț. Un design este imprimat pentru a verifica forma, apoi prelucrat pentru a verifica o interfață critică, apoi turnat în vid pentru a produce un lot mic pentru testare pe teren, apoi este finisat pentru a se potrivi cu proba clientului. Fiecare pas răspunde la o întrebare diferită. Transferurile dintre pași sunt acolo unde se pierde timp dacă furnizorii sunt deconectați.
O platformă de producție unică poate simplifica acest lanț. Aceeași echipă poate revizui fișierul CAD, poate recomanda un proces, poate produce modelul principal, poate realiza matrița de silicon, poate turna lotul și poate aplica finisajul. Acest lucru nu garantează un rezultat perfect, dar reduce numărul de ori în care o cerință este tradusă și numărul de părți care pot interpreta greșit o toleranță. De asemenea, facilitează compararea prototipului cu intenția de producție, deoarece același furnizor le vede pe ambele.
Pentru producția de volum redus, turnarea în vid și prelucrarea CNC sunt adesea folosite împreună. CNC poate produce inserții, știfturi și caracteristici precise de împerechere. Turnarea în vid poate produce carcasa înconjurătoare într-o rășină asemănătoare producției. Finisarea suprafeței poate unifica aspectul. Dacă piesa finală va fi turnată prin injecție, prototipul poate testa în continuare asamblarea, ergonomia, ambalajul și răspunsul clientului. Scopul nu este de a pretinde că un prototip este o piesă de producție; este de a reduce necunoscutele care rămân atunci când începe producția.
Întrebări de pus înainte de a trimite un fișier CAD
Un RFQ bun nu este un fișier atașat cu cuvântul „citat” în linia de subiect. Oferă furnizorului suficient context pentru a alege un proces și a semnaliza riscurile. Următoarea listă este o listă de verificare practică pentru un proiect de prototipare rapidă, indiferent dacă piesa va fi tipărită, prelucrată, turnată sau finisată.
- Care este scopul prototipului: verificarea potrivirii, testul funcțional, eșantionul de aspect, încercarea de asamblare sau demonstrația clientului?
- Ce dimensiuni sunt esențiale pentru funcționare și care sunt cosmetice sau necritice?
- Ce proprietăți ale materialului contează cel mai mult: rigiditatea, rezistența la impact, rezistența la căldură, transparența, flexibilitatea sau finisarea suprafeței?
- Care este cantitatea așteptată acum și ce cantitate ar putea fi necesară după revizuire?
- Ce finisaj de suprafață este necesar și există o referință fizică pentru culoare sau textură?
- Piesa va fi asamblată cu șuruburi, inserții, adezivi, fixari prin clips sau garnituri?
- Care este data de livrare necesară și care este consecința unei întârzieri?
- Ce format de fișier este disponibil: STEP, IGES, STL sau un fișier CAD nativ?
- Există cerințe de confidențialitate și cui îi este permis să vadă datele?
- Care este metoda de acceptare pentru primul articol?
Răspunsurile nu trebuie să fie perfecte. Acestea trebuie să fie suficient de clare pentru ca furnizorul să pună întrebări mai bune. Un producător de prototipuri rapide care primește acest context poate sugera adesea un proces cu costuri mai mici, un material mai potrivit sau o schimbare de design care îmbunătățește șansa unui prim articol de succes. Acea conversație face parte din serviciu, nu un extra.
Scenarii din industrie: auto, electronice de larg consum, drone și robotică
Diferitele industrii pun întrebări diferite despre un prototip. În domeniul auto, un prototip poate fi utilizat pentru a verifica un suport de montare, o potrivire a garniturii, o carcasă de conector sau un dispozitiv de fixare pentru linia de asamblare. Piesa poate trebui să reziste la vibrații, căldură sau substanțe chimice. Un model vizual din rășină poate confirma ambalajul, dar poate fi necesară o piesă prelucrată sau metalică pentru un caz de încărcare real. Furnizorul ar trebui să știe dacă piesa este sub capotă, interioară sau exterioară, deoarece asta schimbă materialul și termină discuția.
Proiectele de electronice de larg consum se deplasează adesea rapid de la aspect la asamblare. O carcasă poate avea nevoie de o suprafață vopsită netedă, o deschidere precisă pentru buton și o fixare rapidă care supraviețuiește utilizării repetate. Imprimarea cu rășină poate produce un model cu aspect rapid. Prelucrarea CNC poate produce o carcasă cu filete și inserții reale. Turnarea în vid poate produce un lot mic pentru focus grupuri sau mostre de vânzări. Finisarea suprafeței se poate potrivi cu culoarea și luciul dorit. Cheia este să testați senzația și asamblarea din timp, nu doar forma.
Proiectele cu drone și eVTOL se concentrează adesea pe greutate, rigiditate și integrare. Un braț, un suport sau o carcasă prototip ar putea trebui să fie ușor și puternic în timp ce se potrivește în jurul electronicelor. Nailonul SLS, aluminiul prelucrat și materialele FDM armate cu fibră de carbon pot juca toate un rol, dar alegerea depinde de sarcină și de mediu. Un prototip prea greu sau prea flexibil poate induce echipa în eroare cu privire la designul final.
Proiectele de robotică au adesea nevoie de prindere personalizate, capace, suporturi și suporturi pentru senzori. Prototipul poate fi manipulat aproximativ, asamblat și dezasamblat de mai multe ori sau utilizat într-o demonstrație. Acest lucru face ca durabilitatea suprafeței și designul elementelor de fixare să fie importante. O piesă prelucrată sau turnată în vid cu inserții adecvate poate fi mai utilă decât un model imprimat fragil, chiar dacă modelul imprimat este mai rapid de produs.
Confidențialitate și livrare globală
Prototiparea implică adesea modele nelansate, liste de clienți și momentul lansării. Prin urmare, confidențialitatea este o cerință de producție, nu o idee legală ulterior. Un furnizor ar trebui să poată explica cine vede fișierele, cum este limitat accesul și cum sunt stocate mostrele fizice. Un simplu NDA este util, dar nu este un substitut pentru regulile interne de manipulare. De asemenea, clientul ar trebui să întrebe dacă furnizorul folosește subcontractanți și, dacă da, cum sunt acoperite acele părți.
Livrarea globală adaugă un alt strat. Poate fi necesar să sosească un prototip înainte de o recenzie, o expoziție comercială sau o vizită a clienților. Furnizorul ar trebui să poată discuta despre ambalaj, documentația vamală și metoda de expediere, fără a le trata ca fără legătură cu programul de producție. O parte care este terminată la timp, dar păstrată în tranzit a ratat revizuirea. O bună comunicare include urmărirea, fotografiile înainte de expediere și un punct de contact clar atunci când ceva se schimbă.
Pentru clienții OEM din străinătate, diferențele de fus orar pot fi utile sau dăunătoare. Un furnizor care răspunde cu rezumate scrise și fotografii clare reduce nevoia de apeluri repetate. Un furnizor care se bazează pe mesaje scurte fără dimensiuni sau note de finisare creează ambiguitate. Cel mai bun stil de lucru este de obicei o scurtă recapitulare scrisă după fiecare decizie: material, proces, finisare, cantitate, inspecție și data expedierii.
Explorați resursele de producție conexe
Dacă doriți mai mult context cu privire la modul în care imprimarea 3D, prelucrarea CNC și turnarea în vid se potrivesc într-un program de producție din China, următoarele resurse sunt puncte de plecare utile.
Serviciile de imprimare 3D din China și ghidul producătorului de prelucrare CNC Zhejiang Jiaheng Fabricarea de echipamente inteligenteÎntrebări frecvente despre serviciile de prototipare rapidă
Ce sunt serviciile de prototipare rapidă?
Serviciile de prototipare rapidă produc piese fizice din date CAD folosind procese precum imprimarea 3D, prelucrarea CNC, turnarea în vid și finisarea suprafețelor. Ele sunt folosite pentru a testa forma, potrivirea, funcționarea, aspectul și asamblarea înainte ca un design să fie lansat în producție. Cele mai bune servicii oferă, de asemenea, feedback DFM și ajută la selectarea procesului care se potrivește testului.
Ar trebui să aleg imprimarea 3D sau prelucrarea CNC pentru prototipul meu?
Alegeți imprimarea 3D atunci când viteza, geometria complexă sau costul redus de configurare contează cel mai mult. Alegeți prelucrarea CNC atunci când aveți nevoie de toleranțe strânse, materiale de inginerie reale, filete, inserții sau o suprafață asemănătoare producției. Multe proiecte folosesc ambele: un model tipărit pentru verificări timpurii a formei și o piesă prelucrată pentru validarea funcțională.
Ce toleranță poate avea un furnizor de prototipuri rapide?
Depinde de proces, material, geometrie și caracteristică. Imprimarea cu rășină, nailonul SLS, prelucrarea CNC și turnarea în vid au fiecare ferestre de capacitate diferite. În loc să cereți un singur număr, identificați dimensiunile critice și întrebați furnizorul cum vor fi controlate și inspectate. O discuție realistă despre toleranță este mai utilă decât o afirmație generală.
Poate turnarea în vid să înlocuiască turnarea prin injecție pentru un lot mic?
Turnarea în vid poate produce un lot mic de piese care arată și se simt aproape de producția turnată, în special pentru mostre înainte de lansare, teste de piață și volume de pod. Nu este un înlocuitor permanent pentru turnarea prin injecție. Durata de viață a mucegaiului, proprietățile materialului și consistența pe termen lung sunt diferite. Alegerea corectă depinde de cantitate, material și durata de viață a programului.
Ce format de fișier ar trebui să trimit pentru o ofertă?
STEP sau IGES este de obicei preferat pentru piesele prelucrate și turnate, deoarece păstrează geometria solidă. STL este obișnuit pentru imprimarea 3D, dar poate pierde caracteristicile fine dacă plasa este grosieră. Un fișier CAD nativ poate fi util pentru revizuirea DFM atunci când confidențialitatea o permite. Includeți întotdeauna unități, dimensiuni critice și o notă cu privire la scopul piesei.
Cum îmi protejez designul în timpul prototipării?
Folosiți un NDA, partajați numai fișierele necesare pentru cotație și întrebați cine din interiorul furnizorului va avea acces. Este de obicei mai ușor de lucrat cu un producător cu o manipulare clară a datelor și cu un proces care trebuie să cunoască, decât cu unul care nu poate explica controalele sale interne. Probele fizice trebuie, de asemenea, manipulate cu aceeași grijă ca și fișierele digitale.
Poate un furnizor de prototipuri să gestioneze producția de volum redus după prototip?
Mulți pot, dar calea exactă depinde de proces. Turnarea în vid, prelucrarea CNC și finisarea în loturi mici pot face legătura de la prototip la producția pilot. Dacă piesa finală va fi turnată prin injecție, prototipul poate valida în continuare asamblarea, ergonomia și răspunsul clientului în timp ce instrumentul de producție este planificat.
Ce afectează timpul de livrare pentru serviciile de prototipare rapidă?
Timpul de livrare este afectat de proces, disponibilitatea materialului, dimensiunea piesei, finisaj, cantitate și cerințele de inspecție. O imprimare simplă cu rășină se poate mișca rapid, în timp ce o piesă prelucrată cu anodizare sau un lot turnat sub vid cu potrivire a culorilor necesită mai mulți pași. Un furnizor care oferă un program realist cu dependențe este mai util decât unul care promite cea mai scurtă dată posibilă.
Serviciile de prototipare rapidă funcționează cel mai bine atunci când sunt tratate ca o secvență de pași de învățare și nu ca o singură achiziție. Prima parte ar trebui să răspundă la o întrebare, a doua ar trebui să reducă un risc, iar a treia ar trebui să confirme că designul este pregătit pentru etapa următoare. Un furnizor care poate trece între tipărirea cu rășină, tipărirea nailon și metal, prelucrarea CNC, turnarea sub vid și finisarea suprafeței oferă proiectului mai multe modalități de a răspunde la aceste întrebări fără a relua conversația.
Partea practică este simplă: definiți decizia, denumiți dimensiunile critice, alegeți procesul care le poate testa și solicitați feedback DFM înainte de a porni mașina. Această abordare nu va face fiecare prototip perfect, dar va face rezultatul mai util, mai ușor de explicat și mai puțin probabil să fie repetat. Pentru o echipă aflată sub presiune, aceasta este valoarea reală a unui producător de prototipuri rapide de încredere.
-
 Servicii de imprimare 3D din aliaj de aluminiu AlSi10Mg
-
 Turnare cu uretan de joasă presiune
-
Serviciu de imprimare 3D cu rășină asemănătoare ABS galben
-
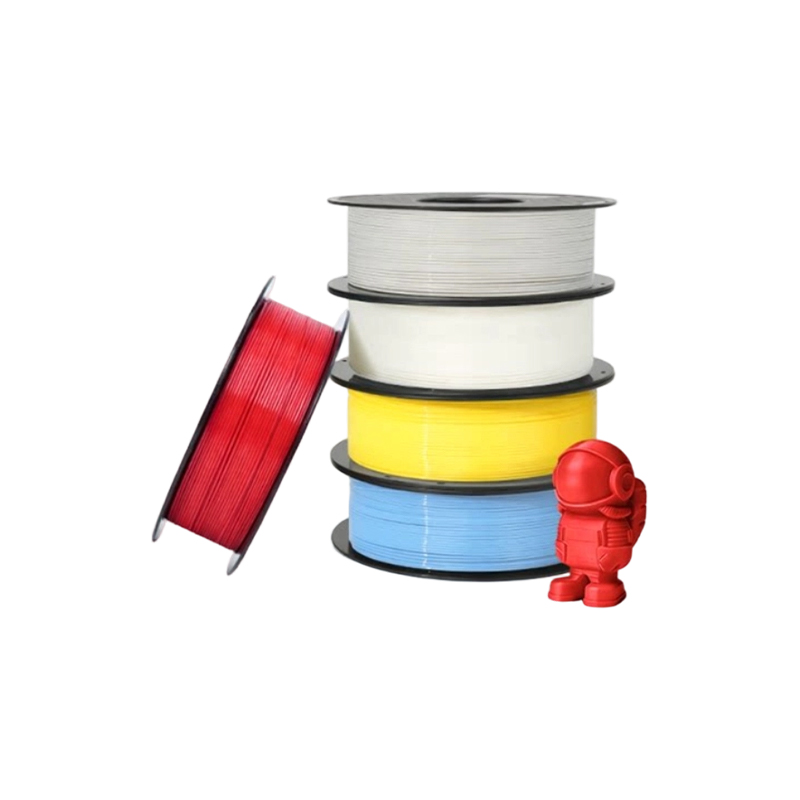 Serviciu de imprimare 3D cu materiale FDM standard (PLA, PETG, ABS)
-
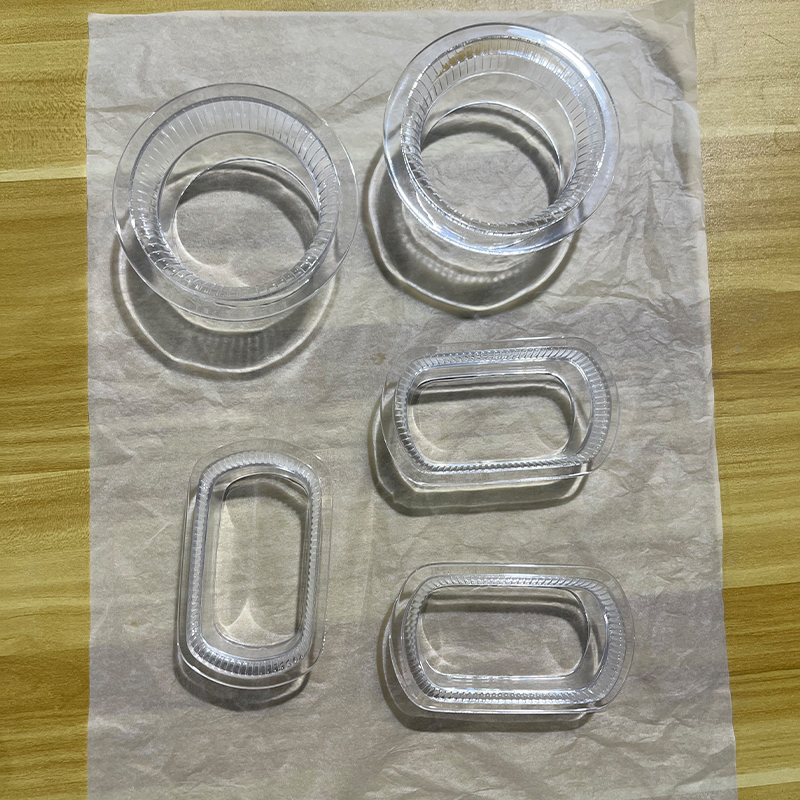 Serviciu de imprimare 3D cu rășină transparentă
-
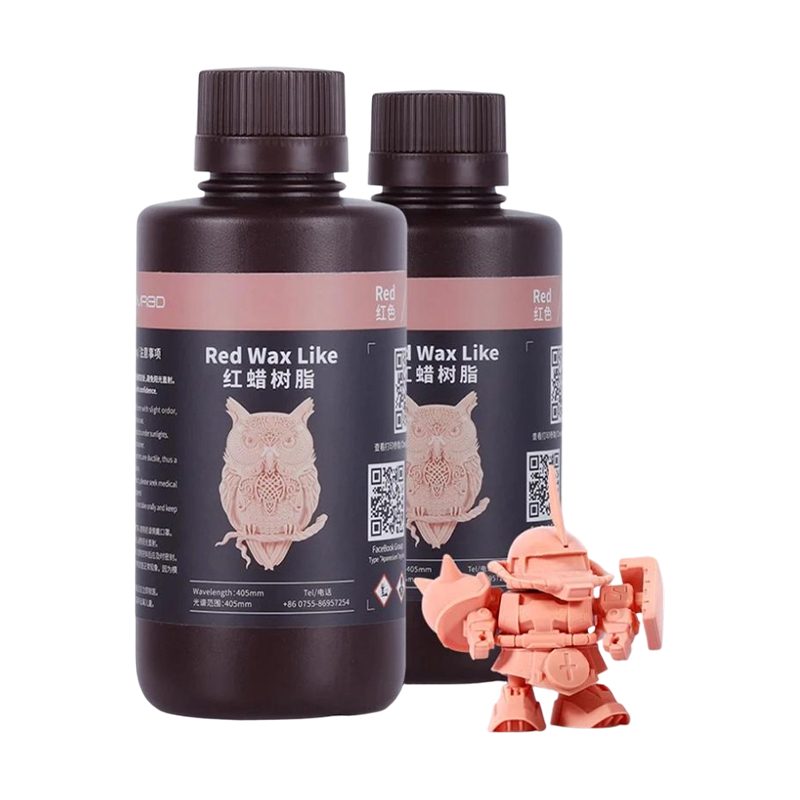 Serviciu de imprimare 3D cu rășină de ceară roșie
Informații de contact
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADAUGĂ
-

Clădirea 7, nr. 188, secțiunea Hongni a drumului Zha Wang, subdistrictul Danghu, orașul Pinghu, orașul Jiaxing, provincia Zhejiang, China
Drepturi de autor © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Producători de platforme de producție inteligente integrate OEM/ODM
