- Servicii de imprimare 3D

- Servicii de prelucrare CNC

- Servicii de turnare în vid

- Servicii de finisare a suprafețelor

Imprimare 3D polieter eter cetonă: controlul procesului, costul și ghidul furnizorilor
O piesă PEEK poate arăta impecabil atunci când părăsește imprimanta și poate avea performanțe scăzute în funcționare dacă polimerul nu atinge niciodată starea semi-cristalină potrivită. Imprimarea 3D cu polieter eter cetonă este mai puțin despre încărcarea unui filament la temperatură înaltă și mai mult despre controlul căldurii prin uscare, extrudare, răcire, recoacere și inspecție. Procesul este viabil pentru piesele solicitante, dar numai atunci când furnizorul tratează temperatura și cristalinitatea ca rezultate măsurabile ale procesului, mai degrabă decât setările imprimantei.
Această distincție contează în etapa cotației. PEEK este un termoplastic de inginerie scump, iar extrudarea materialului la temperatură înaltă se desfășoară lent. Un cumpărător care compară doar prețul pe centimetru cub va rata factorii de cost mai mari: timpul camerei încălzite, strategia de asistență, recoacere, alocația de prelucrare, inspecție și riscul de deșeuri. Un cumpărător care compară doar fișa de date va rata decalajul procesului dintre un cupon de testare și un suport, etanșare, izolator sau piesă de uzură reală.
Răspunsul practic este să începeți cu funcția piesei, nu cu numele polimerului. Dacă piesa are nevoie de rezistență chimică largă, căldură continuă ridicată, rezistență la uzură și rigiditate la temperatură ridicată, PEEK merită o evaluare serioasă. Dacă piesa are nevoie în principal de rezistență la căldură și rigiditate într-un mediu uscat, un compus din fibră de carbon la temperatură înaltă, un aditiv metalic sau un design prelucrat pot oferi un program mai previzibil. Restul acestui ghid explică unde tipărirea 3D cu polieter eter cetonă își câștigă costul și unde devine o nepotrivire costisitoare.
Imprimare 3D cu polieter eter cetonă: ce cere procesul cu adevărat
PEEK este un termoplastic semicristalin cu un punct de topire ridicat și un profil de proprietăți puternic. În imprimarea prin extrudare a materialului, polimerul este încălzit cu mult peste punctul său de topire, depus strat cu strat și apoi răcit în condiții controlate. Profilul exact depinde de calitatea rășinii, geometria duzei, geometria piesei și imprimantă, dar direcția generală este clară: PEEK are nevoie de o duză fierbinte, o cameră de construcție fierbinte și o strategie de răcire disciplinată. O mașină care poate atinge temperatura duzei, dar nu poate reține căldura camerei, va avea dificultăți să producă piese consistente.
Acesta este motivul pentru care imprimarea 3D cu polieter eter cetonă se află într-o categorie diferită de tipărirea PLA, PETG sau chiar nylon standard. Filamentul poate avea nevoie de uscare înainte de utilizare, suprafața de construcție trebuie să tolereze temperaturi ridicate, iar atmosfera camerei ar trebui să fie stabilă pe toată durata construcției. Curenții, ușile deschise și ciclurile scurte de preîncălzire pot crea gradienți termici care apar mai târziu ca deformare, aderență slabă a stratului sau cristalinitate inconsecventă. Este posibil ca aceste defecte să nu fie vizibile pe exteriorul piesei.
O greșeală comună este să vă concentrați numai pe temperatura duzei. Duza topește polimerul, dar camera și profilul de răcire influențează modul în care polimerul se solidifică. Răcirea lentă și controlată susține în general cristalinitatea. Răcirea rapidă poate lăsa materialul într-o stare mai amorfă, ceea ce poate reduce rezistența chimică și stabilitatea dimensională. Unii furnizori imprimă PEEK la o temperatură mai scăzută a camerei și se bazează pe recoacere după imprimare pentru a obține cristalinitatea. Acest lucru poate funcționa, dar schimbă riscul în etapa de recoacere și necesită un ciclu verificat pentru geometria piesei.
Există, de asemenea, o dimensiune a costului hardware. Imprimantele de înaltă temperatură folosesc încălzitoare, izolație, motoare și controale termice mai robuste decât mașinile standard. Acest cost este recuperat prin timpul mașinii, nu numai prin material. Pentru un cumpărător, implicația este simplă: cereți fereastra reală a procesului, nu doar numele materialului. Întrebați cum verifică furnizorul uniformitatea camerei, cum gestionează expansiunea termică în timpul unei lucrări lungi și cum înregistrează ciclul de recoacere.
De ce cristalinitatea decide dacă o parte PEEK funcționează
PEEK poate exista sub forme amorfe și semicristaline. Într-o parte tipărită, raportul dintre ele nu este o curiozitate de laborator. Afectează rigiditatea, stabilitatea dimensională, rezistența chimică și modul în care piesa se comportă sub sarcină susținută. O structură semi-cristalină este în general preferată pentru aplicații solicitante, deoarece regiunile ordonate contribuie la rezistență și rezistență. O parte amorfă sau parțial cristalină poate fi mai ușor de produs, dar poate fi scurtă în condițiile exacte în care este ales PEEK.
Viteza de răcire este pârghia principală. Dacă polimerul depus se răcește lent într-o cameră fierbinte, lanțurile de polimer au timp să se organizeze. Dacă se răcește rapid, structura este înghețată într-o stare mai puțin ordonată. Contează și geometria piesei. Pereții subțiri, colțurile ascuțite și suprafețele plane mari pierd căldură la viteze diferite, astfel încât o singură imprimare poate conține zone cu istorii termice diferite. Acesta este unul dintre motivele pentru care piesele PEEK necesită adesea raze generoase, tranziții treptate ale grosimii și o orientare de construcție bine planificată.
Recoacerea este a doua pârghie. Un ciclu termic post-tipărire poate crește cristalinitatea și ameliora stresul rezidual, dar poate introduce și distorsiuni dacă piesa este încălzită sau răcită prea repede sau dacă nu este susținută corespunzător. Ciclul potrivit depinde de grosimea secțiunii, geometrie și datele de validare ale furnizorului. O rețetă generică copiată dintr-o fișă de date de material nu este un plan de control al procesului. Furnizorii buni leagă ciclul de recoacere de piesă, înregistrează rampa reală și înmuierea și inspectează dimensiunile critice după ciclu.
Pentru cumpărători, cristalinitatea ar trebui să apară în conversația de calitate. Întrebați dacă furnizorul îl măsoară, cât de des și pe ce eșantion. Calorimetria cu scanare diferențială poate oferi o indicație de cristalinitate, în timp ce verificările de densitate și cupoanele mecanice pot susține aceeași concluzie dintr-un unghi diferit. Nu toate lucrările necesită un raport complet de laborator, dar o piesă PEEK pentru servicii chimice, căldură ridicată sau o funcție legată de siguranță nu ar trebui să se bazeze doar pe inspecția vizuală.
Procesul de imprimare 3D PEEK: uscare, extrudare, răcire și recoacere
Un flux de lucru robust de imprimare 3D polieter eter cetonă este un lanț de controale. Fiecare pas îl protejează pe următorul. Parametrii exacti aparțin furnizorului de materiale și platformei imprimantei, dar secvența este suficient de consistentă pentru a fi folosită ca listă de verificare pentru achiziții.
- Confirmați gradul și lotul de rășină. PEEK nu este o singură marfă. Clasele diferă în funcție de vâscozitate, conținut de umplutură, culoare și procesare prevăzută. Înregistrați lotul și păstrați-l urmăribil până la construcție.
- Uscați și protejați filamentul. Umiditatea și contaminarea pot crea goluri, defecte de suprafață și extrudare inconsistentă. Urmați programul de uscare al furnizorului de rășină și păstrați materialul în stare uscată în timpul construcției.
- Preîncălziți camera și stabilizați mașina. O duză fierbinte nu este suficientă. Camera, placa de construcție și hardware-ul înconjurător au nevoie de timp pentru a ajunge la o stare stabilă înainte de primul strat.
- Imprimați cu un profil validat. Temperatura duzei, înălțimea stratului, lățimea de extrudare, răcirea și viteza ar trebui să provină dintr-un profil calificat pentru material și geometrie, nu din încercare și eroare din partea cumpărătorului.
- Controlați răcirea și creați riscul de întrerupere. Construcțiile lungi necesită putere stabilă, control termic și un plan pentru pauze. Un curent de aer rece sau o pauză neplanificată poate crea un strat slab care este greu de detectat mai târziu.
- Coaceți și inspectați. Ciclul post-tipărire ar trebui să fie documentat. Dimensiunile critice, masa, starea suprafeței și orice cupoane de testare trebuie verificate în raport cu planul convenit.
Două opțiuni de proces merită o discuție timpurie. Prima este orientarea spre construcție. Piesele PEEK sunt adesea anizotrope, deoarece legătura dintre straturi nu este identică cu rezistența dintr-un strat. Dacă sarcina cea mai mare trece pe direcția stratului, designul poate necesita o orientare diferită, o secțiune mai groasă sau o operație secundară. Al doilea este alocația de prelucrare. Multe piese PEEK sunt imprimate aproape de forma netă și apoi prelucrate pe interfețe critice, deoarece imprimarea singură nu poate menține toate toleranțele în mod economic.
Îndepărtarea suportului este un alt risc practic. PEEK este dur, iar structurile de susținere pot fi dificil de îndepărtat fără a marca suprafața. Materialul suport, stratul de interfață și metoda de îndepărtare trebuie convenite înainte de construcție. Pentru piesele sigilate sau expuse chimic, cumpărătorul ar trebui, de asemenea, să întrebe dacă suporturile lasă căi deschise sau daune la suprafață care ar putea afecta performanța.
PEEK vs PPS-CF vs PAHT-CF: O comparație practică de materiale
Majoritatea proiectelor PEEK nu cer cu adevărat PEEK ca nume. Ei cer o combinație de căldură, rezistență chimică, rigiditate, comportament la uzură și stabilitate dimensională. Asta deschide comparația cu alte rute de înaltă performanță. Graficul de mai jos este un ajutor de planificare, nu o fișă de date de material; compară sarcina procesului relativ a trei rute pe care cumpărătorii le revizuiesc adesea împreună.
Scorurile reflectă cât de mult control termic, disciplină de uscare și atenție post-procesare tinde să solicite fiecare traseu într-un cadru de producție personalizat. Acestea ar trebui folosite pentru a încadra o conversație cu furnizorul, nu pentru a înlocui testarea aplicației.
Cererea relativă de proces pentru rutele polimerice la temperatură înaltă
Scoruri de planificare indicative, proprietățile materiale nemăsurate
Scorul mai mare înseamnă o cerere mai mare de control termic și de proces într-o construcție particularizată tipică. Geometria, platforma imprimantei și cerințele de validare pot schimba imaginea.
Graficul este util deoarece separă capacitatea materialului de sarcina de producție. PEEK se află în partea de sus a scalei de sarcină, așa că ar trebui să fie rezervat părților în care combinația de proprietăți face o treabă reală. PPS-CF este adesea o cale mai practică pentru suporturi, dispozitive de fixare și componente expuse chimic care au nevoie de căldură ridicată plus rigiditate fără întregul lanț de proces PEEK. PAHT-CF este mai ușor de prelucrat și se potrivește carcaselor structurale, jigurilor și consolelor ușoare unde temperatura continuă este mai scăzută.
Pentru echipele care compară prototipuri și producția de volum redus, decizia ar trebui să includă strategia de finisare și toleranță. O piesă PPS-CF sau PAHT-CF poate imprima mai rapid și poate fi prelucrată mai ușor, dar are nevoie totuși de grosimea potrivită a peretelui, orientarea fibrelor și planul de inspecție. PEEK poate justifica costul într-o etanșare, bucșă, dispozitiv chimic sau izolator de căldură ridicată, unde defecțiunea este costisitoare. Comparația greșită este doar prețul per parte; comparația corectă este costul total al unei piese validate.
| Considerare | PEEK | PPS-CF | PAHT-CF |
|---|---|---|---|
| Rezistenta la caldura | Foarte sus | Înalt | Moderat spre ridicat |
| Rezistenta chimica | Foarte sus | Înalt | Moderat |
| Dificultatea procesului | Foarte sus | Înalt | Moderat |
| Atenție de curățare | De obicei necesar | Deseori recomandat | Deseori recomandat |
| Potrivire tipică | Garnituri, bucșe, dispozitive chimice, izolatori termici | Suporturi expuse chimic, piese pompe, dispozitive de fixare | Carcase, jiguri, piese structurale ușoare |
| Cost material relativ | Înaltest | Mijloc spre mare | la mijloc |
Pentru suporturile și dispozitivele de fixare expuse chimic în care PEEK este supraspecificat, ruta PPS-CF este o alternativă practică la temperatură ridicată. Oferă un echilibru util de rigiditate, rezistență la căldură și maturitate de proces pentru piesele personalizate care nu au nevoie de întreaga proprietate PEEK.
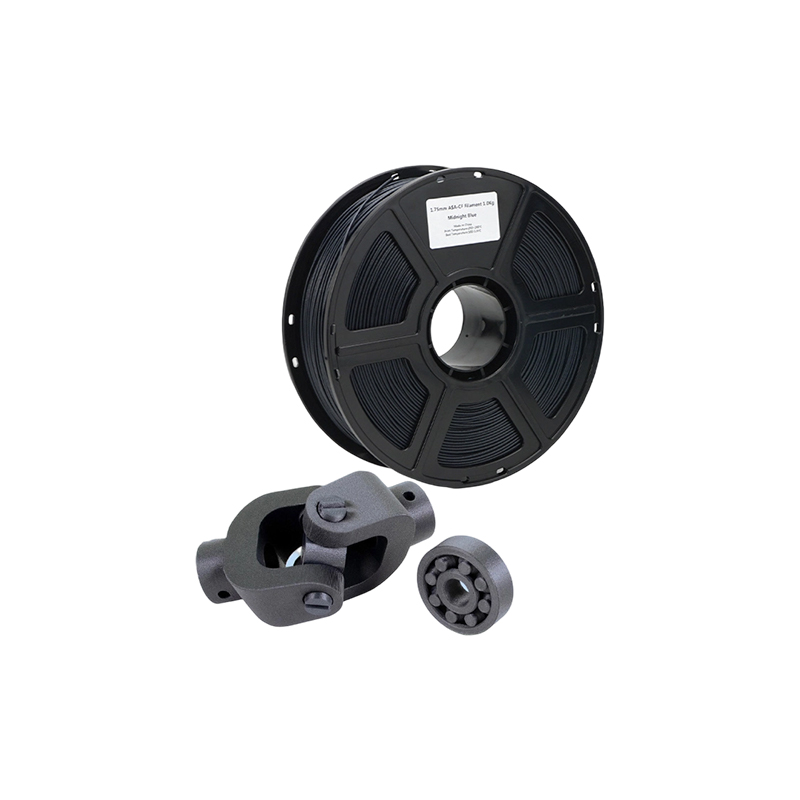 Imprimare 3D din fibră de carbon PPS CF pentru piese funcționale O opțiune de material FDM la temperatură înaltă pentru suporturi și dispozitive de fixare expuse chimic care necesită rigiditate, rezistență la căldură și maturitate la proces fără supraspecificații la nivel de PEEK. Vizualizare produs →
Alegerea finală ar trebui făcută cu desenul, mediul de service și planul de validare în mână. Un material care este mai ușor de imprimat poate eșua dacă designul ignoră direcția stratului sau expunerea la substanțe chimice. Un material care este mai greu de imprimat poate fi totuși alegerea cu risc mai mic dacă aplicația are cu adevărat nevoie de proprietățile sale. De aceea, un tabel de comparare a materialelor este un punct de plecare, nu o comandă de cumpărare.
Reguli de proiectare care țin piesele PEEK departe de coșul de resturi
PEEK este dur, dar nu îngăduie geometria slabă de imprimare. Zonele plane mari, modificările bruște ale grosimii și colțurile interioare ascuțite concentrează stresul termic. Piesa poate supraviețui tipăririi și apoi se poate deplasa în timpul recoacerii sau prelucrarii. Proiectați pentru stabilitate termică de la început, iar procesul devine mai previzibil.
Utilizați raze generoase la colțurile interne. Trecerea treptat între secțiunile groase și cele subțiri. Evitați deschiderile lungi, nesuportate, unde primele straturi trebuie să-și transporte propria căldură. Dacă o față plană este critică, luați în considerare o alocație de prelucrare, mai degrabă decât imprimarea suprafeței finale. Nerfurile pot îmbunătăți rigiditatea, dar creează și diferențe de masă termică; un aspect al nervurilor care funcționează în turnarea prin injecție poate să nu fie cel mai bun aspect pentru extrudarea materialului.
Gândiți-vă la direcția stratului înainte de a finaliza desenul. Dacă o piesă PEEK va vedea o sarcină de tracțiune peste straturi, proiectul poate avea nevoie de mai multă grosime a secțiunii sau de o orientare diferită a construcției. Dacă piesa va fi prelucrată după imprimare, lăsați stoc suficient pentru operația de finisare și definiți datele care vor supraviețui recoacerii. O suprafață imprimată frumoasă nu este utilă dacă alezajul critic se mișcă după tratamentul termic.
Toleranțele merită o conversație separată. Imprimarea poate menține o bandă de toleranță practică pentru multe caracteristici, dar dilatarea termică și comportamentul de contracție al PEEK fac mai dificile toleranțele strânse pe dimensiunile lungi. Atunci când un desen necesită potriviri ale rulmenților, caneluri de etanșare sau planeitate pe o față mare, planificați o finisare CNC de precizie. Acesta este adesea cel mai economic mod de a combina proprietățile materialului PEEK cu controlul dimensional al prelucrarii.
Când imprimările PEEK au nevoie de toleranțe strânse, frezarea CNC de precizie este adesea pasul de finisare care face ca proiectarea să fie practică. Poate stabili date, curăța interfețele critice și poate aduce piesa în planul de inspecție convenit fără a forța imprimanta să păstreze toate toleranțele într-o singură operațiune.
 Frezare CNC de precizie pentru PEEK și matrițe cu toleranță strânsă O opțiune de prelucrare pentru stabilirea datelor, curățarea interfețelor critice și manipularea matrițelor de format mare atunci când piesele PEEK imprimate necesită toleranțe mai strânse. Vizualizare produs →
Luați în considerare și asamblarea. Piesele PEEK pot fi îmbinate cu inserții, elemente de fixare sau adeziv și fiecare metodă are o limită termică. Un design care este stabil la temperatura camerei se poate slăbi după cicluri repetate de căldură. Dacă piesa va fi etanșată, verificați dacă suprafața imprimată și semnele de prelucrare nu creează căi de scurgere. Dacă va aluneca sau se va roti, verificați direcția uzurii față de orientarea stratului.
Ce determină costul imprimării 3D cu polieter eter cetonă
PEEK este scump înainte ca imprimanta să pornească. Costul materialului este mare, mașina este specializată, iar construcția rulează lent. Acestea sunt doar costurile vizibile. O cotație realistă reflectă, de asemenea, uscarea, preîncălzirea camerei, ocuparea îndelungată a mașinii, recoacere, inspecție, îndepărtarea suportului și riscul de deșeuri. Cumpărătorii care compară doar prețul filamentului vor fi surprinși de răspândirea dintre furnizori.
- Material și dimensiunea lotului. Comenzile mici pot avea o primă de material, deoarece furnizorul trebuie să deschidă, să usuce și să califice un lot pentru o perioadă scurtă.
- Timpul mașinii. Construcțiile la temperatură ridicată sunt lente, iar camera încălzită consumă energie înainte de depunerea primului strat.
- Geometrie și suport. Piesele înalte, suporturile dense și accesul dificil cresc timpul de construcție și munca de post-procesare.
- Recoacerea si fixarea. Un ciclu termic controlat poate necesita dispozitive dedicate pentru a preveni distorsiunile.
- Alocație de prelucrare. Imprimarea aproape de net plus finisarea CNC pot fi mai previzibile decât imprimarea la toleranța finală.
- Inspecţie. Rapoartele dimensionale, trasabilitatea materialelor și cupoanele de testare adaugă costuri, dar reduc riscul de a accepta o piesă care nu poate fi validată.
- Casare și reluare. PEEK nu tolerează comenzile rapide de proces. Un furnizor care cotează fără o alocație pentru resturi poate recupera costul în altă parte.
Prin urmare, conversația privind costurile ar trebui să înceapă cu cererea și criteriile de acceptare. Dacă piesa este un dispozitiv necritic, un plan de inspecție mai simplu poate fi suficient. Dacă piesa este o etanșare chimică sau un izolator termic, costul de validare face parte din produs. Un furnizor bun va separa inginerie unică, costul de construcție, finisare și inspecție, astfel încât cumpărătorul să poată vedea unde se duc banii.
Volumul modifică ecuația, dar nu elimină sarcina procesului. PEEK nu este un material în care o comandă mare devine automat ieftină. Furnizorul poate avea nevoie de accesorii dedicate, trasabilitatea lotului și un profil de imprimare stabil înainte de scalare. Pentru lucrări personalizate cu volum redus, obiectivul practic este mai întâi repetabilitate, apoi îmbunătățirea prețului prin imbricare, aspect de construcție și eficiență a finisării.
Când un serviciu de imprimare 3D PEEK are sens și când nu
Un serviciu de imprimare 3D PEEK are cel mai mult sens atunci când piesa este complexă din punct de vedere geometric, volumul este scăzut până la moderat și aplicația necesită combinația materialului de căldură, rezistență chimică și performanță mecanică. Prototipurile funcționale, producția mică, piesele de schimb și proiectele cu canale interne sau ansambluri consolidate sunt candidați naturali. De asemenea, imprimarea poate scurta calea de la iterația de proiectare la o piesă testabilă atunci când alternativa este o matriță lungă sau un program de prelucrare.
Are mai puțin sens atunci când piesa este simplă, mare și prietenoasă din punct de vedere geometric pentru prelucrare. Un bloc simplu, un inel sau o placă poate fi mai rapid și mai economic în formă de material PEEK, mai ales când sunt necesare toleranțe strânse. Imprimarea este, de asemenea, o potrivire slabă atunci când designul are nevoie de un finisaj al suprafeței care ar necesita o muncă manuală extinsă sau când piesa va fi expusă la condiții care nu sunt adecvate PEEK, cum ar fi expunerea susținută la ultraviolete fără protecție. PEEK este un material puternic, dar nu este un material universal.
Întrebarea de volum este importantă. La un volum foarte mic, imprimarea evită folosirea sculelor și poate oferi rapid o formă complexă. La un volum mai mare, economia se poate deplasa către turnarea prin compresie, prelucrare sau alt proces, în funcție de geometrie și toleranță. Răspunsul corect nu este o regulă bazată pe o singură cantitate. Este o comparație între costul total, timpul de livrare, riscul și valoarea libertății de proiectare.
Pentru corpuri de fixare, carcase și părți structurale ușoare în care temperatura continuă este mai mică decât gama PEEK, PAHT-CF poate fi o cale mai practică din fibră de carbon de nailon la temperatură înaltă. Poate reduce sarcina procesului, oferind totuși rigiditate și performanță termică utile pentru multe piese industriale.
 Imprimare 3D din nailon cu fibră de carbon PAHT CF la temperatură înaltă Un traseu practic FDM pentru corpuri și carcase structurale ușoare care necesită rigiditate și performanțe termice sub intervalul PEEK, cu un raport puternic rezistență-greutate. Vizualizare produs →
Un bun furnizor de servicii vă va spune când PEEK nu este cea mai bună utilizare a bugetului. Acesta nu este un eșec de vânzări; este un semn că furnizorul evaluează cererea. Solicitați o vedere alăturată a PEEK, a unui compus la temperatură ridicată și a unui traseu prelucrat sau metalic, dacă aceste opțiuni sunt relevante. Cea mai bună cale este cea care îndeplinește funcția cu cele mai puține riscuri necontrolate.
Verificări de calitate pe care trebuie să le solicitați de la un producător de imprimare 3D PEEK
Controlul calității pentru PEEK ar trebui să fie proporțional cu riscul. O verificare vizuală nu este suficientă pentru o etanșare chimică, un izolator de căldură ridicată sau un suport portant. Cumpărătorul ar trebui să ceară dovezi că materialul, mașina și ciclul termic au fost controlate. Pachetul exact poate varia, dar categoriile sunt consistente.
- Trasabilitatea materialului. Clasa, lotul, certificatul furnizorului și istoricul de stocare ar trebui să fie disponibile. Dacă furnizorul nu poate identifica lotul, revendicările de proprietate sunt greu de apărat.
- Dosar de uscare și depozitare. Un simplu jurnal poate arăta că filamentul a fost uscat și protejat înainte de construcție.
- Construiește înregistrarea. Imprimanta, duza, înălțimea stratului, temperatura camerei, orientarea construcției și orice întrerupere trebuie documentate.
- Record de recoacere. Rata de rampă, temperatura de înmuiere, timpul de menținere, viteza de răcire și dispozitivul de fixare utilizat trebuie să poată fi urmărite la piesă sau lot.
- Raport dimensional. Caracteristicile critice trebuie măsurate după recoacere și finisare, nu înainte.
- Validarea materialului. Datele despre densitate, cristalinitate sau cupon mecanic pot susține revendicarea procesului, în special pentru un material nou sau o aplicație critică.
- Revizuire nedistructivă. Inspecția vizuală, verificarea în masă și, acolo unde este justificat, inspecția CT sau ultrasonică pot dezvălui goluri interne sau defecte ale stratului.
Întrebați cum gestionează furnizorul o construcție eșuată sau o inspecție eșuată. O piesă PEEK care este în afara toleranței după recoacere nu trebuie reluată în liniște fără un nou plan de inspecție. Cumpărătorul ar trebui să știe dacă piesa a fost casată, refăcută sau acceptată în baza unei abateri. Acest nivel de disciplină este mai valoros decât o broșură lucioasă.
Confidențialitatea aparține și conversației de calitate. Piesele PEEK apar adesea în dezvoltarea de noi produse, iar desenele pot dezvălui funcția ansamblului. Un furnizor care se ocupă de lucrul OEM global ar trebui să aibă o abordare clară a controlului fișierelor, accesului și comunicării proiectelor. Cumpărătorul nu trebuie să aleagă între transparența procesului și protecția proprietății intelectuale.
Unde Jiaheng se potrivește într-un program de construcție de înaltă performanță
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. funcționează ca un partener de producție de precizie unic, mai degrabă decât un magazin de tipărire cu un singur proces. Gama de servicii publicată acoperă imprimarea 3D, prelucrarea CNC, turnarea în vid și replicarea și finisarea suprafețelor. Această combinație este utilă atunci când o evaluare PEEK se transformă într-un program mai larg cu prototipuri polimerice, suporturi metalice, copii de matriță din silicon și finisare cosmetică.
Gama de imprimare 3D publicată include rășină SLA, rășină DLP, nailon SLS, metal SLM și materiale plastice FDM. În cadrul FDM, paginile de materiale includ PLA standard, PETG și ABS, plus opțiuni pentru temperatură înaltă, cum ar fi HT-PLA, PAHT-CF și PPS-CF. Gama SLS include nailon negru, nailon alb și nailon cu fibră de sticlă. Gama SLM include aliaj de aluminiu, oțel inoxidabil, aliaj de titan și oțel pentru scule. Aceste rute nu înlocuiesc un proces PEEK validat, dar oferă cumpărătorului alternative practice atunci când aplicația nu are nevoie de plicul PEEK complet.
Pentru un program care începe cu o cerință asemănătoare PEEK, primul pas este separarea proprietăților obligatorii de materialul preferat. Dacă rezistența chimică și căldura continuă sunt esențiale, PEEK poate rămâne referința. Dacă piesa are nevoie în principal de rigiditate, rezistență la căldură și structură ușoară, PPS-CF sau PAHT-CF pot fi suficiente. Dacă piesa are nevoie de rezistență la nivel de metal sau conductivitate termică, titanul SLM sau oțelul inoxidabil poate fi o cale mai bună. Dacă designul are nevoie de o suprafață cosmetică netedă sau de o carcasă potrivită cu culorile, opțiunile de finisare a suprafeței devin parte din plan.
Jiaheng acceptă, de asemenea, frezarea CNC, strunjirea CNC și frezarea CNC de precizie, ceea ce contează pentru piesele PEEK care au nevoie de interfețe strânse după imprimare. Turnarea sub vid și replicarea matrițelor din silicon pot sprijini producția de punte sau copii de volum redus atunci când materialul și geometria permit. Vopsirea, acoperirea, gravarea cu laser, lustruirea, sablare, galvanizare, anodizare și tratarea părților transparente completează partea de post-procesare. Valoarea nu este că fiecare proiect folosește fiecare serviciu; este faptul că transferurile dintre imprimare, prelucrare, finisare și inspecție pot fi gestionate într-un singur loc.
Deoarece PEEK nu este listat printre paginile de materiale publicate, un cumpărător cu o cerință PEEK obligatorie ar trebui să ridice acest lucru mai devreme. Echipa poate revizui desenul, temperatura, expunerea chimică, toleranța și volumul, apoi poate confirma dacă PEEK este potrivit sau dacă o cale comparabilă este mai practică. Această conversație este mai utilă decât forțarea fiecărei piese de înaltă performanță într-un singur nume material.
Cumpărați piese imprimate 3D PEEK: producător, furnizor sau angrosist?
Cuvintele producător, furnizor și angrosist sunt adesea folosite în mod interschimbabil în aprovizionare, dar înseamnă lucruri diferite pentru o piesă PEEK personalizată. Un producător controlează procesul de imprimare, ciclu termic, prelucrare și inspecție. Un furnizor poate coordona munca, dar nu deține procesul. Un angrosist este mai relevant pentru formele standard de stoc, filamentele sau componentele de catalog decât pentru o piesă tipărită personalizată cu o înregistrare de validare. Pentru o componentă PEEK critică, cumpărătorul ar trebui să știe cine controlează de fapt procesul.
Acest lucru nu înseamnă că un furnizor nu poate fi util. Un furnizor capabil poate gestiona comunicarea, documentația de calitate, logistica și mai multe procese. Riscul apare atunci când cumpărătorul presupune că furnizorul este producătorul și apoi descoperă că înregistrarea procesului este controlată de o terță parte. Întrebați direct: cine imprimă piesa, cine o recoace, cine o prelucrează și cine semnează raportul de inspecție? Dacă răspunsul se schimbă la fiecare pas, responsabilitatea calității trebuie să fie clară.
O bună cerere de ofertă pentru imprimarea PEEK 3D ar trebui să includă desenul, funcția piesei, temperatura de serviciu, expunerea chimică, durata de viață așteptată, dimensiunile critice, cerințele de suprafață, nivelul de inspecție și cantitatea țintă. De asemenea, ar trebui să precizeze dacă PEEK este obligatoriu sau dacă furnizorul poate propune o alternativă. Acest ultim punct poate economisi timp și costuri semnificative.
Pentru programele OEM globale, adăugați din timp cerințele comerciale: Incoterms, ambalare, etichetare, confidențialitate și control al schimbărilor. Un preț mic al piesei poate fi șters de un transport care sosește fără documentația potrivită sau de o piesă care nu poate fi urmărită până la lotul său de materiale. Decizia de aprovizionare ar trebui să se bazeze pe pachetul total livrat, nu numai pe linia de ofertă.
Aplicații în care imprimarea 3D PEEK își câștigă locul
PEEK este adesea evaluat în industria auto, aerospațială, petrol și gaze, semiconductori, echipamente medicale, robotică și mașini industriale. Filul comun nu este o singură industrie; este o combinație de căldură, substanțe chimice, uzură și greutate. Este posibil ca o parte care vede doar aer la temperatura camerei să nu aibă nevoie de PEEK. O piesă care vede fluid fierbinte, curățare repetată sau încărcare susținută la temperatură ridicată are o carcasă mai puternică.
În echipamentele auto și industriale, PEEK poate fi luat în considerare pentru componentele de sub capotă, etanșări, bucșe, plăcuțe de uzură și dispozitive care se confruntă cu căldură sau substanțe chimice. În petrol și gaze, rezistența chimică și stabilitatea dimensională pot conta pentru etanșări, izolatori și componente de fund, deși cerințele de validare sunt severe. În producția de semiconductori și electronice, PEEK poate apărea în manipularea plachetelor, dispozitivele de testare și părțile izolatoare unde generarea de particule și expunerea chimică contează. În echipamentele medicale, PEEK este utilizat în instrumente și componente ale dispozitivului, dar aplicațiile care contactează pacientul sau implantabile necesită o cale de reglementare care este separată de procesul de imprimare.
Robotica și programele de drone sau eVTOL încep adesea cu reducerea greutății. PEEK poate fi util acolo unde o piesă polimerică la temperatură înaltă trebuie să fie, de asemenea, puternică și rezistentă chimic, dar nu este automat cea mai ușoară sau cea mai economică alegere. Un compus de fibră de carbon la temperatură înaltă, o piesă aditivă metalică sau un design din aluminiu prelucrat pot fi mai bune pentru un suport sau carcasă dat. Răspunsul corect depinde de traseul de încărcare, de expunerea termică și de volumul producției.
Electronica de larg consum este un alt domeniu în care alegerea materialului ar trebui pusă la îndoială. PEEK poate oferi rezistență la căldură și stabilitate dimensională în corpurile interne, dar carcasele cosmetice au adesea nevoie de finisare a suprafeței și control al culorii, care poate fi mai ușor cu alți polimeri. Dacă piesa este o componentă internă funcțională, PEEK poate fi justificat. Dacă este o carcasă vizibilă, costul de finisare și riscul de defecte de suprafață pot depăși beneficiul materialului.
Modul obișnuit de eroare este de a specifica PEEK pentru fiecare aplicație de înaltă performanță fără a verifica starea reală de service. O abordare mai bună este să enumerați cerințele, să le clasificați și să testați primele două rute materiale. Aceasta înseamnă mai multă muncă la partea din față, dar reduce șansa unei piese scumpe care să rezolve problema greșită.
Întrebări frecvente: Imprimare 3D polieter eter cetonă
Este posibilă imprimarea 3D cu polieter eter cetonă pe o imprimantă desktop normală?
De obicei nu. PEEK are nevoie de un hotend la temperatură ridicată, o cameră încălzită, o suprafață de construcție care tolerează căldura și o strategie de răcire controlată. O imprimantă standard de birou poate atinge o temperatură ridicată a duzei pe hârtie, dar adesea nu poate menține temperatura camerei sau nu poate gestiona sarcina termică pentru o construcție fiabilă. Chiar și pe o mașină capabilă, procesul necesită un profil validat și o recoacere după imprimare.
De ce temperaturi pentru duză și cameră are nevoie PEEK?
Valorile exacte depind de calitate și imprimantă, dar PEEK este prelucrat cu mult peste materialele plastice standard. Temperaturile duzei se situează de obicei peste 350 C, iar temperaturile camerei sunt adesea în intervalul 150 C până la 200 C. Unele procese utilizează o temperatură mai scăzută a camerei și se bazează pe recoacere. Cumpărătorii ar trebui să ceară fereastra validată a furnizorului, mai degrabă decât un singur număr copiat dintr-o foaie de date.
De ce PEEK are nevoie de recoacere după imprimare?
Recoacerea poate crește cristalinitatea și poate reduce stresul rezidual din construcția strat cu strat. Acest lucru poate îmbunătăți stabilitatea dimensională și poate susține profilul de proprietate la care se așteaptă aplicația. Riscul este ca o recoacere prost controlată să poată distorsiona piesa. Ciclul trebuie adaptat la geometrie și grosimea peretelui, cu verificări dimensionale după ciclu.
Este PEEK-ul imprimat 3D la fel de puternic ca PEEK-ul prelucrat?
Nu automat. Extrudarea materialului creează limite de strat, astfel încât piesa poate fi anizotropă. O piesă PEEK imprimată și recoaptă poate funcționa bine la compresie sau în direcții aliniate cu straturile, dar este posibil să nu se potrivească cu o piesă prelucrată în toate direcțiile. Pentru piesele cu încărcare mare, designul ar trebui să țină cont de orientarea stratului și poate necesita prelucrare, secțiuni mai groase sau un proces diferit.
Piesele PEEK pot fi prelucrate după imprimarea 3D?
Da. Multe piese de înaltă performanță sunt imprimate aproape de forma netă și apoi prelucrate pe interfețe critice. Acest lucru poate îmbunătăți toleranța, planeitatea și finisarea suprafeței. Planul de prelucrare ar trebui să țină seama de starea de tensiune a materialului imprimat și de ciclul de recoacere, iar inspecția finală ar trebui să aibă loc după toate etapele termice și de prelucrare.
Cât costă imprimarea PEEK 3D?
Nu există un preț unic util fără geometrie și nivelul de validare. Materialul, timpul mașinii, îndepărtarea suportului, recoacerea, prelucrarea, inspecția și riscul de deșeuri contribuie. O parte mică, simplă și o parte mare, critică pot diferi cu o marjă largă. Cea mai bună abordare este de a cita piesa cu un plan clar de inspecție și o alocație separată pentru inginerie și finisare.
Este PEEK sigur sau biocompatibil?
Nu tratați „PEEK” ca pe o aprobare generală. Contactul cu alimentele și aplicațiile medicale depind de gradul specific, aditivii, procesarea, curățarea și calea de reglementare. O piesă imprimată poate avea, de asemenea, caracteristici de suprafață și porozitate care diferă de o piesă prelucrată sau turnată. Acele aplicații necesită o evaluare dedicată a conformității, nu doar un nume material.
Care este diferența dintre PEEK și PPS-CF pentru imprimarea 3D?
PEEK oferă în general un plafon de proprietate mai mare, în special în ceea ce privește rezistența la căldură și chimică, dar necesită și mai mult control al procesului și costuri. PPS-CF este un compus din fibră de carbon la temperatură înaltă care poate fi o alegere practică pentru dispozitive de fixare, suporturi și părți expuse chimic care nu au nevoie de plicul PEEK complet. Alegerea corectă depinde de starea serviciului și de planul de validare.
Cum ar trebui să solicit o ofertă de la un producător de imprimare 3D PEEK?
Trimiteți desenul, funcția, temperatura de serviciu, expunerea chimică, dimensiunile critice, cerințele de suprafață, nivelul de inspecție și cantitatea țintă. Indicați dacă PEEK este obligatoriu sau dacă pot fi propuse alternative. Întrebați cine controlează imprimarea, recoacere, prelucrare și inspecție. Aceste informații vor produce un citat mai util decât un singur desen.
Jiaheng furnizează imprimare 3D PEEK?
PEEK nu este listat printre paginile materiale publicate. Rutele disponibile includ nailon SLS, PPS-CF, PAHT-CF, alte materiale plastice FDM, rășini SLA și DLP, metale SLM, prelucrare CNC, turnare în vid și finisare a suprafețelor. Dacă PEEK este obligatoriu, împărtășiți cerințele aplicației, astfel încât echipa să poată confirma dacă este potrivită sau dacă o rută comparabilă este mai practică.
Continuați să explorați ruta de producție
Dacă comparați o cerință PEEK cu alte rute de înaltă performanță, vă ajută să vedeți întreaga gamă de proces înainte de a stabili decizia materialului. O platformă de producție unică poate compara imprimarea cu polimeri, imprimarea metalelor, finisarea CNC și tratarea suprafeței într-o singură conversație de calitate.
Următorul pas cel mai util este să puneți unul lângă celălalt desenul și condițiile de service. Acest lucru oferă furnizorului suficiente informații pentru a recomanda PEEK, un compus de temperatură înaltă, un traseu metalic sau un design prelucrat fără a ghici. De asemenea, oferă cumpărătorului o bază clară pentru a compara prețul, timpul de livrare și riscul.
Imprimarea 3D cu polieter eter cetonă este o opțiune puternică pentru partea dreaptă, dar nu este o scurtătură în jurul ingineriei. Materialul recompensează uscarea controlată, căldura stabilă a camerei, orientarea atentă, recoacerea documentată și inspecția după procesarea termică. Pedepsește presupunerile. Un furnizor care poate explica aceste controale este mai valoros decât unul care pur și simplu listează PEEK pe o pagină de material.
Pentru cumpărători, calea practică este definirea funcției, clasarea cerințelor și compararea a cel puțin două rute. PEEK poate fi răspunsul corect pentru o etanșare chimică, un izolator de căldură ridicată sau o piesă de uzură. PPS-CF, PAHT-CF, nailon SLS, metal SLM, CNC de precizie sau o combinație poate fi răspunsul mai bun pentru un suport, carcasă, dispozitiv de fixare sau prototip. Scopul nu este de a evita PEEK. Scopul este de a-l folosi acolo unde proprietățile sale rezolvă o problemă reală și unde procesul poate fi validat.
-
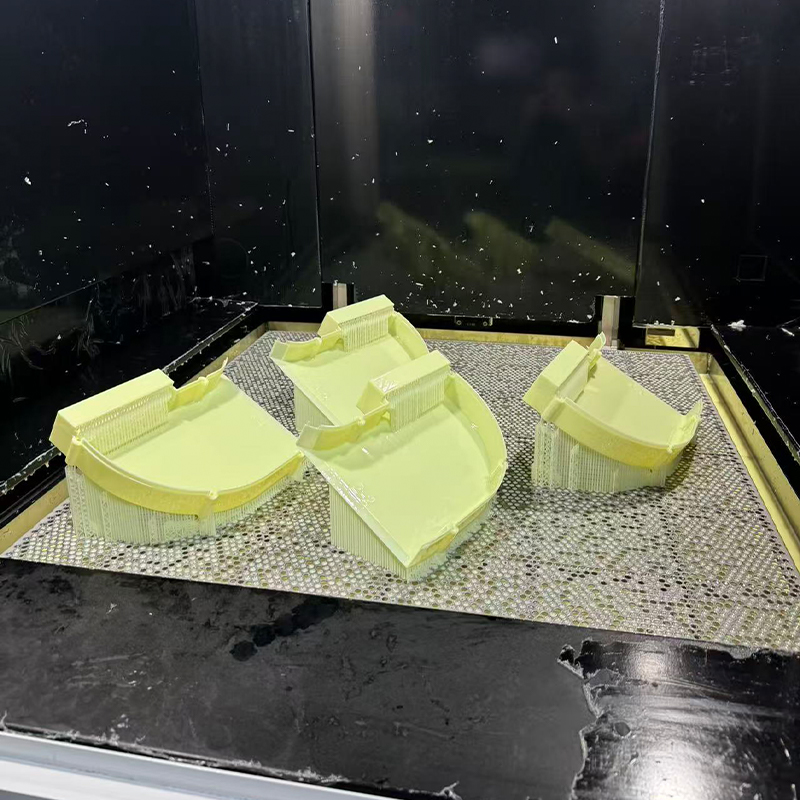 Serviciu de imprimare 3D cu rășină asemănătoare ABS galben
-
 Servicii de imprimare 3D din aliaj de aluminiu AlSi10Mg
-
 Decal și serigrafie
-
 Serviciu de imprimare 3D cu material armat cu fibră de carbon din nailon de înaltă temperatură PAHT+CF
-
 Serviciu de imprimare 3D cu material ranforsat cu fibra de carbon PPS+CF
-
 Serviciu de imprimare 3D cu rășină albă
Informații de contact
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
ADAUGĂ
-

Clădirea 7, nr. 188, secțiunea Hongni a drumului Zha Wang, subdistrictul Danghu, orașul Pinghu, orașul Jiaxing, provincia Zhejiang, China
Drepturi de autor © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Producători de platforme de producție inteligente integrate OEM/ODM
